

IML و IMD: هل ما زلت تخلط بين الاثنين؟

بالنسبة لمن يعملون في مجال حقن البلاستيك على مدار السنة، فإن عملية وضع الملصقات داخل القالب (IML) وعملية الزخرفة داخل القالب (IMD) هما عمليتان تظهران بشكل متكرر في الإنتاج. ومع ذلك، يختلف الاثنان بشكل كبير في التفاصيل الفنية، سيناريوهات التطبيق، القوالب والمواد الخام. إن الإهمال للحظة قد يؤدي إلى عيوب المنتج، تآكل القالب والتكاليف المرتفعة.
يوسع هذا المقال الحديث في ثمانية عناصر رئيسية، مليء بالمعرفة الفنية المتخصصة في جميع أنحائه، لمساعدتك على فهم الاختلافات الجوهرية بين العمليتين بشكل كامل.
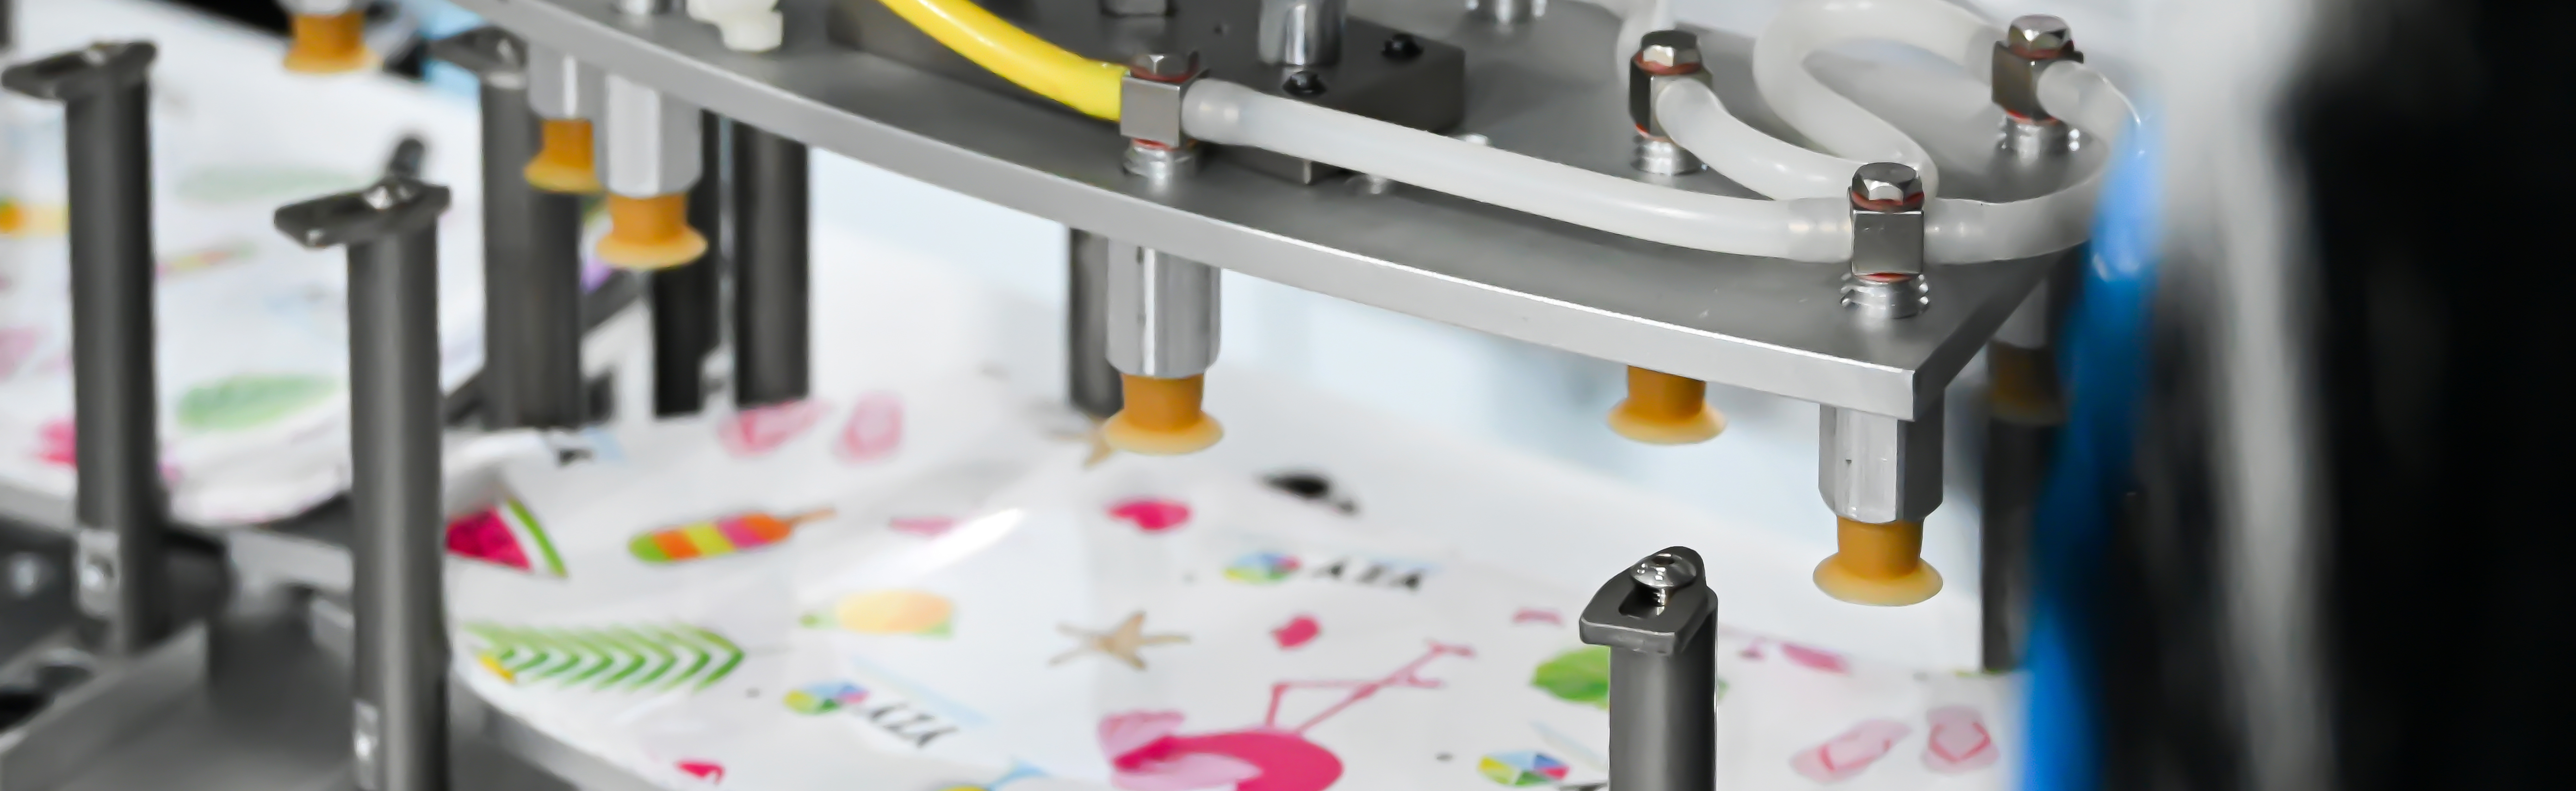
I. الاختلافات في العملية
وضع الملصقات داخل القالب (IML)
يتم وضع ألواح الفيلم المطبوعة والمشكلة مسبقاً في تجويف القالب. أثناء عملية حقن البلاستيك، يندمج الفيلم بإحكام مع البلاستيك المنصهر. يبقى الفيلم بشكل دائم على سطح قطعة البلاستيك دون انفصال، وتكون طبقة الحبر محصورة بين الفيلم والبلاستيك، لتشكيل طبقة زخرفية متكاملة.
الزخرفة داخل القالب (IMD)
تستخدم فيلم نقل على شكل لفائف، يتم إدخاله إلى سطح فصل القالب عبر معدات مخصصة (جهاز تغذية الفيلم). أثناء حقن البلاستيك، يتم نقل الحبر والطبقة الزخرفية فقط إلى سطح قطعة البلاستيك. بعد التشكيل، يتم نزع فيلم الحامل تلقائياً ولا يبقى على المنتج. هذه هي عملية نقل مستمرة من لفافة إلى لفافة (مثل جهاز عرض الأفلام القديم).
II. تحليل متعمق لثمانية عناصر رئيسية
العنصر 1: التصميم الهيكلي للمنتج
IMLالمتطلبات الهيكلية
مناسب للتجاويف العميقة، الأسطح المنحنية ثلاثية الأبعاد المعقدة، المنتجات ذات الحواف والزوايا المتدرجة، والتغطية واسعة المساحة. لا يوجد حد صارم لعمق السحب، ويجب تحقيق الأشكال المعقدة من خلال التشكيل المسبق للفيلم. زاوية السحب لا تقل عموماً عن 2 درجة لتجنب خدش طبقة الفيلم والأنماط المطبوعة أثناء إخراج المنتج من القالب. يجب أن يتجنب سطح فصل القالب حواف الفيلم لمنع سحق أو ضغط الفيلم أثناء إغلاق القالب، مما يؤثر على مظهر المنتج واستقرار التشكيل.
IMDالمتطلبات الهيكلية
مناسب فقط للمنتجات المسطحة والضحلة ذات الانحناءات الخفيفة. لا يمكن استخدامه للمنتجات ذات التجاويف العميقة، الزوايا الحادة أو نسبة السحب الكبيرة. يجب أن يكون سطح فصل القالب سلساً ومستوياً بدون حواف أو زوايا حادة، لمنع خدش أو تمزق فيلم اللفافة أثناء التغذية وإغلاق القالب، وضمان الإنتاج المستمر السلس.
العنصر 2: اختيار المواد الخام
IMLنظام المواد الخام
- مادة الفيلم: يتم اختيار بشكل أساسي PC، PET، PMMA والأفلام المركبة. يحتوي لوح الفيلم على طلاء صلب لحماية السطح من الخدوش؛
- الحبر: يتم استخدام حبر خاص مقاوم لدرجات الحرارة العالية لحقن البلاستيك، ويجب مطابقته مسبقاً مع مادة الفيلم والركيزة البلاستيكية لضمان الالتصاق؛
- الركيزة البلاستيكية: تُستخدم بشكل شائع ABS، PC/ABS، PP وغيرها. يجب أن تكون متوافقة جيداً مع مادة الفيلم لمنع الانفصال، تقشر الفيلم والتورم بعد التشكيل.
IMDنظام المواد الخام
- مادة الفيلم: فيلم نقل خاص متعدد الطبقات على شكل لفائف، يتضمن طبقة طلاء صلب، طبقة حبر، طبقة لاصقة، وطبقة إطلاق الحامل، مشكلة بشكل متكامل؛
- الحبر: يتم استخدام حبر نقل خاص مقاوم للحرارة العالية، يمكنه الانفصال تماماً عن فيلم الحامل تحت بيئة الحرارة والضغط العالي لحقن البلاستيك والالتصاق بقوة بسطح قطعة البلاستيك؛
- الركيزة البلاستيكية: بشكل أساسي PC، ABS، PC/ABS. يجب أن تتطابق مع نظام اللاصق الخاص بفيلم النقل لضمان النقل الكامل بدون فقدان الحبر أو تساقطه.
العنصر 3: تصميم القالب
IMLنقاط أساسية لتصميم القالب
1. مزود بهيكل تحديد موضع دقيق للفيلم لمنع انزياح الفيلم أثناء الإنتاج؛
2. يجب أن يحتوي على جهاز شفط فراغي لسماح للفيلم بالالتصاق بإحكام بالجدار الداخلي لتجويف القالب، وتجنب التجعد والانتفاخ؛
3. يجب تصميم موقع البوابة وطريقة الحقن بشكل معقول لتجنب تناثر البلاستيك المنصهر على الفيلم وغسل الحبر، مما يتسبب في تلف النمط؛
4. يجب معالجة سطح الفصل لتجنب الفيلم، ولا يجب أن يضغط أو يتلف حواف الفيلم أثناء إغلاق القالب؛
5. مراعاة التغيرات في أبعاد قطعة البلاستيك ومعدلات الانكماش الناتجة عن سماكة الفيلم. يجب أن تضمن القوالب متعددة التجاويف اتساق تحديد موضع الفيلم في جميع التجاويف. بالنسبة للقوالب متعددة التجاويف، فإن سماكة الفيلم نفسها تغير أبعاد قطع البلاستيك ومعدلات الانكماش. إذا أردت أن تتمتع المنتجات من كل تجويف بأبعاد موحدة، فيجب أن يكون تحديد موضع الفيلم في جميع التجاويف متسقاً تماماً. يجب أن يكون تحديد موضع الفيلم في كل تجويف متسقاً بدرجة عالية — أي انحراف في الموضع سيؤدي إلى انكماش غير متساوٍ بين التجاويف وانحرافات أبعاد المنتج.
IMDنقاط أساسية لتصميم القالب
1. مزود بشكل قياسي بآليات تثبيت، توجيه وشد فيلم اللفافة، بالتنسيق مع معدات تغذية الفيلم التلقائية لتحقيق التغذية التدريجية الدقيقة لفيلم اللفافة؛
2. أداء إغلاق ممتاز لسطح الفصل لمنع تسرب المواد أثناء حقن البلاستيك مع تجنب قرض وكسر فيلم اللفافة؛
3. هيكل شفط فراغي مدمج لضمان التصاق فيلم اللفافة تماماً بتجويف القالب، وضمان أنماط النقل كاملة وغير مشوهة؛
4. مصمم بهيكل تنظيف لسطح الفصل لتنظيف بقايا حطام الحبر فوراً، وتجنب التأثير على مظهر المنتج؛
5. يجب ألا يحتوي تجويف القالب على حواف أو زوايا حادة، لحماية فيلم اللفافة طوال العملية ومنع تلف جسم الفيلم أثناء التغذية وإغلاق القالب.
العنصر 4: معاملات عملية حقن البلاستيك
IMLعملية حقن البلاستيك
1. تدفق العملية: وضع الفيلم في التجويف → إغلاق القالب → حقن البلاستيك → التبريد → فتح القالب وإخراج القطعة؛
2. يجب أن تكون درجة حرارة الحقن وسرعة الحقن معتدلة إلى بطيئة قليلاً، وتجنب السرعة والضغط العالي الذي قد يؤدي إلى انزياح الفيلم أو تلف الحبر؛
3. يجب أن يكون ضغط التثبيت ووقت التثبيت مستقرين لمنع انحراف قطعة البلاستيك، تجعد طبقة الفيلم، وسوء الالتصاق بين الفيلم وقطعة البلاستيك؛
4. يجب أن يكون التبريد كافياً لإزالة الإجهاد الداخلي وضمان دقة أبعاد المنتج ومظهره السليم.
IMDعملية حقن البلاستيك
1. تدفق العملية: التغذية التلقائية لفيلم اللفافة → تحديد الموضع بالشفط الفراغي → إغلاق القالب → النقل بالحقن → فتح القالب → نزع فيلم الحامل؛
2. يجب أن تتطابق معاملات الحقن مع خصائص فيلم النقل، مع استيفاء درجة الحرارة والضغط للمعايير لضمان النقل الكامل للحبر؛
3. يجب التحكم في سرعة الحقن بدقة — السرعة الزائدة تؤدي إلى ضبابية الأنماط؛ والسرعة البطيئة جداً تؤدي إلى ظهور علامات المواد الباردة؛
4. يجب أن تكون إجراءات فتح القالب ونزع الفيلم متزامنة لضمان الانفصال السلس لفيلم الحامل دون الالتصاق بقطعة البلاستيك أو تمزق الطبقة الزخرفية؛
5. يجب أن تظل دورة التشكيل مستقرة، مع التحكم الصارم في مسافة خطوة حركة الفيلم لضمان مواضع أنماط دقيقة ومتسقة لكل لقطة وكل تجويف.
العنصر 5: التحكم في الإنتاج
IMLالتحكم في الإنتاج — يتطلب اهتماماً خاصاً
تنقسم عملية إنتاج IML إلى أربع مراحل: طباعة الفيلم، التشكيل بالضغط الساخن للفيلم، قطع الفيلم، وحقن البلاستيك داخل القالب. تستخدم إنتاج الفيلم قطعة واحدة، ويمكن التحميل يدوياً أو التحميل التلقائي بواسطة ذراع روبوت. تتكيف مع العديد من الأصناف، ومناسبة للإنتاج بالدفعات الصغيرة والمتوسطة. نقاط التحكم الأساسية: يجب أن يكون تحديد موضع الفيلم دقيقاً، ولا يسمح بالتجعد، ولا يسمح بغسل الحبر، ويجب أن يكون الربط بين كل عملية سلساً لتقليل العيوب والهدر.
IMDالتحكم في الإنتاج
تستخدم العملية بأكملها طريقة الإنتاج الآلي من لفافة إلى لفافة. تنقسم عملياتها إلى: طباعة فيلم اللفافة، حقن البلاستيك التلقائي بالكامل، ونزع فيلم الحامل التلقائي. لا يلزم وضع قطع يدوياً، مما ينتج عنه كفاءة إنتاج عالية، ومناسب بشكل خاص للإنتاج بالدفعات الكبيرة لمنتج واحد. نقاط التحكم الأساسية: يجب أن تكون تغذية فيلم اللفافة مستقرة، ويجب أن يكون نقل النمط كاملاً، ويجب أن يكون النزع من فيلم الحامل نظيفاً، ويجب أن يكون تشغيل المعدات مستقراً، وتقليل وقت التوقف للتصحيح.
العنصر 6: تحليل هيكل التكلفة
IMLخصائص التكلفة
تكلفة التحويل من حقن البلاستيك العادي إلى IML معتدلة. لا يلزم جهاز تغذية فيلم أوتوماتيكي مخصص (آلة فيدا)، ويمكن بدء الإنتاج بدفعات صغيرة مع تكاليف قابلة للتحكم. ستتناقص تكاليف إنتاج الفيلم تدريجياً مع زيادة حجم دفعة الإنتاج. هناك عمليات كثيرة نسبياً، ويعتمد العائد على التشغيل الموحد ومستويات التحكم في العملية.
IMDخصائص التكلفة
تكاليف الاستثمار الأولية مرتفعة نسبياً، بما في ذلك القوالب المخصصة ومعدات تغذية الفيلم التلقائية (آلة فيدا)، مما يؤدي إلى فعالية تكلفة منخفضة للإنتاج بالدفعات الصغيرة. بالنسبة للإنتاج بالدفعات الكبيرة، وبسبب الأتمتة العالية وتكاليف العمالة المنخفضة، تكون ميزة تكلفة الوحدة للمنتج كبيرة جداً، واستقرار الإنتاج جيد بشكل خاص، والإنتاج واسع النطاق طويل الأمد أكثر اقتصاداً.
العنصر 7: اختبار الأداء
تتطلب كلتا العمليتين الاختبارات التالية للتحكم في جودة المنتج:
1. اختبار الالتصاق: استخدام طريقة اختبار القطع المتقاطع واختبار قوة التقشير لاختبار قوة الربط بين الفيلم/الحبر وقطعة البلاستيك؛
2. اختبار الموثوقية البيئية: بما في ذلك اختبار دورة درجات الحرارة العالية والمنخفضة، اختبار مقاومة الرطوبة والحرارة، واختبار مقاومة شيخوخة الأشعة فوق البنفسجية؛
3. اختبار المقاومة الكيميائية: مقاومة الكحول، مقاومة المنظفات، مقاومة تآكل الشحوم، بدون عيوب في المنتج مثل التقشير، تغير اللون، أو فقدان اللمعان؛
4. اختبار مقاومة التآكل الفيزيائي: اختبار تآكل RCA (اختبار تآكل شريط ورق RCA) واختبار تآكل الصوف الفولاذي للتحقق من مقاومة تآكل سطح المنتج؛
5. اختبار الصلابة: اختبار صلابة القلم الرصاص للتحقق من مقاومة الخدش للطلاء السطحي.
الاختلافات في الأداء: حبر IML محاط بطبقة الفيلم، لذلك مقاومته للعوامل الجوية ومتانته أفضل نسبياً؛ حبر IMD مكشوف على سطح المنتج، لذلك مقاومته للخدش تعتمد على جودة الطلاء، ويجب ضمان المتانة من خلال الطلاء.
العنصر 8: التأثيرات والميزات الظاهرية
IMLالتأثيرات والميزات
يمكن لـ IML تحقيق تأثيرات ملمسية ومظهرية متنوعة مثل حبيبات الخشب، حبيبات الجلد، التلميع المعدني، التشطيب غير اللامع، والملمس اللطيف على البشرة. كما يدعم الإضاءة الخلفية وتصميم الأيقونات المخفية. توفر طبقة الفيلم حماية ممتازة، مما ينتج عنه عمر خدمة أطول للمنتج.
IMDالتأثيرات والميزات
يتميز IMD بدقة طباعة عالية مع أنماط دقيقة وراقية، ومناسب للزخرفة المسطحة ذات المتطلبات العالية. يمكنه تحقيق الأسطح المرآة، التدرجات، لوحات اللمس، ووظائف الاستشعار المتكاملة، ويوازن بين الزخرفة والوظيفة مع جودة بصرية استثنائية.
III. المبادئ الجوهرية لاختيار العملية
- بالنسبة لقطع البلاستيك ذات التجاويف العميقة، الأسطح المنحنية ثلاثية الأبعاد المعقدة، التي تسعى إلى متانة طويلة الأمد، ودفعات إنتاج مرنة، اختر عملية وضع الملصقات داخل القالب IML؛
- بالنسبة لقطع البلاستيك المسطحة، ذات الأسطح المنحنية الضحلة، والإنتاج الموحد بالدفعات الكبيرة، التي تسعى إلى دقة مظهر عالية وكفاءة أتمتة، اختر عملية الزخرفة داخل القالب IMD.
كلا العمليتين لهما متطلبات محددة في تكيف الهيكل المنتج، تصميم القالب، اختيار المواد الخام، وإعدادات المعاملات، ولا يمكن تبديلهما بشكل تعسفي. فقط من خلال المطابقة الدقيقة للعناصر أعلاه (الهيكل المنتج، تصميم القالب، المواد الخام، المعاملات) يمكن تحسين عائد المنتج، خفض تكاليف التصنيع، وضمان جودة المنتج.
مصدر المقال: علوم حقن البلاستيك
إخلاء المسؤولية: المحتوى والصور الواردة هنا مستمدة من القنوات العامة مثل الإنترنت والحسابات الرسمية لـ WeChat. نحافظ على موقف محايد تجاه الآراء المعبر عنها في هذا المقال، وهو للمرجع والتبادل فقط. حقوق النشر للمقالات المعاد نشرها تعود للمؤلفين والمؤسسات الأصلية. في حالة وجود أي انتهاك لحقوق النشر، يرجى الاتصال بنا للإزالة.

المزيد من الأخبار
- < المادة السابقة : [الآراء]العنوان: اضطراب عالمي في ظل الصراع ا
- [الآراء]العنوان: 20 عاماً من التركيز | SWITE : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى