De la oficina al taller: cómo la fabricación inteligente transforma la productividad manufacturera

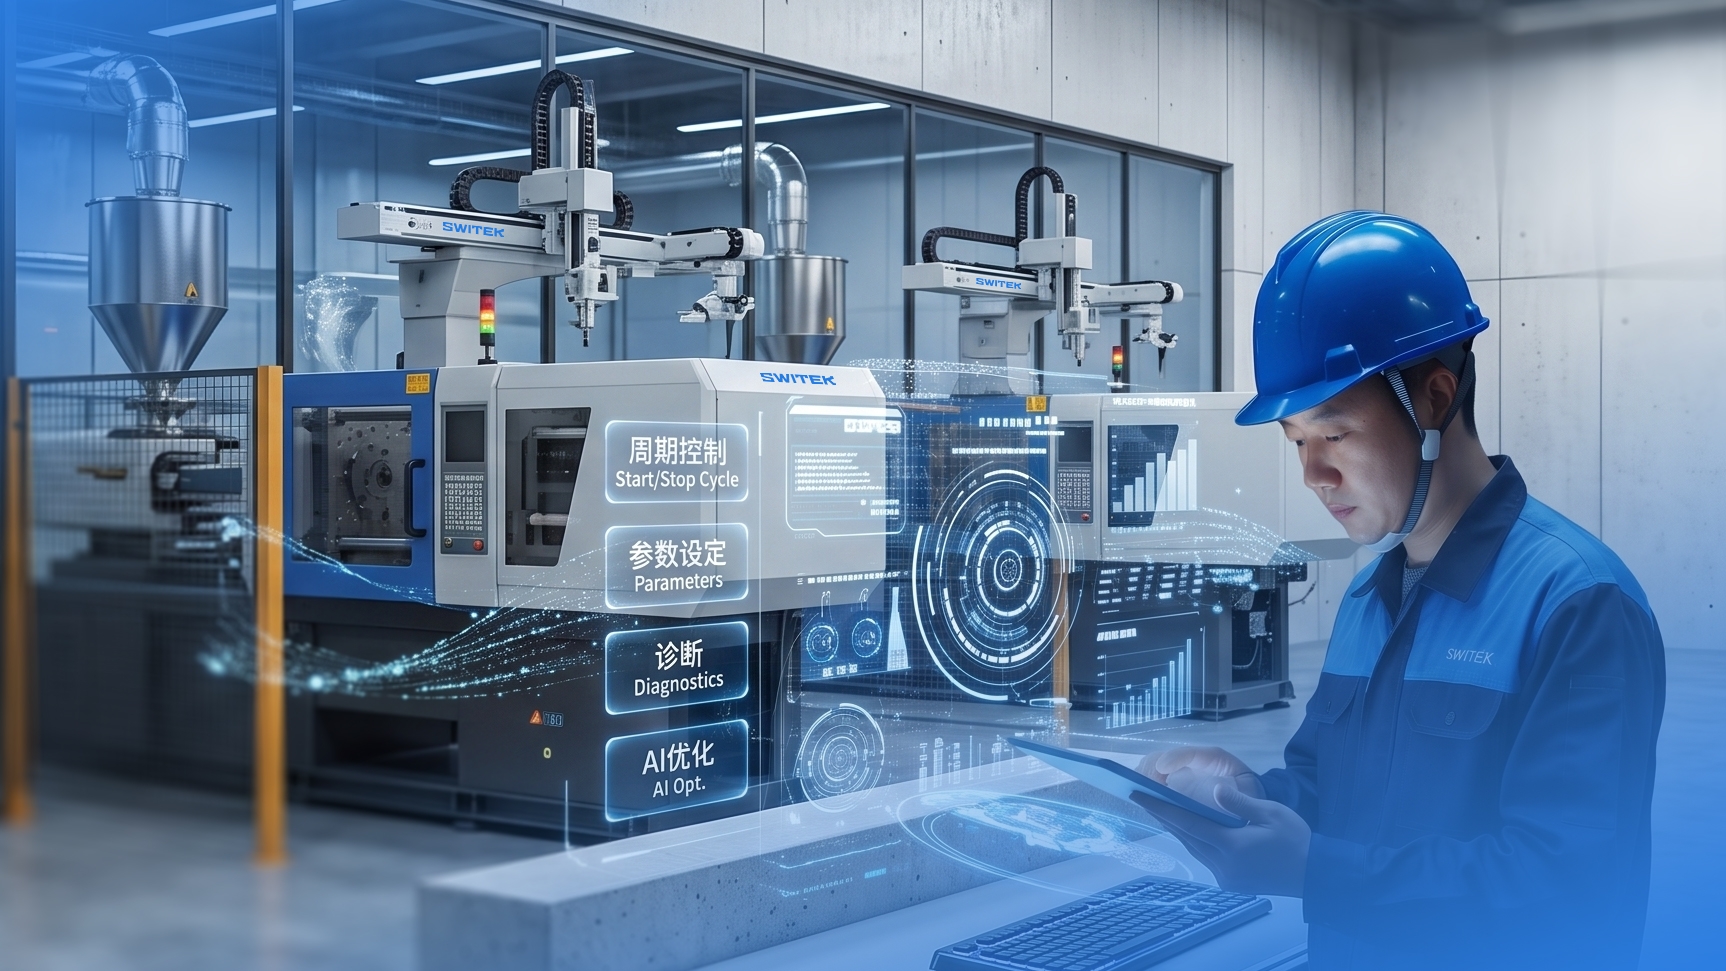
Desde 2023, la inteligencia artificial generativa representada por ChatGPT ha impulsado una revolución de eficiencia en los entornos de oficina. Sin embargo, detrás del auge de la «IA digital», se está produciendo una transformación igualmente profunda —y quizás más fundamental— en los talleres de fabricación. Si la IA gestiona textos, datos y toma de decisiones, los sistemas de automatización se encargan de productos físicos, maquinaria de precisión y flujos de trabajo físicos complejos. Basado en la realidad del sector manufacturero, este artículo analiza la evolución tecnológica de la automatización del moldeo por inyección y los sistemas de etiquetado en molde (IML). Se estudia cómo los proveedores chinos de soluciones de automatización, representados por SWITEK, permiten a las empresas manufactureras pasar de la «aceleración de máquinas individuales» a la «sinergia de toda la línea» mediante la coordinación integral de la línea, la ejecución precisa y la integración profunda. Con base en datos globales de instalación de robots industriales, tendencias del mercado de máquinas de moldeo por inyección y encuestas sobre adopción de tecnologías de fabricación inteligente, combinados con estudios de casos técnicos y análisis de beneficios económicos, se expone una perspectiva central: la futura fabricación inteligente pertenece a los sistemas capaces de «pensar con profundidad y ejecutar con precisión», es decir, una integración profunda entre la IA y la automatización, no una elección entre ambas.
1. Introducción
1.1 Planteamiento del problema
A finales de 2022, surgió ChatGPT y despertó rápidamente el debate mundial sobre cómo la inteligencia artificial está transformando la productividad de los trabajadores del conocimiento. Redactar informes de análisis de mercado, compilar miles de filas de datos de ventas o generar propuestas creativas; tareas que antes requerían horas o días, ahora pueden completarse en pocos minutos con herramientas de IA. Por un tiempo, los debates sobre «trabajadores de oficina reemplazados por la IA» inundaron los medios, con amplias discusiones sobre cómo los Modelos de Lenguaje Grande (LLM) redefinirían los flujos de trabajo de oficina.
Sin embargo, en el principal escenario de la economía real, las plantas de fabricación, otra transformación se ha venido gestando durante años. A diferencia de las tareas de oficina que procesan palabras y números, las fábricas trabajan con productos tangibles, maquinaria pesada y rigurosos procesos productivos. Se puede generar una presentación con una simple indicación a la IA, pero un producto plástico, por muy bien diseñado que esté, debe pasar por el secado de materia prima, plastificación por fusión, llenado del molde, empaquetado y enfriamiento, apertura del molde y extracción de piezas, etiquetado en molde, inspección visual, apilado automático y embalaje final. Cualquier error en alguno de estos pasos genera desechos reales, desperdicio de material y pérdidas económicas.
Esto nos lleva a una pregunta fundamental: mientras la IA optimiza los procesos de toma de decisiones a gran velocidad en el mundo digital, ¿está experimentando el proceso de fabricación física una transformación de igual magnitud? ¿Existe una relación intrínseca entre ambos o siguen rutas de evolución completamente distintas?
1.2 Contexto y significado de la investigación
Desde la presentación oficial del concepto «Industria 4.0» en la Feria de Hannover de Alemania en 2011, el sector manufacturero mundial se enfrenta a una ola de transformación caracterizada por la digitalización, la conectividad en red y la inteligencia. Según datos de IoT Analytics, el interés de búsqueda pública por la Industria 4.0 se multiplicó por 140 en una década, con más de 50 000 publicaciones académicas solo en 2021, y la financiación anual de startups de este sector aumentó un 319 % entre 2011 y 2021 [1]. Detrás de estas cifras se encuentra la fuerte demanda de innovación tecnológica de la industria manufacturera.
En China, la presión para la modernización de la manufactura es especialmente notable. Por un lado, los cambios demográficos aceleran el aumento de los costes laborales: datos de la Oficina Nacional de Estadística muestran que el empleo manufacturero de China alcanzó su máximo en 2012 y ha disminuido de forma continua desde entonces, mientras que la proporción de la población en edad de trabajar (15‑59 años) sobre el total de la población bajó del 69,8 % en 2011 al 61,3 % en 2023. Por otro lado, la reestructuración de las cadenas de suministro globales, el aumento de las barreras comerciales y las mayores exigencias de los clientes sobre la calidad de los productos y los plazos de entrega obligan a los fabricantes a buscar nuevas ventajas competitivas.
En este contexto, la industria del moldeo por inyección, como sector fundamental de la manufactura china, se encuentra en un momento clave de transición desde operaciones tradicionales intensivas en mano de obra hacia una fabricación automatizada e inteligente. Según datos de Intelligence Research Group, el tamaño del mercado chino de máquinas de moldeo por inyección pasó de 21 160 millones de yuanes en 2016 a aproximadamente 27 060 millones de yuanes en 2023, representando alrededor del 32 % del mercado mundial [2]. No obstante, siguen existiendo claros cuellos de botella técnicos en los mercados de gama alta: en la primera mitad de 2024, el precio medio de exportación de cada máquina de moldeo por inyección de China fue de 40 900 dólares estadounidenses, mientras que el precio medio de importación alcanzó los 77 200 dólares, lo que revela un amplio margen de mejora en los segmentos de productos de gama alta.
1.3 Estructura y objetivos del artículo
Este artículo presenta de forma sistemática los profundos cambios que se producen en la automatización del moldeo por inyección desde tres dimensiones: evolución tecnológica, tendencias del mercado y estudios de casos prácticos. El capítulo 2 analiza la arquitectura técnica y la lógica central de la fabricación inteligente, centrándose en por qué la «sinergia de toda la línea» tiene prioridad sobre la «aceleración de máquinas individuales». El capítulo 3 introduce los sistemas técnicos clave del etiquetado en molde (IML) y la automatización del moldeo por inyección, incluidos la extracción robótica, la inspección visual y el encajado automático. El capítulo 4 toma a SWITEK como caso representativo, analizando cómo este proveedor chino de soluciones de automatización ayuda a los fabricantes a construir sistemas de producción de alta eficiencia. El capítulo 5 utiliza datos de mercado para presentar los retornos económicos y las perspectivas de crecimiento de la automatización del moldeo por inyección. El capítulo 6 realiza una discusión profunda sobre la relación entre la IA y la automatización, destacando sus funciones diferenciadas y las vías de integración en la fabricación. El último capítulo resume el documento y analiza las tendencias futuras.
2. Lógica central de la fabricación inteligente: sinergia entre «cerebro» y «manos»
2.1 Límites de la IA e irremplazabilidad de la automatización
Para comprender las funciones respectivas de la IA y la automatización en la fabricación, es necesario reconocer claramente sus diferencias fundamentales. La IA, especialmente los principales modelos de lenguaje grande y sistemas de aprendizaje profundo, es esencialmente un sistema de procesamiento de información. Destaca por detectar patrones, realizar predicciones y generar contenido a partir de grandes volúmenes de datos. En términos de McKinsey, la IA actúa como el «cerebro» de la fabricación: optimiza la programación de la producción, predice averías de equipos, analiza datos de calidad y recomienda ajustes de parámetros de proceso.
Sin embargo, trasladar las decisiones del «cerebro» a resultados físicos depende totalmente de las «manos», es decir, los sistemas de automatización. Cuando la IA determina los parámetros óptimos de temperatura del molde, se requieren sistemas de control servo de alta precisión para ejecutarlos; cuando la IA detecta desviaciones de calidad durante un ciclo de inyección, los robots de extracción y los sistemas de clasificación deben expulsar automáticamente las piezas defectuosas; cuando la IA recomienda ajustar las tácticas de producción para hacer frente a fluctuaciones de pedidos, cada equipo de la línea debe responder de forma sincronizada.
Esto pone de manifiesto una realidad fácilmente ignorada: el límite de las capacidades de la IA marca exactamente el punto de partida de la automatización. La IA puede ofrecer predicciones de calidad en milisegundos, pero si la respuesta de ejecución de la automatización presenta retardos de segundos, la predicción rápida pierde valor práctico. Del mismo modo, la IA puede elaborar un plan perfecto de optimización de procesos, pero si la maquinaria de la fábrica no puede mantener un control preciso de los parámetros del proceso, el plan queda en mera teoría sobre papel.
La encuesta de fabricación inteligente 2025 de Deloitte corrobora esta visión: el 92 % de los fabricantes consideran que la fabricación inteligente es el principal motor de competitividad en los próximos tres años. No obstante, el aumento de la madurez de la fabricación inteligente depende simultáneamente de múltiples pilares tecnológicos: el 46 % sitúa la automatización de procesos entre sus dos prioridades de inversión principales, el 57 % utiliza computación en nube, el 57 % emplea análisis de datos y el 46 % adopta el IoT industrial [3]. Es evidente que las empresas con bases de automatización más sólidas están en mejor posición para extraer valor de la IA.
2.2 Revisión de mentalidad: el cambio hacia la «sinergia de toda la línea»
Durante mucho tiempo, muchas empresas manufactureras abordaron las actualizaciones de automatización centrándose en unidades de maquinaria individuales. Una máquina de moldeo por inyección más rápida, un brazo robótico de mayor precisión o un equipo de inspección más sensible. Aunque estas mejoras «puntuales» generan beneficios locales inmediatos, suelen ignorar la sinergia de todo el sistema productivo.
La mentalidad de «sinergia de toda la línea» se basa en un paradigma completamente distinto. En lugar de hacer que una máquina funcione más rápido, busca que toda la línea funcione con mayor fluidez y eficiencia. Por analogía, la velocidad de una caravana no la determina su vehículo más rápido, sino el más lento. En una línea de moldeo por inyección, incluso si el tiempo de ciclo del molde baja por debajo de los 10 segundos, si la extracción robótica de piezas tarda 12 segundos o la inspección visual 15 segundos, el rendimiento real de la línea quedará limitado por el paso de proceso más lento.
Desde el punto de vista académico, la tecnología de Gemelo Digital ofrece una potente herramienta para resolver los retos de sinergia de toda la línea. Wang Zhiyong y otros (2021) propusieron una arquitectura de Internet Industrial adaptada al moldeo por inyección, estableciendo un sistema progresivo de cinco capas que abarca «integración de equipos inteligentes, línea inteligente, taller inteligente, fábrica inteligente y ecosistema empresarial inteligente», junto con métodos de implementación para fábricas inteligentes basadas en Gemelos Digitales [4]. Esta investigación valida la viabilidad de la integración de toda la línea para la transformación inteligente en el moldeo por inyección. En pocas palabras, solo cuando las máquinas de moldeo por inyección, robots, sistemas IML, unidades de inspección y equipos de embalaje operan bajo un marco unificado de control y gestión, la fabricación puede avanzar desde la «automatización de equipos» hasta la «inteligencia de sistemas».
2.3 Aceleración dual de flujos de información y flujos físicos
Bajo el marco de la «sinergia de toda la línea», la fabricación inteligente es esencialmente una optimización de «flujos»: el flujo de información y el flujo físico.
El flujo de información se refiere a la transmisión y procesamiento de datos dentro del ecosistema productivo. Una vez que una máquina de moldeo por inyección finaliza un ciclo de inyección, los sensores de presión de cavidad adquieren datos en tiempo real que se transmiten mediante el IoT industrial al sistema MES (Sistema de Ejecución de Manufactura) o a plataformas en nube. Analizados por modelos de IA, el sistema determina la conformidad de calidad del producto y reenvía los resultados a la maquinaria de etapas posteriores. La velocidad y precisión de este flujo de información determinan si una línea puede alcanzar un verdadero control adaptativo.
El flujo físico se refiere al movimiento espacial de materiales, piezas y herramientas. Desde la resina bruta que entra en la tolva de inyección, pasando por el plástico fundido que llena el molde, la extracción de piezas mediante robots, hasta la inspección, apilado, encajado y paletizado; cada paso es un movimiento físico que requiere un control mecánico preciso. El flujo de información guía y optimiza el flujo físico, pero la ejecución definitiva depende del propio flujo físico.
El Ghadoui y otros (2023) presentaron un ejemplo clásico de flujo de información que optimiza el flujo físico: desarrollaron un método de optimización híbrido que combina redes neuronales de retropropagación con algoritmos genéticos para optimizar globalmente los parámetros del proceso de moldeo por inyección. Los resultados mostraron que, garantizando la calidad del producto, el consumo de materia prima se redujo un 2 %, los tiempos de ciclo se acortaron un 12 % y el consumo energético disminuyó un 16 % [5]. Esa reducción del 12 % del ciclo y el ahorro energético del 16 % demuestran directamente cómo el flujo de información retroalimenta la mejora del flujo físico.
De forma similar, en el sistema de producción automática de codos de PVC diseñado por SWITEK para China LESSO Group, la integración integral de automatización de toda la línea permitió al cliente reducir los costes laborales en aproximadamente un tercio al tiempo que aumentó la productividad general en un 45 % [6]. Ese aumento de productividad del 45 % no fue el resultado de actualizar una única máquina, sino el resultado de la operación sinérgica de toda la línea impulsada por la doble optimización de los flujos de información y físicos.
3. Marco tecnológico clave de la automatización del moldeo por inyección
3.1 Extracción automática de piezas: desde brazos robóticos hasta agarre inteligente
La extracción automática de piezas es la fase más fundamental y crítica de la automatización del moldeo por inyección. En cada apertura del molde, el robot debe extraer las piezas moldeadas con alta precisión en plazos reducidos y transferirlas a las operaciones posteriores. Este movimiento aparentemente simple exige requisitos estrictos sobre velocidad, precisión, fiabilidad y flexibilidad del robot.
Desde el punto de vista tecnológico, los robots de moldeo por inyección han evolucionado en tres etapas principales. La primera etapa correspondía a extractores neumáticos básicos que ejecutaban movimientos fijos con muy poca flexibilidad. La segunda introdujo robots servoaccionados, que utilizan motores servo en todos los ejes para ejecutar planificaciones de trayectorias complejas y alcanzar mayor precisión de posicionamiento. La tercera etapa cuenta con robots inteligentes integrados con guía visual, detección de fuerza y algoritmos de control adaptativo capaces de gestionar cambios de pieza y fluctuaciones operativas.
Según datos del Informe de Perspectivas de Robótica de Moldeo por Inyección de China, las ventas totales de robots cartesianos lineales para moldeo por inyección en China alcanzaron las 92 169 unidades en 2024, representando el 96,2 % del mercado de robots de moldeo por inyección [7]. Esta cifra pone de manifiesto la posición dominante de los robots cartesianos en la automatización del moldeo por inyección. La razón principal es que los requisitos funcionales de la extracción de piezas moldeadas —movimiento vertical, movimiento de expulsión y movimiento transversal— coinciden perfectamente con las características cinemáticas de los robots cartesianos. Comparados con los robots articulados de 6 ejes, los sistemas cartesianos ofrecen menor coste, configuraciones de control más sencillas y mayor rigidez estructural para escenarios de extracción en moldeo por inyección.
Tomando como ejemplo el robot servo de 3 ejes para moldeo por inyección SW6710D‑20 de SWITEK, sus especificaciones técnicas ilustran los niveles de rendimiento contemporáneos: compatible con máquinas de moldeo por inyección de 100 a 350 toneladas, capacidad de carga útil de 8 kg, tiempo de ciclo en vacío de solo 7 segundos, carrera transversal (eje Z) de 1750 mm, carrera vertical (eje Y) de 1000 mm y carrera de expulsión (eje X) de 1025 mm. Todos los ejes son accionados por motores servo: eje X de 400 W, eje Y de 750 W y eje Z de 750 W [8]. Esta configuración servo de 3 ejes posibilita un control de movimiento rápido y de alta precisión en el espacio tridimensional, satisfaciendo los requisitos de extracción a alta velocidad para piezas moldeadas de distintas dimensiones.
3.2 Etiquetado en molde (IML): unir decoración y moldeo en un solo proceso
El etiquetado en molde (IML) es una técnica referente en la automatización del moldeo por inyección, que consolida la decoración con etiquetas y el moldeo de plástico, dos operaciones tradicionalmente separadas, en un único ciclo de producción. Iniciado en el sector de embalajes lácteos europeos, el IML se expandió rápidamente a las industrias de alimentos, bebidas, cuidado personal, medicina y automoción, consolidándose como un proceso de referencia para embalajes plásticos de gama alta.
El mecanismo operativo del IML se resume en tres pasos. Primero, el brazo robótico retira la etiqueta de un cargador y la coloca de forma segura sobre las paredes internas designadas de la cavidad del molde mediante carga electrostática o succión por vacío. Segundo, el plástico fundido se inyecta en la cavidad del molde, fluyendo bajo alta temperatura y presión para fusionarse directamente con la capa adhesiva sensible al calor de la parte trasera de la etiqueta. Tercero, tras el enfriamiento y la apertura del molde, la etiqueta y la pieza plástica salen como una unidad perfectamente integrada.
Los beneficios de este proceso son multidimensionales. En cuanto a calidad, la fuerza de unión entre la etiqueta IML y el sustrato plástico es excepcionalmente alta, eliminando defectos habituales posteriores al etiquetado como burbujas, desprendimientos o rizado de bordes, al tiempo que aumenta la resistencia de las paredes laterales en aproximadamente un 20 % [9]. En materia de eficiencia, al integrar el etiquetado dentro del ciclo de moldeo se eliminan los pasos de decoración posteriores, acortando notablemente los flujos de producción. Desde el punto de vista medioambiental, los productos IML no requieren separar etiqueta y sustrato durante el reciclaje (ya que los materiales son idénticos o compatibles), simplificando el tratamiento de residuos. En materia de seguridad, las etiquetas IML ofrecen barreras anticontrafacción mucho más elevadas que las etiquetas autoadhesivas.
Sin embargo, el IML impone exigencias rigurosas sobre la maquinaria y el control de procesos. El espesor de la etiqueta suele mantenerse entre 15 y 40 micras [10], requiriendo estabilidad dimensional a pesar de su extrema delgadez. El posicionamiento de la etiqueta en molde debe alcanzar precisión de nivel micrométrico para evitar defectos de desplazamiento o inclinación. Además, el coeficiente de dilatación térmica del material de la etiqueta debe coincidir con el del sustrato plástico para evitar deformaciones por tensiones internas durante el enfriamiento. Estos obstáculos técnicos convierten la capacidad de los sistemas IML en un indicador para evaluar la destreza técnica de un proveedor de automatización.
Como uno de los primeros proveedores de sistemas IML en China, SWITEK cuenta con más de 13 años de experiencia práctica en implementación de IML, con líneas de producto que cubren arquitecturas de entrada superior y entrada lateral. Las configuraciones IML de entrada superior son adecuadas para instalaciones con altura de techo suficiente y tiempos de ciclo superiores a 8 segundos, utilizando controles independientes para robot y EOAT, con opciones de robots de alta velocidad de 3 ejes o robots de gran resistencia. Los sistemas IML de entrada lateral sirven para aplicaciones con espacio limitado o demandas de velocidades de ciclo extremas [11]. En aplicaciones reales, las soluciones IML de SWITEK cubren productos desde embalajes de tapas de yogur (ciclos inferiores a 2,3 segundos) hasta cubas de pintura de 20‑33 L, exportándose a 43 países y regiones y atendiendo a marcas lácteas líderes mundiales [12].
3.3 Inspección visual: guardián de la calidad en la era de la IA
Dentro de los sistemas de automatización del moldeo por inyección, la inspección visual actúa como el guardián central de la calidad del producto. Después del moldeo y la extracción, cada pieza debe pasar rigurosos controles de calidad antes de pasar al embalaje. La inspección manual tradicional sufre baja eficiencia (los operadores solo mantienen una alta concentración durante 15‑20 minutos) y criterios de evaluación inconsistentes entre turnos y trabajadores.
La tecnología de visión artificial transforma fundamentalmente esta situación. Utilizando cámaras industriales de alta resolución, ópticas de precisión y algoritmos de procesamiento de imágenes, los sistemas de visión escanean decenas de piezas por segundo. Inspeccionan tolerancias dimensionales, defectos superficiales, variaciones de color, falta de material, rebabas y hundimientos con coherencia objetiva. Es fundamental que los sistemas de visión se integren con mecanismos de clasificación para rechazar automáticamente las piezas defectuosas, impidiendo físicamente que piezas no conformes lleguen a etapas posteriores.
En los últimos años, la integración del aprendizaje profundo ha elevado el rendimiento de la inspección por visión artificial a nuevos niveles. La visión artificial tradicional se basaba en algoritmos de extracción de características programados manualmente, presentando dificultades ante texturas superficiales complejas, reflejos especulares o arañazos sutiles. Los modelos de aprendizaje profundo aprenden de forma autónoma las características de los defectos a partir de conjuntos de datos de muestras anotadas, superando a los métodos tradicionales basados en reglas en precisión de detección y robustez. Por ejemplo, Kim y otros (2022) desarrollaron un sistema de inspección en tiempo real que combina patrones de franjas de moiré y el modelo de aprendizaje profundo YOLOv7, aplicándolo con éxito a la inspección de calidad en línea de piezas moldeadas altamente reflectantes, confirmando la viabilidad industrial del aprendizaje profundo [13].
En las soluciones de automatización posteriores al moldeo por inyección de SWITEK, la inspección visual funciona como una opción modular flexible. En configuraciones de automatización para moldeo de tapones plásticos, la línea integra extracción robótica de alta velocidad, cintas transportadoras, módulos de inspección visual y unidades automáticas de recuento y encajado. Los módulos de visión escanean cada tapón en movimiento sobre las cintas transportadoras, marcando y clasificando automáticamente las piezas no conformes al instante [14]. La inspección pasa de ser un cuello de botella aislado y lento a ser un elemento continuo del ritmo productivo.
3.4 Apilado y encajado automático: el último tramo de la automatización posterior
Si las máquinas de moldeo por inyección son el corazón de una línea de producción, los robots sus brazos y los sistemas de visión sus ojos, entonces los sistemas de apilado y encajado automático representan el «último tramo» que conecta la salida de producción con el almacenamiento en almacén.
La complejidad de ingeniería de esta etapa suele ser infravalorada. El apilado y encajado automático debe adaptarse a geometrías de piezas diversas (redondas, cuadradas, irregulares, pared delgada, cavidad profunda), patrones de apilado variados (entrelazado, paralelo, anidado), materiales de embalaje diversos (cajas de cartón ondulado, bandejas, contenedores plásticos) y cantidades o disposiciones de embalaje específicas del cliente. Un sistema robusto debe gestionar estas variables de forma fluida manteniendo la estabilidad operativa a alta velocidad.
En la cartera de soluciones de SWITEK, el apilado y embalaje automático forman parte integral de la automatización posterior. Tomando como ejemplo la automatización de embalaje de cubiertos, el sistema alinea los utensilios moldeados por orientación y cantidad, realiza recuentos por lotes automáticos precisos y utiliza brazos de manipulación para apilar y empaquetar las piezas en cajas de envío según patrones de disposición predefinidos. El proceso funciona de forma totalmente automática, requiriendo intervención humana solo para transportar las cajas llenas y cargar cajas vacías.
Desde el punto de vista económico, la automatización posterior aporta un valor claro. En primer lugar, el apilado y encajado automático eliminan tareas muy repetitivas y físicamente exigentes, reduciendo la dependencia de mano de obra directa en la línea. En segundo lugar, la pulcritud y consistencia del apilado automático superan con creces el embalaje manual, reduciendo las tasas de daños en tránsito al tiempo que maximiza la utilización del espacio de almacenamiento. En tercer lugar, el recuento automático por lotes elimina errores humanos de conteo, mejorando la precisión de los envíos.
Es fundamental que la realización de la automatización posterior materialice la filosofía completa de «sinergia de toda la línea». Solo cuando la extracción, inspección, apilado y encajado operan en armonía interconectada, una línea de moldeo por inyección puede alcanzar verdaderos objetivos de producción «sin operarios» o «luces apagadas», la aspiración principal de la fabricación inteligente.
4. SWITEK: evolución de proveedor de equipos a socio de sistemas
4.1 Desarrollo y posicionamiento corporativo
Guangdong Switek Technology Co., Ltd. (SWITEK) representa el recorrido de automatización de la manufactura china. Fundada en 2006, SWITEK comenzó fabricando equipos auxiliares y robots básicos de manipulación para máquinas de moldeo por inyección. Tras casi dos décadas de crecimiento, SWITEK se ha convertido en una empresa cotizada en el NEEQ (código de valores: 838363), con un capital social de 30 millones de yuanes y más de 120 empleados, ampliando su ámbito de negocio desde robots independientes hasta sistemas completos de etiquetado en molde (IML) y soluciones integrales de automatización posterior al moldeo por inyección.
Los hitos corporativos clave ponen de relieve esta trayectoria de expansión. En 2013, SWITEK obtuvo la certificación de Empresa Nacional de Alta Tecnología, recibiendo el reconocimiento oficial por sus capacidades de I+D e ingeniería. En 2015, SWITEK colaboró con China LESSO Group para diseñar una línea de producción automática de codos de tubería de PVC, estableciendo una referencia de automatización en el moldeo de accesorios de tubería. El 9 de agosto de 2016, SWITEK se cotizó en el mercado bursátil NEEQ, recurriendo a los mercados de capital para su crecimiento. Para 2017, la empresa entró en el desarrollo de sistemas de automoción y 3C al mismo tiempo que inició la construcción de su plataforma de Internet Industrial. SWITEK cuenta con múltiples reconocimientos, entre ellos la designación de Empresa «Pequeño Gigante» Especializada y Sofisticada de Guangdong, Centro de Ingeniería de Robótica Industrial y Automatización de Dongguan y Empresa Innovadora Top 100 de Dongguan [15].
En materia de productos, SWITEK ha construido una cartera técnica integral: la línea de robots lineales incluye opciones de servo de 3 ejes, servo de 5 ejes y robots personalizados; la gama de sistemas IML cubre configuraciones de entrada superior y entrada lateral para aplicaciones desde embalajes alimentarios hasta cubas industriales pesadas; los servicios de integración de sistemas entregan líneas llave en mano adaptadas a las necesidades del cliente, que incluyen extracción, inspección visual, IML, apilado y embalaje. SWITEK también suministra equipos auxiliares (sistemas de alimentación centralizados, controladores de temperatura de molde, granuladores, enfriadores) y ofrece servicios de fabricación OEM/ODM.
A nivel organizativo, SWITEK mantiene un equipo de ingeniería dedicado de 45 personas centrado exclusivamente en el diseño, puesta en marcha y optimización de proyectos personalizados de automatización de inyección [16]. Este equipo constituye el pilar que respalda la transición de SWITEK desde proveedor de equipos estándar hasta integrador de sistemas llave en mano completos. Operando desde unas instalaciones de 10 000 m², SWITEK ha entregado más de 20 000 sistemas robóticos en todo el mundo hasta 2024, atendiendo a clientes en más de 60 países y regiones [6].
4.2 Cartera de productos principales y fortalezas técnicas
En el ámbito del IML, la fortaleza competitiva de SWITEK se sustenta en tres pilares principales.
El primero es el dominio de la integración de sistemas. Un sistema IML no puede funcionar de forma aislada; requiere una sincronización perfecta entre máquinas de inyección, moldes, robots, unidades de visión y equipos de encajado. El personal de ingeniería de SWITEK diseña líneas de automatización completas de extremo a extremo adaptadas a las geometrías de los productos, requisitos de ciclo y distribución de planta. Para aplicaciones IML de alta velocidad en tapas de yogur, el sistema ejecuta la recuperación de etiqueta, colocación, etiquetado en molde, extracción de pieza y transferencia por cinta transportadora en un exigente tiempo de ciclo inferior a 2,3 segundos [12]. Mantener la fiabilidad a velocidades tan extremas demuestra la pericia técnica de SWITEK.
El segundo es la diversidad de productos estandarizados. La serie de robots IML de SWITEK cubre máquinas de moldeo por inyección de pequeña a gran fuerza de cierre. El modelo IML SW6308S‑20, por ejemplo, se combina con máquinas de moldeo por inyección de 50 a 250 toneladas, admite una carga útil de 3 kg con un tiempo de ciclo en vacío de 6 segundos y carreras de 1280 mm (eje Z), 800 mm (eje Y) y 820 mm (eje X) [17]. Estas especificaciones satisfacen la mayoría de los requisitos de producción IML de tonelaje medio. Para mayores fuerzas de cierre y herramientas de extremo de brazo más pesadas, SWITEK ofrece modelos de robots de gran resistencia.
El tercero es la capacidad de servicio global. Los productos de SWITEK se exportan a 43 países y regiones, con mercados internacionales clave en la India, Rusia, el sudeste asiático y Oriente Medio. SWITEK ofrece soporte de ciclo de vida completo, desde asistencia técnica en línea y puesta en marcha in situ hasta formación de operadores y mantenimiento. En los mercados de ultramar, SWITEK suministra tanto maquinaria física como experiencia completa en diseño de automatización.
4.3 Perspectivas de casos prácticos del sector
El caso de implementación con China LESSO Group ilustra el valor a nivel de sistema de SWITEK. Como uno de los mayores fabricantes chinos de tuberías y accesorios plásticos, LESSO sufría cuellos de botella de eficiencia persistentes en el moldeo de codos de PVC. El moldeo de codos de PVC presenta retos únicos debido a la geometría compleja de las piezas, acciones precisas del molde y altas exigencias de volumen de producción. Antes de adoptar la línea de automatización de SWITEK, varias etapas de producción dependían de mano de obra manual, generando salidas inconsistentes y calidad variable.
SWITEK diseñó para LESSO una solución de extremo a extremo para etapas posteriores que incluye extracción automática de piezas, eliminación automática de canales de inyección, inspección visual de calidad, apilado y encajado en cajas. Los datos de rendimiento tras la puesta en marcha revelaron una reducción de los costes laborales de aproximadamente un tercio, junto con un aumento de la productividad general del 45 % [6]. Un aumento de productividad del 45 % significaba que, utilizando los mismos activos de capital, superficie de planta y consumos energéticos, la producción total aumentó casi a la mitad.
Este caso pone de manifiesto una lección más amplia del sector: en operaciones de moldeo plástico, la automatización de etapas posteriores suele generar un retorno de inversión más elevado que las actualizaciones de equipos principales (como sustituir máquinas de moldeo por inyección). Las mejoras de velocidad de la máquina suelen ser incrementales: reducir un ciclo de 12 a 10 segundos supone una mejora del 16,7 %. Sin embargo, eliminar los cuellos de botella de etapas posteriores causados por la extracción, inspección y embalaje manual puede aumentar la producción de toda la línea en un 30 % o más.
5. Tendencias del sector reflejadas en los datos de mercado
5.1 Aumento de las instalaciones mundiales de robots industriales
Según el informe World Robotics 2024 de la Federación Internacional de Robótica (IFR), las instalaciones anuales mundiales de robots industriales alcanzaron las 541 302 unidades en 2023, el segundo nivel histórico más alto registrado. Las instalaciones llegaron a 542 000 unidades en 2024, manteniendo instalaciones anuales por encima de medio millón de unidades durante cuatro años consecutivos. El parque operativo mundial de robots industriales alcanzó los 4 463 000 unidades, lo que representa casi un triple aumento en la última década [18].
El papel de China en este escenario global es significativo. En 2024, China instaló 295 000 robots industriales, lo que representa el 54 % del total mundial, ocupando el primer puesto a nivel mundial y superando las instalaciones de todas las demás regiones del planeta juntas. El parque operativo de robots industriales de China superó los 2 millones de unidades en 2024, representando el 45,4 % del total mundial [19]. Estas métricas demuestran que el impulso de automatización manufacturera de China sigue acelerándose, convirtiendo a China en el mayor motor de crecimiento de la demanda de automatización a nivel mundial.
Es importante señalar que el desglose sectorial de adopción de robots industriales se está ampliando. Históricamente, los fabricantes de automoción y electrónica eran los principales adoptantes, representando casi la mitad de las instalaciones mundiales. Sin embargo, los datos de 2024 muestran que la electrónica absorbió el 24 % y la automoción el 23 % de las instalaciones mundiales de robots, y el 53 % restante se expandió a sectores industriales generales como el procesamiento de metales, plásticos/química, alimentos y bebidas y farmacia [19]. Este cambio confirma que la automatización está superando el ámbito de los fabricantes de automoción para llegar a aplicaciones manufactureras
Más Noticias
- < Anterior : Ninguno
- [Opiniones]Todo puede ser helado: helados colab : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-


838363
- Chat
- Arriba