

От офиса к производственному цеху: как умное производство меняет производительность реального сектора экономики

Начиная с 2023 года генеративный искусственный интеллект, представленный ChatGPT, спровоцировал революцию эффективности в офисной среде. Однако за шумом вокруг «цифрового ИИ» в производственных цехах по всему миру тихо разворачивается не менее глубокая — и, возможно, еще более фундаментальная — трансформация. Если ИИ работает с текстами, данными и принятием решений, то системы автоматизации имеют дело с физической продукцией, прецизионным оборудованием и сложными физическими рабочими процессами. Опираясь на реалии обрабатывающей промышленности, данная статья исследует технологическую эволюцию автоматизации литья под давлением и систем внутриформованного этикетирования (IML). В ней анализируется, как китайские поставщики решений по автоматизации, представленные компанией SWITEK, позволяют производственным предприятиям переходить от «ускорения на отдельной машине» к «синергии всей линии» посредством сквозной координации, точного выполнения и глубокой интеграции. Опираясь на данные мировой статистики установки промышленных роботов, тенденции рынка термопластавтоматов и исследования внедрения технологий интеллектуального производства в сочетании с практическими примерами и экономическим анализом, эта работа демонстрирует ключевую перспективу: будущее умное производство принадлежит системам, способным «глубоко мыслить и точно выполнять» — глубокой интеграции ИИ и автоматизации, а не выбору между ними.
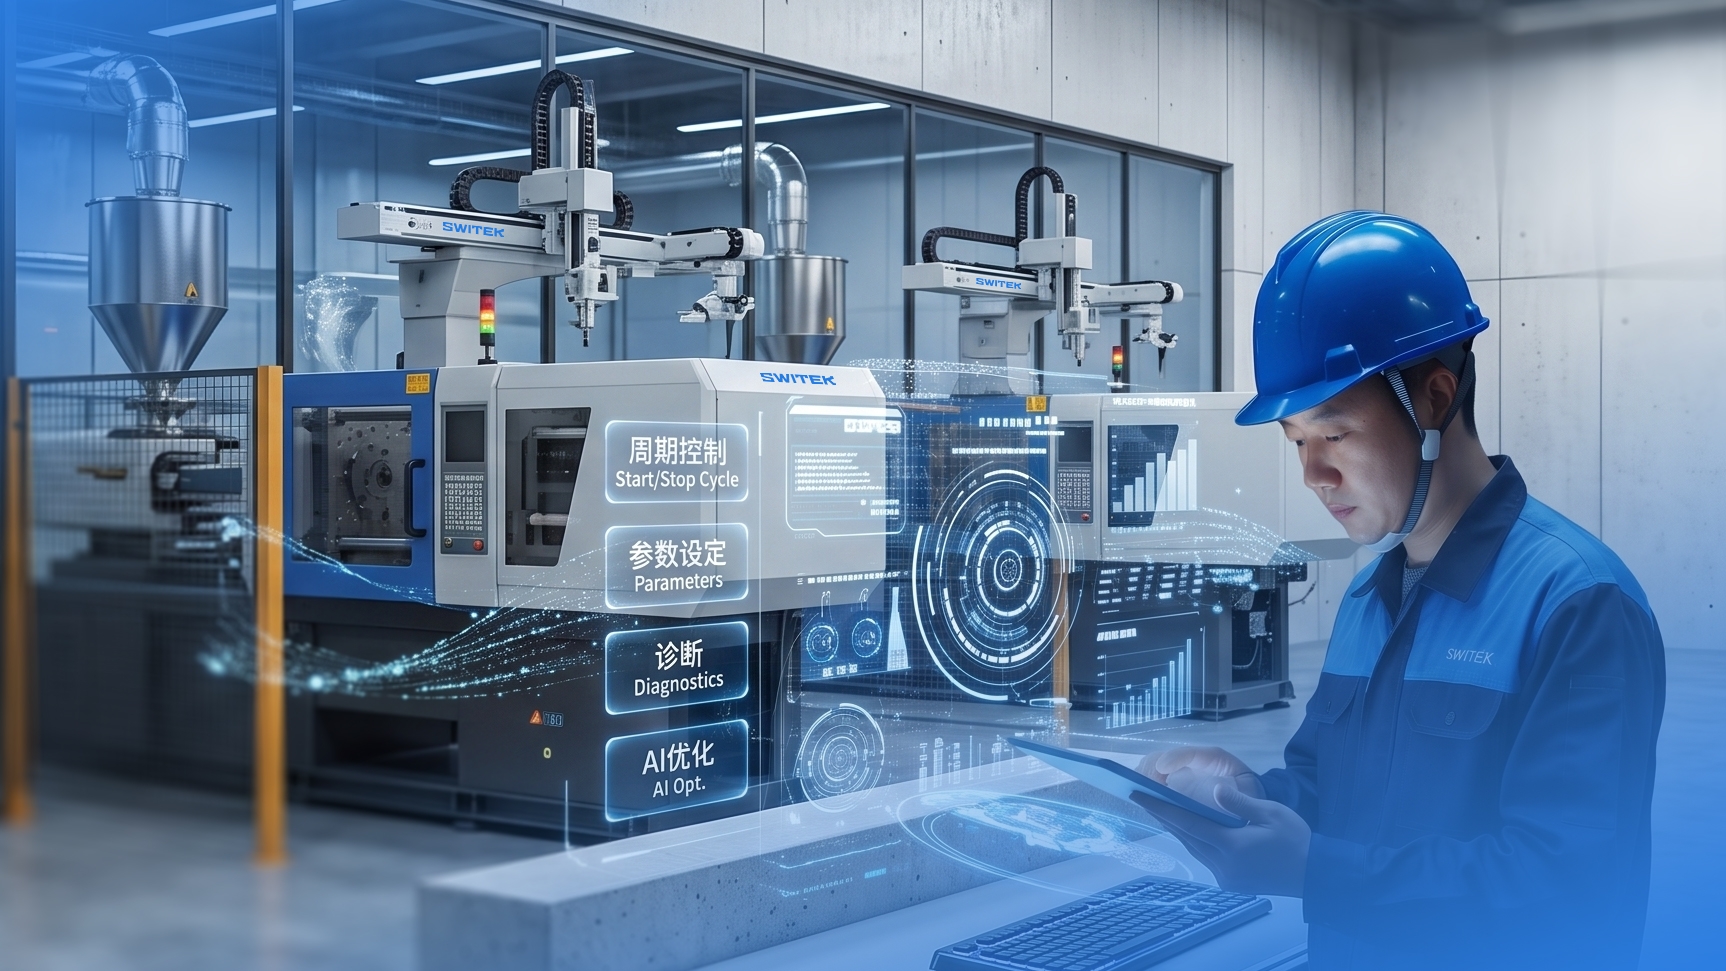
1. Введение
1.1 Постановка проблемы
В конце 2022 года появился ChatGPT, стремительно разжегший глобальную дискуссию о том, как искусственный интеллект трансформирует производительность работников умственного труда. Написание отчета по рыночному анализу, обработка тысяч строк торговых данных или мозговой штурм над креативным предложением — задачи, которые раньше требовали часов или дней, теперь можно решить за считанные минуты с помощью инструментов ИИ. Некоторое время в СМИ бушевали споры о «замене белых воротничков искусственным интеллектом», сопровождавшиеся широкими дискуссиями о том, как большие языковые модели (LLM) перепишут офисные рабочие процессы.
Однако на главном поле боя реального сектора экономики — промышленных предприятиях — уже много лет зреет другая трансформация. В отличие от офисных задач, оперирующих словами и цифрами, заводы имеют дело с материальной продукцией, тяжелым оборудованием и строгими производственными процессами. Презентацию можно сгенерировать по одному запросу ИИ, но пластиковое изделие — каким бы красивым ни был его дизайн — все равно должно пройти сушку сырья, пластификацию расплава, заполнение формы, выдержку под давлением и охлаждение, смыкание/размыкание формы и извлечение детали, внутриформованное этикетирование, визуальный контроль, автоматизированное укладывание и финишную упаковку. Ошибка хотя бы на одном из этих этапов приводит к реальному браку, потере материалов и финансовым убыткам.
Это подводит нас к фундаментальному вопросу: по мере того как ИИ с головокружительной скоростью оптимизирует процессы принятия решений в цифровом мире, претерпевает ли физический производственный процесс столь же глубокую трансформацию? Существует ли между ними органическая связь, или они движутся по совершенно разным эволюционным траекториям?
1.2 Исследовательский контекст и значимость
С момента официального представления концепции «Индустрия 4.0» на Ганноверской ярмарке в Германии в 2011 году мировой производственный сектор движется в волне трансформаций, характеризующейся цифровизацией, сетевыми технологиями и интеллектуализацией. Согласно данным IoT Analytics, интерес к поиску информации об Индустрии 4.0 вырос за десятилетие в 140 раз, количество академических публикаций только в 2021 году превысило 50 000, а ежегодное финансирование стартапов в этом секторе взлетело на 319% в период с 2011 по 2021 год [1]. За этими цифрами стоят глубокие устремления обрабатывающей промышленности к технологическим инновациям.
В Китае необходимость модернизации производства стоит особенно остро. С одной стороны, демографические сдвиги ускоряют рост стоимости рабочей силы: данные Национального бюро статистики показывают, что занятость в обрабатывающей промышленности Китая достигла пика в 2012 году и с тех пор непрерывно снижается, в то время как доля населения трудоспособного возраста (15–59 лет) упала с 69,8% в 2011 году до 61,3% в 2023 году. С другой стороны, перестройка глобальных цепочек поставок, усиление торговых барьеров и повышенные ожидания клиентов в отношении качества продукции и циклов поставки заставляют производителей искать новые конкурентные преимущества.
В этом контексте индустрия литья под давлением, являющаяся базовым сектором китайского машиностроения, находится на критическом этапе перехода от традиционных трудоемких операций к автоматизированному и интеллектуальному производству. По данным Intelligence Research Group, объем рынка термопластавтоматов в Китае вырос с 21,16 млрд юаней в 2016 году примерно до 27,06 млрд юаней в 2023 году, составляя около 32% мирового рынка [2]. Тем не менее, технологические «узкие места» на рынке высокотехнологичного оборудования остаются очевидными: в первой половине 2024 года средняя экспортная цена китайского термопластавтомата составляла 40 900 долларов США, в то время как средняя импортная цена достигала 77 200 долларов США, что свидетельствует о значительном пространстве для догоняющего развития в премиальном сегменте.
1.3 Структура и цели статьи
В данной статье систематически представлены глубокие сдвиги, происходящие в автоматизации литья под давлением, в трех измерениях: технологическая эволюция, рыночные тренды и практические примеры. В главе 2 анализируются техническая архитектура и основная логика умного производства с акцентом на то, почему «синергия всей линии» имеет приоритет перед «ускорением отдельной машины». В главе 3 рассматриваются ключевые технологические системы внутриформованного этикетирования (IML) и автоматизации литья под давлением, включая роботизированное извлечение, визуальный контроль и автоматизированное картонирование. В главе 4 на примере компании SWITEK исследуется то, как китайский поставщик автоматизированных решений помогает производителям создавать высокоэффективные производственные системы. В главе 5 на основе рыночных данных представлены экономические показатели и перспективы роста автоматизации литья под давлением. В главе 6 проводится углубленный анализ взаимосвязи между ИИ и автоматизацией, подчеркиваются их различные роли и пути интеграции в производстве. Заключительная глава подводит итоги работы и заглядывает в будущие тенденции.
2. Основная логика умного производства: синергия от «мозга» к «рукам»
2.1 Границы ИИ и незаменимость автоматизации
Чтобы понять роли ИИ и автоматизации в производстве, необходимо сначала четко осознать их фундаментальные различия. ИИ — особенно основные большие языковые модели и системы глубокого обучения — по своей сути является информационной системой обработки данных. Он превосходно обнаруживает закономерности, строит прогнозы и генерирует контент на основе массивных массивов данных. С точки зрения McKinsey, ИИ выступает в роли «мозга» производства: он оптимизирует планирование, прогнозирует отказы оборудования, анализирует данные о качестве и рекомендует корректировку технологических параметров.
Однако перевод решений «мозга» в физический результат полностью зависит от «рук» — систем автоматизации. Когда ИИ определяет оптимальные параметры температуры пресс-формы, для их реализации требуются высокоточные сервоприводы; когда ИИ обнаруживает отклонение качества в ходе цикла литья, роботы-съемники и сортировочные системы должны автоматически отбраковать дефектные детали; когда ИИ советует изменить тактику производства для реагирования на колебания заказов, все единицы оборудования по линии должны отреагировать синхронно.
Это выводит на свет легко упускаемую из виду реальность: граница возможностей ИИ знаменует собой точную точку старта автоматизации. ИИ может выдавать прогнозы качества за миллисекунды, но если исполнение автоматики реагирует с задержкой в секунды, быстрый прогноз теряет практическую ценность. Аналогичным образом, ИИ может составить безупречный план оптимизации процесса, но если заводское оборудование не способно поддерживать точное управление параметрами процесса, план остается теорией на бумаге.
Опрос Deloitte по умному производству за 2025 год подтверждает это мнение: 92% производителей считают умное производство главным драйвером конкурентоспособности на ближайшие три года. Тем не менее, рост зрелости умного производства опирается одновременно на несколько технологических столпов: 46% относят автоматизацию процессов к числу двух главных инвестиционных приоритетов, 57% задействуют облачные вычисления, 57% используют аналитику данных, а 46% внедряют промышленный интернет вещей (IIoT) [3]. Очевидно, что предприятия с более прочным фундаментом автоматизации имеют лучшие позиции для извлечения ценности из ИИ.
2.2 Революция мышления: переход к «синергии всей линии»
Долгое время многие производственные предприятия подходили к модернизации автоматизации, концентрируясь на отдельных единицах оборудования. Более быстрый термопластавтомат, робот-манипулятор повышенной точности или более чувствительный инспекционный узел — хотя такие «точечные» улучшения дают немедленный локальный эффект, они часто упускают из виду синергию всей производственной системы.
Концепция «синергии всей линии» работает по совершенно иной парадигме. Вместо того чтобы заставлять работать быстрее одну машину, она фокусируется на том, чтобы вся линия работала слаженнее и эффективнее. По аналогии, скорость колонны определяется не самым быстрым транспортным средством, а самым медленным. На линии литья под давлением, даже если цикл прессования падает ниже 10 секунд, если извлечение детали роботом занимает 12 секунд или визуальный контроль — 15 секунд, реальная пропускная способность линии будет сдерживаться самым медленным шагом процесса.
С академической точки зрения технология цифровых двойников (Digital Twin) предлагает мощный инструмент для решения задач синергии всей линии. Ван Чжиюн и др. (2021) предложили архитектуру промышленного интернета, адаптированную для литья под давлением, создав пятиуровневую прогрессивную систему, охватывающую «интеграцию умного оборудования, умную линию, умный цех, умный завод и умную бизнес-экосистему», а также методы реализации умных заводов на основе цифровых двойников [4]. Это исследование подтверждает целесообразность полнолинейной интеграции для интеллектуальной трансформации литья под давлением. Проще говоря, только тогда, когда термопластавтоматы, роботы, системы IML, инспекционные модули и упаковочное оборудование функционируют в рамках единого контура управления и контроля, производство может перейти от «автоматизации оборудования» к «интеллекту систем».
2.3 Двойное ускорение информационных и физических потоков
В рамках концепции «синергии всей линии» умное производство представляет собой оптимизацию «потоков» — информационного и физического.
Информационный поток относится к передаче и обработке данных внутри производственной экосистемы. Как только термопластавтомат завершает цикл впрыска, датчики давления в полости регистрируют данные в реальном времени, передаваемые через промышленный интернет вещей в MES-систему (систему управления производством) или облачные платформы. Проанализированные моделями ИИ, система определяет соответствие качества продукции и передает результаты на последующее оборудование. Скорость и точность этого информационного потока определяют, способна ли линия достичь истинного адаптивного управления.
Физический поток касается перемещения материалов, деталей и инструментов в пространстве. От попадания первичного полимера в бункер, заполнения пресс-формы расплавом, извлечения деталей роботами и далее через контроль, укладку, картонирование и паллетирование — каждый шаг представляет собой физическое движение, требующее точного механического управления. Информационный поток направляет и оптимизирует физический поток, но окончательное исполнение основывается на самом физическом потоке.
Эль Гадуи и др. (2023) продемонстрировали классический пример оптимизации физического потока с помощью информационного: они разработали гибридный метод оптимизации, объединяющий сети обратного распространения ошибки с генетическими алгоритмами для глобальной оптимизации параметров процесса литья под давлением. Результаты показали, что при обеспечении качества продукции расход сырья снизился на 2%, время цикла сократилось на 12%, а энергопотребление уменьшилось на 16% [5]. Сокращение цикла на 12% и экономия энергии на 16% наглядно демонстрируют обратную связь информационного потока на улучшение физического потока.
Аналогичным образом, в системе автоматизированного производства поливинилхлоридных (ПВХ) фитингов-угольников, разработанной компанией SWITEK для китайской группы LESSO, полная интеграция автоматизации всей линии позволила заказчику сократить расходы на рабочую силу примерно на одну треть при одновременном росте общей производительности на 45% [6]. Этот прирост производительности на 45% стал результатом не модернизации отдельной машины, а работы линии как единого синергетического целого на базе совместной оптимизации информационных и физических потоков.
3. Ключевая технологическая структура автоматизации литья под давлением
3.1 Автоматизированное извлечение деталей: от роботов-манипуляторов к интеллектуальному захвату
Автоматизированное извлечение деталей является наиболее фундаментальной, но критически важной фазой автоматизации литья под давлением. При каждом раскрытии формы робот должен с высокой точностью и в сжатые сроки извлечь отформованные изделия и передать их на последующие операции. Это внешне простое движение предъявляет жесткие требования к скорости, точности, надежности и гибкости робота.
С технологической точки зрения роботы для литья под давлением прошли через три основные стадии. Первая стадия включала базовые пневматические съемники, выполняющие фиксированные движения с минимальной гибкостью. Вторая принесла сервоприводные роботы, использующие серводвигатели по осям для реализации сложного планирования траекторий и достижения повышенной точности позиционирования. Третья стадия представлена интеллектуальными роботами, интегрированными с системой технического зрения, датчиками усилия и алгоритмами адаптивного управления, способными справляться со сменой ассортимента изделий и эксплуатационными отклонениями.
Согласно данным отчета по рынку робототехники для литья под давлением в Китае, общий объем продаж линейных декартовых роботов для литья под давлением в Китае в 2024 году достиг 92 169 единиц, удерживая 96,2% доли рынка роботов для литья под давлением [7]. Эта цифра подчеркивает доминирующее положение декартовых роботов в автоматизации литья под давлением. Главная причина заключается в том, что функциональные требования извлечения литьевых деталей — вертикальное движение, ход выталкивания и поперечное перемещение — идеально согласуются с кинематическими особенностями декартовых систем. По сравнению с 6-осевыми шарнирными роботами-манипуляторами, декартовы системы предлагают более низкую стоимость, более простые схемы управления и высокую структурную жесткость для задач извлечения отливок.
Рассматривая 3-осевой сервоприводный робот для литья под давлением SW6710D-20 от SWITEK в качестве примера, его технические характеристики иллюстрируют современные уровни производительности: совместимость с литьевыми машинами усилием от 100 до 350 тонн, грузоподъемность 8 кг, время сухого цикла всего 7 секунд, поперечный ход (ось Z) 1750 мм, вертикальный ход (ось Y) 1000 мм и ход выталкивания (ось X) 1025 мм. Все оси приводятся в движение серводвигателями: ось X — 400 Вт, ось Y — 750 Вт, ось Z — 750 Вт [8]. Эта 3-осевая сервоконфигурация обеспечивает быстрое и высокоточное управление движением в трехмерном пространстве, удовлетворяя требования к высокоскоростному извлечению формованных изделий различных габаритов.
3.2 Внутриформованное этикетирование (IML): объединение декорирования и литья в единый процесс
Внутриформованное этикетирование (IML) выступает в качестве знакового метода в автоматизации литья под давлением, объединяя декорирование этикеткой и формование пластика — две традиционно раздельные операции — в один производственный цикл. Зародившись в европейском секторе упаковки для молочной продукции, технология IML стремительно распространилась в пищевой, напитковой, косметической, медицинской и автомобильной промышленности, утвердившись в качестве передового процесса для премиальной пластиковой упаковки.
Операционный механизм IML можно обобщить в три этапа. Во-первых, этикетка извлекается роботом из магазина и надежно укладывается на внутренние стенки полости пресс-формы с помощью электростатического заряда или вакуумного присоса. Во-вторых, в полость формы впрыскивается расплавленный пластик, который под действием высокой температуры и давления сплавляется непосредственно с термочувствительным клеевым слоем на обратной стороне этикетки. В-третьих, после охлаждения и размыкания формы этикетка и пластиковая деталь извлекаются как бесшовно интегрированное целое.
Преимущества этого процесса многогранны. С точки зрения качества, прочность сцепления между этикеткой IML и пластиковой подложкой исключительно высока, что исключает типичные дефекты после наклеивания, такие как пузырение, отслаивание или скручивание краев, одновременно повышая прочность боковых стенок примерно на 20% [9]. С точки зрения эффективности, интеграция этикетирования в цикл литья позволяет обойтись без этапов последующего декорирования, значительно сокращая производственные процессы. В экологическом плане изделия IML не требуют разделения этикетки и подложки при переработке (так как материалы идентичны или совместимы), оптимизируя переработку брака. С точки зрения безопасности, этикетки IML обладают значительно более высокими барьерами против подделки по сравнению с самоклеящимися этикетками.
Тем не менее, технология IML предъявляет жесткие требования к оборудованию и управлению процессом. Толщина этикетки обычно поддерживается в пределах от 15 до 40 микрон [10], что требует стабильности размеров при экстремальной тонкости. Позиционирование этикетки в форме должно обеспечивать микронную точность во избежание дефектов смещения или перекоса. Кроме того, коэффициент теплового расширения материала этикетки должен соответствовать пластиковой подложке во избежание коробления от внутренних напряжений при охлаждении. Эти технические трудности делают возможности систем IML критерием оценки технического мастерства поставщика автоматизации.
Являясь одним из пионеров в поставке систем IML в Китае, компания SWITEK обладает более чем 13-летним практическим опытом внедрения IML, а линейка ее продукции охватывает как верхнюю (top-entry), так и боковую (side-entry) архитектуру систем. Конфигурации IML с верхней загрузкой подходят для помещений с достаточной высотой потолков и циклами более 8 секунд, используя раздельное управление роботом и концевым инструментом (EOAT) с возможностью выбора 3-осевых высокоскоростных или тяжелых роботов. Системы IML с боковой загрузкой обслуживают условия с ограниченным пространством или требования к экстремальной скорости циклов [11]. В полевых условиях решения IML от SWITEK охватывают продукцию от упаковки для крышек йогурта (циклы менее 2,3 секунды) до 20–33-литровых ведер для краски, экспортируясь в 43 страны и региона и обслуживая ведущие мировые молочные бренды [12].
3.3 Визуальный контроль: страж качества в эпоху ИИ
В системах автоматизации литья под давлением визуальный контроль служит основным стражем качества продукции. После формования и извлечения каждое изделие должно пройти строгие проверки качества перед отправкой на упаковку. Традиционный ручной контроль страдает от низкой эффективности (операторы удерживают высокую концентрацию внимания всего 15–20 минут) и непоследовательных критериев оценки между сменами и отдельными работниками.
Технология машинного зрения коренным образом преобразует эту динамику. Используя промышленные камеры высокого разрешения, прецизионную оптику и алгоритмы обработки изображений, системы технического зрения сканируют десятки деталей в секунду. Они проверяют допуски размеров, дефекты поверхности, отклонения цвета, недоливы, облой и утяжины с объективной стабильностью. Что еще более важно, системы зрения интегрируются с сортировочными механизмами для автоматического отбраковывания дефектных изделий, физически преграждая путь некондиционным деталям к последующим этапам.
В последние годы интеграция глубокого обучения подняла производительность инспекции на базе машинного зрения на новые высоты. Традиционное машинное зрение опиралось на алгоритмы извлечения признаков вручную, что затрудняло работу со сложными текстурами поверхности, зеркальными отражениями или тонкими царапинами. Модели глубокого обучения автономно изучают характеристики дефектов на основе аннотированных наборов обучающих данных, превосходя традиционные методы на основе правил в точности обнаружения и надежности. Например, Ким и др. (2022) разработали систему контроля в реальном времени, объединяющую муаровые паттерны и модель глубокого обучения YOLOv7, успешно применив ее для онлайн-контроля качества высокоотражающих формованных деталей, что подтвердило промышленную жизнеспособность глубокого обучения [13].
В решениях SWITEK по автоматизации литья под давлением визуальный контроль выступает в качестве гибкой модульной опции. В установках автоматизации формования пластиковых крышек линия объединяет высокоскоростное извлечение роботом, конвейерные линии, модули визуального контроля и автоматизированные блоки подсчета и картонирования. Визуальные модули сканируют каждую крышку в движении по конвейерным линиям, мгновенно фиксируя и автоматически сортируя не соответствующие требованиям детали [14]. Контроль превращается из изолированного, трудоемкого узкого места в плавный элемент непрерывного производственного ритма.
3.4 Автоматизированное укладывание и картонирование: «последняя миля» downstream-автоматизации
Если термопластавтоматы образуют сердце производственной линии, роботы — руки, а системы зрения — глаза, то автоматизированные системы укладывания и картонирования представляют собой «последнюю милю», соединяющую производственный выход со складским хранением.
Инженерная сложность этого этапа часто недооценивается. Автоматизированное укладывание и картонирование должны справляться с разнообразной геометрией деталей (круглые, квадратные, нестандартные, тонкостенные, с глубокими полостями), вариативными схемами укладки (перевязка, параллельная укладка, вложение), разнообразными упаковочными материалами (гофрокороба, лотки, пластиковые ящики) и специфическими для клиентов количествами упаковок или компоновками. Надежная система должна плавно учитывать эти переменные, сохраняя при этом высокую стабильность работы.
В портфеле решений SWITEK автоматизированное укладывание и упаковка формируют неотъемлемую часть downstream-автоматизации. Принимая в качестве примера автоматизацию упаковки столовых приборов, система ориентирует формованные приборы по ориентации и количеству, выполняет точный автоматизированный поштучный подсчет и использует манипуляторы для укладки и упаковки изделий в транспортные короба в соответствии с предопределенными схемами раскладки. Процесс протекает полностью автоматически, требуя участия человека только для транспортировки наполненных коробов и загрузки пустой тары.
С экономической точки зрения автоматизация последующих этапов приносит очевидную пользу. Во-первых, автоматизированное укладывание и картонирование исключают высокоповторяющиеся, физически тяжелые задачи, снижая зависимость от персонала на линии. Во-вторых, аккуратность и стабильность автоматизированной укладки значительно превосходят ручную упаковку, снижая уровень повреждений при транспортировке при максимальном использовании складского пространства. В-третьих, автоматизированный подсчет партий устраняет человеческие ошибки при счете, повышая точность отгрузки.
Крайне важно, что реализация downstream-автоматизации воплощает полную философию «синергии всей линии». Только когда извлечение, контроль, укладка и картонирование функционируют в тесной взаимосвязи, линия литья под давлением может реализовать цели «необслуживаемого» производства или работы «без света» — главную цель умного производства.
4. SWITEK: эволюция от поставщика оборудования к системному партнеру
4.1 Корпоративное развитие и позиционирование
Компания Guangdong Switek Technology Co., Ltd. (SWITEK) олицетворяет путь автоматизации китайского машиностроения. Основанная в 2006 году, компания SWITEK начинала с производства вспомогательного оборудования и базовых роботов-съемников для литьевых машин. За почти два десятилетия роста SWITEK превратилась в предприятие, котирующееся на бирже NEEQ (код акции: 838363), с уставным капиталом 30 млн юаней и штатом более 120 сотрудников, расширив сферу своей деятельности от автономных роботов до полноценных систем внутриформованного этикетирования (IML) и комплексных решений по автоматизации литья под давлением.
Ключевые вехи развития компании подчеркивают этот путь расширения. В 2013 году SWITEK получила статус Национального высокотехнологичного предприятия, заслужив официальное признание своего научно-исследовательского и инженерного потенциала. В 2015 году SWITEK в партнерстве с китайской группой LESSO разработала автоматизированную производственную линию для ПВХ-фитингов, создав знаковый эталон автоматизации в формовании трубных фитингов. 9 августа 2016 года SWITEK вышла на торговую площадку NEEQ, задействовав рынки капитала для роста. К 2017 году фирма вышла на разработку систем автоматизации для автомобильной промышленности и 3C-сектора, одновременно начав создание платформы Промышленного интернета. SWITEK имеет множество наград, включая статусы специализированного и высокотехнологичного предприятия «Маленький гигант» провинции Гуандун, Инженерный центр промышленных роботов и автоматизации Дунгуаня и Топ-100 инновационных предприятий Дунгуаня [15].
С точки зрения продукции SWITEK сформировала комплексный технический портфель: линейка линейных роботов включает 3-осевые сервоприводные, 5-осевые сервоприводные и кастомные роботизированные опции; модельный ряд систем IML охватывает конфигурации с верхней и боковой загрузкой для приложений от пищевой упаковки до тяжелых промышленных ведер; услуги системной интеграции поставляют готовые линии под ключ, адаптированные под нужды клиентов, включая извлечение, визуальный контроль, IML, укладку и упаковку. SWITEK также поставляет вспомогательное оборудование (системы централизованной подачи, термостаты пресс-форм, дробилки, чиллеры) и предоставляет услуги OEM/ODM-производства.
Организационно SWITEK поддерживает специализированную инженерную команду из 45 человек, сосредоточенную исключительно на проектировании, пусконаладке и оптимизации индивидуальных проектов автоматизации литья [16]. Эта команда служит основой, поддерживающей переход SWITEK от поставщика стандартного оборудования к полноценному системному интегратору полного цикла. Работая на площадке площадью 10 000 м², к 2024 году SWITEK поставила по всему миру более 20 000 роботизированных систем, обслуживая клиентов в более чем 60 странах и регионах [6].

Больше Новостей
- < Предыдущий : Ни один
- [Мнения]Мороженое из чего угодно: коллаборац : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх