

IML и IMD: всё ещё путаете их?

Для тех, кто круглый год работает в сфере литья под давлением, литьё с внутриформованным этикетированием (IML) и литьё с внутриформованным декорированием (IMD) — это процессы, часто встречающиеся на производстве. Однако эти две технологии существенно различаются по техническим деталям, сценариям применения, пресс-формам и сырью. Малейшая неосторожность может привести к браку продукции, износу пресс-формы и высоким затратам.
В этой статье подробно рассматриваются восемь ключевых элементов, содержащих исчерпывающие технические знания, которые помогут вам полностью усвоить основные различия между двумя технологическими процессами.
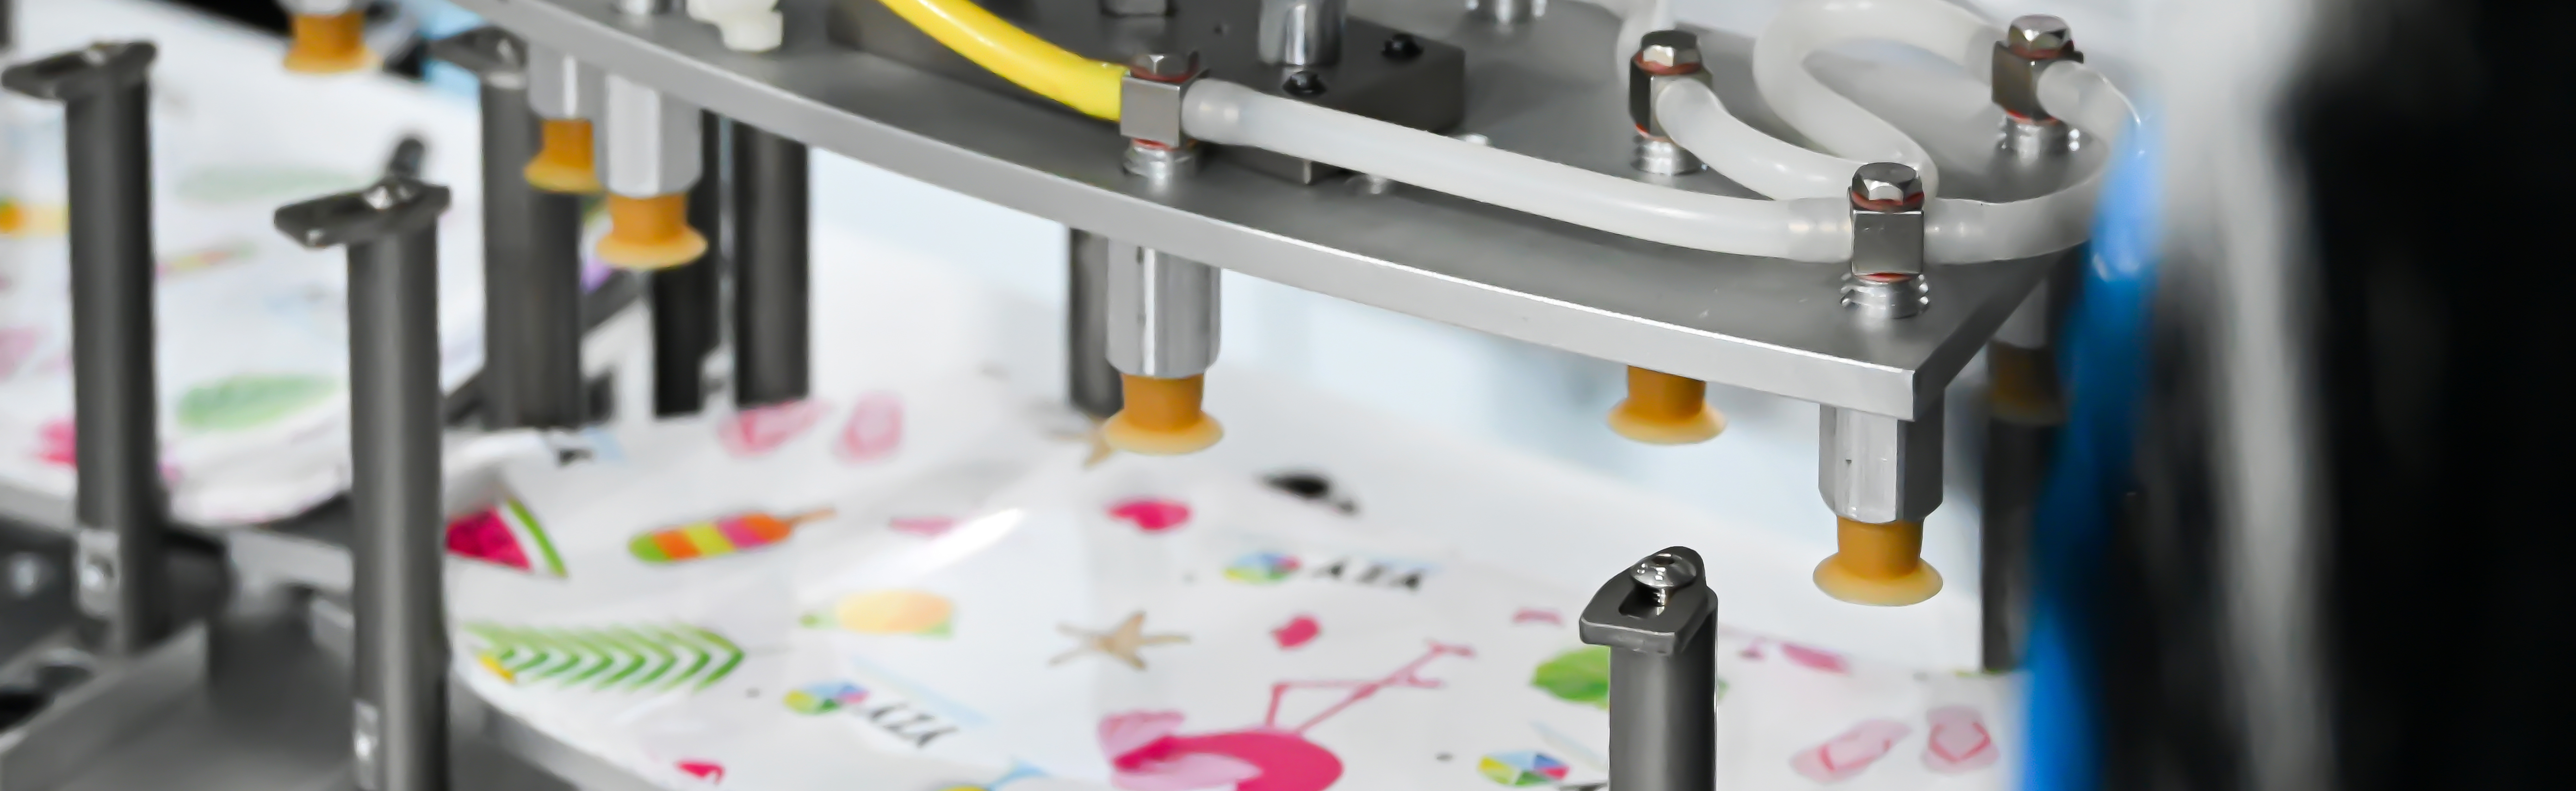
I. Различия в технологическом процессе
Внутриформованное этикетирование (IML)
Заранее напечатанные и сформованные плёночные заготовки помещаются в полость пресс-формы. В процессе литья под давлением плёнка плотно сплавляется с расплавленным пластиком. Плёнка навсегда остаётся на поверхности пластикового изделия, не отслаиваясь, а слой краски оказывается зажат между плёнкой и пластиком, образуя единый декоративный слой.
Литьё с внутриформованным декорированием (IMD)
Используется рулонная термопереводная плёнка, которая подаётся на плоскость разъёма пресс-формы с помощью специализированного оборудования (устройства подачи плёнки). Во время литья под давлением на поверхность пластиковой детали переносятся только краска и декоративный слой. После формования несущая плёнка-подложка автоматически отслаивается и не остаётся на изделии. Это непрерывный процесс переноса «из рулона в рулон» (подобно работе старого кинопроектора).
II. Подробный анализ восьми ключевых элементов
Элемент 1: Конструктивное проектирование изделия
IMLКонструктивные требования
Подходит для изделий с глубокими полостями, сложными трехмерными изогнутыми поверхностями, ступенчатыми кромками и углами, а также для покрытия больших площадей. Строгих ограничений по глубине вытяжки нет, сложная форма достигается за счёт предварительного формования плёнки. Угол съёма обычно составляет не менее 2°, чтобы избежать царапин на слое плёнки и печатном рисунке при извлечении из формы. Разъёмная поверхность должна огибать края плёнки, чтобы предотвратить её раздавливание или защемление при смыкании формы, что может повлиять на внешний вид изделия и стабильность формования.
IMDКонструктивные требования
Подходит только для плоских, неглубоких изделий с плавно изогнутыми поверхностями. Не может использоваться для изделий с глубокими полостями, острыми углами или большим коэффициентом вытяжки. Разъёмная поверхность пресс-формы должна быть гладкой и плоской, без острых кромок и углов, чтобы предотвратить царапание или разрыв рулонной плёнки во время подачи и смыкания формы, обеспечивая непрерывное производство.
Элемент 2: Выбор сырьевых материалов
IMLСистема сырьевых материалов
- Плёночный материал: В основном выбираются ПК, ПЭТ, ПММА и композитные плёнки. Плёночное полотно имеет твёрдое покрытие для защиты поверхности от царапин;
- Краска: Используется специальная термостойкая краска для литья под давлением, которая должна заранее подбираться под материал плёнки и пластиковую подложку для обеспечения адгезии;
- Пластиковая подложка: Обычно используются АБС, ПК/АБС, ПП и др. Они должны обладать хорошей совместимостью с материалом плёнки, чтобы предотвратить расслоение, отслаивание плёнки и образование пузырей после формования.
IMDСистема сырьевых материалов
- Плёночный материал: Специальная многослойная рулонная термопереводная плёнка, включающая слой твёрдого покрытия, слой краски, клеевой слой и несущий защитный слой, сформированные как единое целое;
- Краска: Используется специальная высокотемпературная печатная краска для переноса, которая может полностью отделяться от несущей плёнки в условиях высокой температуры и высокого давления при литье под давлением и прочно сцепляться с поверхностью пластиковой детали;
- Пластиковая подложка: В основном ПК, АБС, ПК/АБС. Должна соответствовать клеевой системе переводной плёнки для обеспечения полного переноса без непропечаток или осыпания краски.
Элемент 3: Проектирование пресс-форм
IMLКлючевые моменты проектирования пресс-форм
1. Оснащается точным механизмом позиционирования плёнки для предотвращения её смещения и перекоса во время производства;
2. Обязательно наличие вакуумного присоса, позволяющего плёнке плотно прилегать к внутренней стенке полости формы, избегая образования складок и вздутий;
3. Расположение литника и метод впрыска должны быть грамотно спроектированы, чтобы расплавленный пластик не брызгал на плёнку и не смывал краску, что приведет к повреждению рисунка;
4. Разъёмная поверхность должна быть обработана так, чтобы огибать плёнку и не сжимать и не повреждать её края при смыкании формы;
5. Учитывайте изменения размеров и усадку пластиковой детали, вызванные толщиной плёнки. Многогнездные формы должны обеспечивать идентичное позиционирование плёнки во всех полостях. В многогнездных формах сама толщина плёнки меняет размеры и усадку пластиковой детали. Чтобы изделия из каждого гнезда имели одинаковые размеры, позиционирование плёнки во всех полостях должно быть абсолютно идентичным — любое отклонение приведет к неравномерной усадке между гнёздами и геометрическим отклонениям изделия.
IMDКлючевые моменты проектирования пресс-форм
1. В стандартной комплектации оснащается механизмами зажима, направления и натяжения рулонной плёнки в сочетании с автоматическим устройством подачи для обеспечения точной шаговой подачи рулонной плёнки;
2. Превосходная герметичность разъёмной поверхности для предотвращения утечки материала при литье под давлением с одновременным исключением защемления и разрыва рулонной плёнки;
3. Встроенная структура вакуумного всасывания для обеспечения полного прилегания рулонной плёнки к полости формы, гарантирующая полный и недеформированный перенос рисунка;
4. Наличие конструкции для очистки разъёмной поверхности от остатков краски, предотвращающей влияние на внешний вид изделий;
5. В полости формы не должно быть острых кромок и углов для защиты рулонной плёнки на всех этапах во избежание повреждения полотна при подаче и смыкании формы.
Элемент 4: Технологические параметры литья под давлением
IMLПроцесс литья под давлением
1. Последовательность процесса: Помещение плёнки в полость → Смыкание формы → Литьё под давлением → Охлаждение → Размыкание формы и извлечение детали;
2. Температура и скорость впрыска должны быть умеренными или слегка замедленными, следует избегать высоких скоростей и давлений, которые могут сместить плёнку или повредить краску;
3. Давление и время выдержки должны быть стабильными во избежание коробления детали, сморщивания плёночного слоя и плохого сцепления плёнки с пластиком;
4. Охлаждение должно быть достаточным для устранения внутренних напряжений и обеспечения точности размеров и целостности внешнего вида изделия.
IMDПроцесс литья под давлением
1. Последовательность процесса: Автоматическая подача рулонной плёнки → Позиционирование вакуумным присосом → Смыкание формы → Литьё с переносом слоя → Размыкание формы → Отслаивание несущей плёнки;
2. Параметры впрыска должны соответствовать характеристикам переводной плёнки, а температура и давление — соответствовать стандартам для обеспечения полного переноса краски;
3. Скорость впрыска требует точного контроля — при слишком высокой скорости рисунок размывается, при слишком низкой возникают следы холодного материала;
4. Действия по размыканию формы и отслаиванию должны быть синхронизированы для обеспечения гладкого отделения несущей плёнки без прилипания к пластиковой детали и разрыва декоративного слоя;
5. Цикл формования должен оставаться стабильным, со строгим контролем шага перемещения плёнки для точного и стабильного позиционирования рисунка при каждом впрыске и в каждом гнезде.
Элемент 5: Контроль производства
IMLКонтроль производства — требуется особое внимание
Производственный процесс IML делится на четыре этапа: печать на плёнке, горячая штамповка/формование плёнки, вырезка плёнки и впрыск в форму. Используется поштучное производство плёночных заготовок, укладка которых может выполняться вручную или автоматически с помощью робота-манипулятора. Процесс легко адаптируется к широкой номенклатуре изделий и подходит для мелко- и среднесерийного производства. Ключевые точки контроля: точное позиционирование плёнки, отсутствие складок, отсутствие смыва краски и слаженность всех процессов для снижения брака и отходов.
IMDКонтроль производства
Весь процесс основан на автоматизированном методе «из рулона в рулон». Его этапы включают: печать на рулонной плёнке, полностью автоматическое литьё под давлением и автоматическое отделение несущей плёнки. Ручная укладка деталей не требуется, что обеспечивает высокую эффективность производства и делает метод особенно подходящим для крупносерийного производства одного вида продукции. Ключевые точки контроля: стабильная подача рулонной плёнки, полный перенос рисунка, чистое отделение от несущей плёнки, стабильная работа оборудования и сокращение простоев на отладку.
Элемент 6: Анализ структуры затрат
IMLХарактеристики затрат
Затраты на переоборудование обычного литья под давлением в IML являются умеренными. Не требуется специальное автоматическое устройство подачи плёнки (фидер), а производство можно начинать с небольших партий при контролируемых издержках. Затраты на производство плёнки будут постепенно снижаться по мере увеличения объема партии. Процесс включает относительно много операций, и выходящий объём годной продукции зависит от уровня стандартизации операций и контроля процессов.
IMDХарактеристики затрат
Начальные инвестиционные затраты относительно высоки, включая специализированные пресс-формы и автоматическое оборудование для подачи плёнки (фидер), что обуславливает низкую экономическую эффективность при мелкосерийном производстве. При крупносерийном производстве благодаря высокой степени автоматизации и низким трудозатратам преимущество по себестоимости единицы продукции становится весьма существенным, стабильность производства — высокой, а долгосрочное масштабируемое производство — более экономичным.
Элемент 7: Эксплуатационные испытания
Оба процесса требуют проведения следующих испытаний для контроля качества продукции:
1. Испытание на адгезию: Метод решётчатого надреза и испытание на прочность отслаивания для проверки силы сцепления между плёнкой/краской и пластиковой деталью;
2. Испытание на надежность в окружающей среде: Включая циклическое воздействие высоких и низких температур, испытание на устойчивость к влажному теплу и испытание на устойчивость к УФ-старению;
3. Испытание на химическую стойкость: Устойчивость к спирту, моющим средствам, жировой коррозии без проявления таких дефектов, как отслаивание, обесцвечивание или потеря блеска;
4. Испытание на физический износ: Испытание на истирание RCA (с помощью бумажной ленты) и испытание на истирание стальной ватой для проверки износостойкости поверхности изделия;
5. Испытание на твердость: Испытание на твердость по карандашу для проверки устойчивости поверхностного покрытия к царапинам.
Различия в характеристиках: Краска IML защищена слоем плёнки, поэтому её атмосферостойкость и долговечность относительно выше; краска IMD находится на поверхности изделия, поэтому её устойчивость к царапинам зависит от качества защитного слоя, а долговечность должна обеспечиваться покрытием.
Элемент 8: Визуальные эффекты и функции
IMLЭффекты и функции
Технология IML позволяет получать различные визуальные и тактильные эффекты, такие как текстура дерева, кожи, металлическая шлифовка, матовая отделка и приятная на ощупь поверхность (soft-touch). Она также поддерживает заднюю подсветку и дизайн со скрытыми иконками. Плёночный слой обеспечивает отличную защиту, обеспечивая более длительный срок службы изделия.
IMDЭффекты и функции
IMD обладает высокой точностью печати с изысканными и утончёнными рисунками, подходящими для плоской отделки с высокими требованиями. Эта технология позволяет получать зеркальные поверхности, градиенты, сенсорные панели и встроенные функции считывания, сочетая декоративность и функциональность с превосходным визуальным качеством.
III. Основные принципы выбора технологического процесса
- Для пластиковых деталей с глубокими полостями, сложными трехмерными изогнутыми поверхностями, высокой долговечностью и гибкими объемами производства выбирайте процесс внутриформованного этикетирования IML;
- Для пластиковых деталей плоской формы, с неглубокими изогнутыми поверхностями, при крупносерийном стандартизированном производстве, а также при стремлении к высокой точности внешнего вида и эффективности автоматизации выбирайте процесс внутриформованного декорирования IMD.
Оба процесса имеют специфические требования к адаптации структуры изделия, проектированию пресс-форм, выбору сырья и настройке параметров и не могут взаимозаменяться произвольно. Только за счёт точного соответствия вышеуказанных элементов (структура изделия, дизайн пресс-формы, сырьё, параметры) можно повысить выход годной продукции, снизить производственные затраты и гарантировать качество изделий.
Источник статьи: Injection Molding Science
Отказ от ответственности: Содержимое и изображения, представленные в настоящем документе, получены из публичных каналов, таких как Интернет и официальные аккаунты WeChat. Мы придерживаемся нейтральной позиции в отношении точек зрения, выраженных в этой статье, которая предоставляется исключительно для ознакомления и обмена информацией. Авторские права на перепечатанные статьи принадлежат первоначальным авторам и организациям. В случае возникновения каких-либо нарушений, пожалуйста, свяжитесь с нами для удаления.

Больше Новостей
- < Предыдущий : [Мнения]Мировые потрясения на фоне американо
- [Мнения]20 лет сосредоточенности: SWITEK про : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх