

IML 與 IMD 射出成型完整解析|八大核心要素區分兩大模內工藝

對於常年投入射出成型領域的從業者而言,模內貼標射出成型(IML)與模內裝飾射出成型(IMD)都是生產中常見的工藝。然而兩者在技術細節、應用場景、模具與原物料方面差異極大,稍有不慎就會造成產品缺陷、模具耗損與高昂的生產成本。
本文從八大重點要素展開,滿滿硬核技術知識,協助您完整掌握兩種工藝的核心差異。
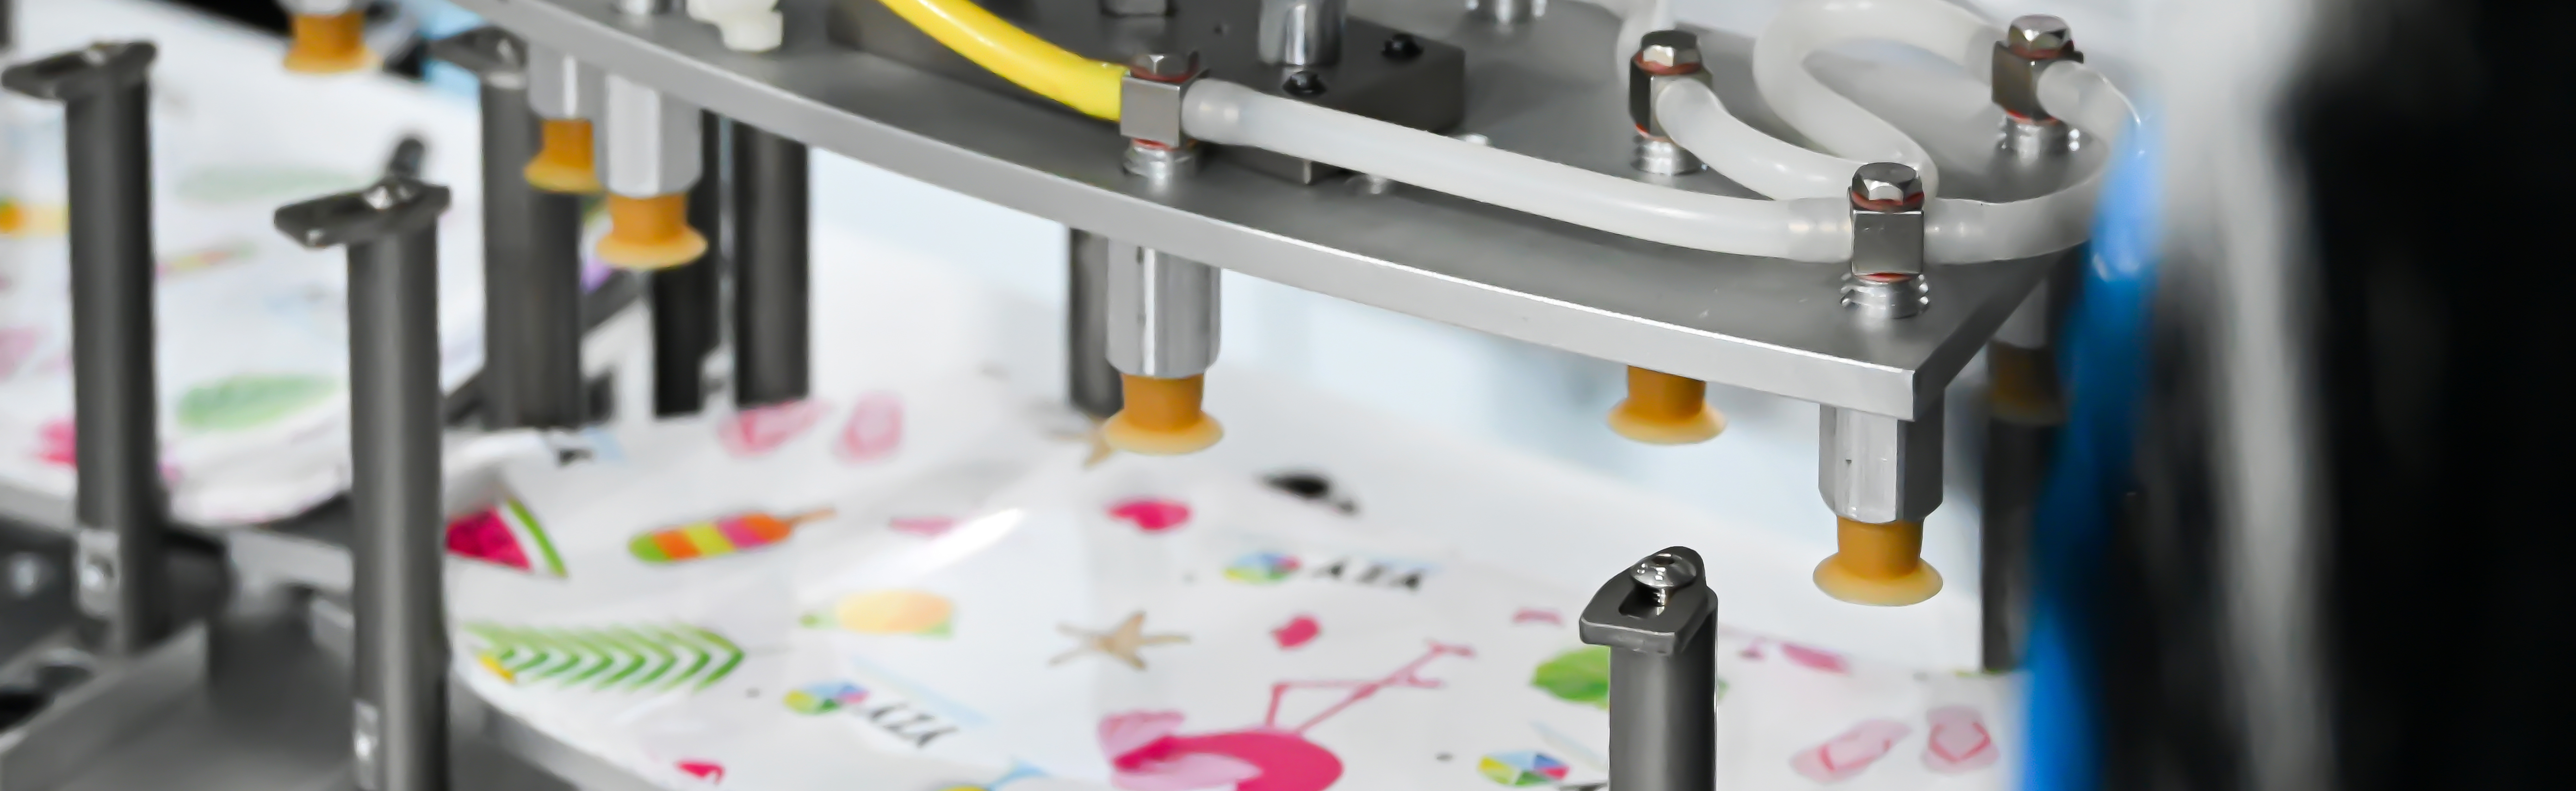
一、工藝流程差異
模內貼標(IML)
將預先印刷與預成型的片狀薄膜放置於模穴內,在射出成型過程中,薄膜與熔融塑膠緊密融合。薄膜永久保留在塑膠件表面不會剝落,油墨層夾在薄膜與塑膠之間,形成一體化裝飾層。
模內裝飾射出成型(IMD)
使用捲式轉印膜,透過專用送膜設備將薄膜送入模具分模面。射出成型時,僅有油墨與裝飾層轉移至塑膠件表面;成型後載體膜會自動剝離,不會留在產品上。屬於捲對捲連續轉印製程(類似老式底片投影機)。
二、八大核心要素深度解析
要素一:產品結構設計
IML結構需求
適合深穴、複雜3D曲面、具台階稜角與大面積覆蓋的產品。拔模深度沒有嚴格限制,複雜外型需透過薄膜預成型達成。拔模角一般不小於2°,避免脫模時刮傷膜層與印刷圖案。分模面需避開薄膜邊緣,防止合模時壓碎或夾到薄膜,影響產品外觀與成型穩定性。
IMD結構需求
僅適用於平面、淺層、弧度平緩的產品,不可用於深穴、銳角或高拔模比產品。模具分模面必須平滑無銳邊尖角,防止捲膜在送料與合模過程刮傷、撕裂,維持連續生產順暢。
要素二:原物料選用
IML原料系統
- 薄膜材質:主要選用PC、PET、PMMA與複合膜,片膜帶有硬塗層,保護表面抗刮;
- 油墨:採用專用耐高溫射出油墨,必須事先與薄膜、塑膠基材匹配,確保附著力;
- 塑膠基材:常見ABS、PC/ABS、PP等,必須與薄膜相容性良好,避免成型後分層、脫膜、起泡。
IMD原料系統
- 薄膜材質:專用多層結構捲式轉印膜,一體成型包含硬塗層、油墨層、膠合層與載體離型層;
- 油墨:專用耐高溫轉印油墨,可在射出高溫高壓環境下完整脫離載膜,牢固附著在塑膠件表面;
- 塑膠基材:以PC、ABS、PC/ABS為主,需與轉印膜膠體系統匹配,確保完整轉印、不缺墨、不掉墨。
要素三:模具設計
IML模具設計重點
1. 配備精準薄膜定位結構,防止生產時薄膜位移、偏移;
2. 必須具備真空吸附裝置,讓薄膜緊貼模穴內壁,避免皺褶、鼓包;
3. 澆口位置與射出方式需合理設計,防止熔融塑膠衝擊薄膜、沖刷油墨,造成圖案損傷;
4. 分模面需做處理以避開薄膜,合模時不可擠壓、破壞薄膜邊緣;
5. 考量膜厚造成塑膠件尺寸與收縮率變化。多穴模具必須確保各穴薄膜定位一致。多穴模具中,薄膜厚度本身會改變塑膠件尺寸與收縮率;若要各穴產品尺寸均一,所有模穴的薄膜定位必須完全一致。各穴薄膜定位高度一致,任何定位偏差都會造成穴與穴之間收縮不均、產品尺寸偏移。
IMD模具設計重點
1. 標準配置捲膜夾持、導引與張力機構,搭配自動送膜設備,實現捲膜精準步進送料;
2. 分模面密封性能優良,防止射出時溢料,同時避免夾斷捲膜;
3. 內建真空吸附結構,確保捲膜完整貼合模穴,保障轉印圖案完整不變形;
4. 設計分模面清潔結構,可及時清除殘留油墨碎屑,避免影響產品外觀;
5. 模穴不可存在銳邊尖角,全程保護捲膜,防止送料與合模過程膜體受損。
要素四:射出成型製程參數
IML射出成型製程
1. 製程流程:薄膜置入模穴 → 合模 → 射出成型 → 冷卻 → 開模取件;
2. 射出溫度與射出速度採用適中至略慢設定,避免高速高壓造成薄膜位移或油墨損傷;
3. 保壓壓力與保壓時間維持穩定,防止塑膠件翹曲、膜層皺褶、薄膜與塑膠件結合不良;
4. 冷卻必須充足,消除內應力,確保產品尺寸精度與外觀完好。
IMD射出成型製程
1. 製程流程:捲膜自動送料 → 真空吸附定位 → 合模 → 射出轉印 → 開模 → 載體膜剝離;
2. 射出參數必須匹配轉印膜特性,溫度壓力達標,確保油墨完整轉移;
3. 射出速度需要精準控制:過快容易造成圖案模糊,過慢易產生冷料痕;
4. 開模與剝膜動作必須同步,確保載體膜順利分離,不會黏附塑膠件或撕裂裝飾層;
5. 成型週期維持穩定,嚴格管控薄膜步進距離,確保每一射、每個模穴的圖案位置精準一致。
要素五:生產管控
IML生產管控 — 需特別留意
IML生產分為四大階段:薄膜印刷、薄膜熱壓成型、薄膜裁切、模內射出成型。採用單片膜生產,可人工放料或機械手臂自動送料,適合多品種、中小批量生產。核心管控重點:薄膜定位精準、不可皺褶、不可沖墨,各工序銜接順暢,降低不良與廢料。
IMD生產管控
全程採用捲對捲自動化生產,製程包含:捲膜印刷、全自動射出成型、載體膜自動剝離。無需人工放置片材,生產效率高,尤其適合單一產品大批量生產。核心管控重點:捲膜送料穩定、圖案轉印完整、載膜剝離乾淨、設備運作穩定,減少調機停機時間。
要素六:成本結構分析
IML成本特性
由一般射出轉換為IML的改造成本適中,不需要專用配套自動送膜機,小批量即可投產,成本可控。隨著生產批量放大,薄膜單位成本會逐步下降。製程步驟較多,良率取決於標準化作業與製程管控水準。
IMD成本特性
前期投入成本偏高,包含專用模具與自動送膜設備,小批量生產的成本效益偏低。大批量生產時,因為自動化程度高、人力成本低,單件產品的成本優勢非常顯著,生產穩定性佳,長期大規模生產更具經濟效益。
要素七:性能測試
兩種工藝都需要執行以下測試來管控產品品質:
1. 附著力測試:採用百格測試與剝離強度測試,檢驗薄膜/油墨與塑膠件之間的結合力;
2. 環境可靠度測試:包含高低溫循環測試、耐濕熱測試、抗UV老化測試;
3. 耐化學測試:耐酒精、耐清潔劑、耐油脂腐蝕,不得出現剝落、變色、失光等產品缺陷;
4. 物理耐磨測試:RCA耐磨測試(RCA紙帶耐磨測試)與鋼絲絨耐磨測試,驗證產品表面耐磨性能;
5. 硬度測試:鉛筆硬度測試,驗證表面塗層抗刮能力。
性能差異:IML油墨被膜層包覆,耐候性與耐用度相對更佳;IMD油墨位於產品表層,抗刮性取決於塗層品質,需依靠塗層來確保耐用性。
要素八:外觀效果與功能
IML外觀與功能
IML可實現木紋、皮紋、金屬髮絲紋、霧面、親膚觸感等多種外觀與觸覺效果,也支援背光與隱藏式圖標設計。膜層提供優異保護,產品使用壽命更長。
IMD外觀與功能
IMD印刷精度高,圖案細緻精美,適合高要求平面裝飾。可實現鏡面、漸層、觸控面板與一體式感測功能,兼顧裝飾性與功能性,視覺品質出色。
三、工藝選用核心原則
- 深穴、複雜3D曲面、追求長效耐用、生產批量彈性大的塑膠件,選用IML模內貼標工藝;
- 平面、淺曲面、大批量標準化生產,追求高外觀精度與自動化效率,選用IMD模內裝飾工藝。
兩種工藝在產品結構適配、模具設計、原料選用、參數設定上都有專屬要求,不可隨意互換。唯有透過上述要素(產品結構、模具設計、原物料、參數)的精準匹配,才能提升產品良率、降低製造成本、保障產品品質。
文章來源:射出成型科學
免責聲明:本文內容與圖片取自網路、微信公眾號等公開渠道。本站對文中觀點保持中立,僅供參考交流。轉載文章版權歸原作者與機構所有,若有侵權,請聯繫我們移除。





- 客服
- 頂部