

10 معلمات أساسية للحقن وتأثيرها على جودة المنتجات

المعلمات الأساسية لعملية الحقن وجودة المنتج
يُعد القولبة بالحقن عملية معقدة يتحكم فيها كلٌّ من درجة الحرارة والضغط والسرعة والوقت. فمن انصهار حبيبات البلاستيك ونقل المصهور، إلى تعبئة القالب والتثبيت تحت الضغط والتبريد، تؤثر معلمات كل مرحلة على مظهر المنتج ودقة أبعاده وبنيته الداخلية واستقرار الإنتاج. ويُعد الضبط المنسق والمعقول لهذه المعلمات مفتاحًا لتحسين جودة منتجات الحقن وخفض معدل العيوب ورفع كفاءة الإنتاج.
أولاً: 10 معلمات أساسية لعملية الحقن
لا تعمل معلمات عملية الحقن بشكل مستقل. فدرجة الحرارة تحدد حالة المصهور، والضغط يؤثر في تعبئة التجويف وتعويض الانكماش، والسرعة تتحكم في سريان المصهور، بينما يؤثر الوقت في دورة التشكيل والخصائص النهائية للمنتج. والمعلمات العشر التالية هي المؤشرات الأساسية التي يجب التركيز عليها في إنتاج الحقن.
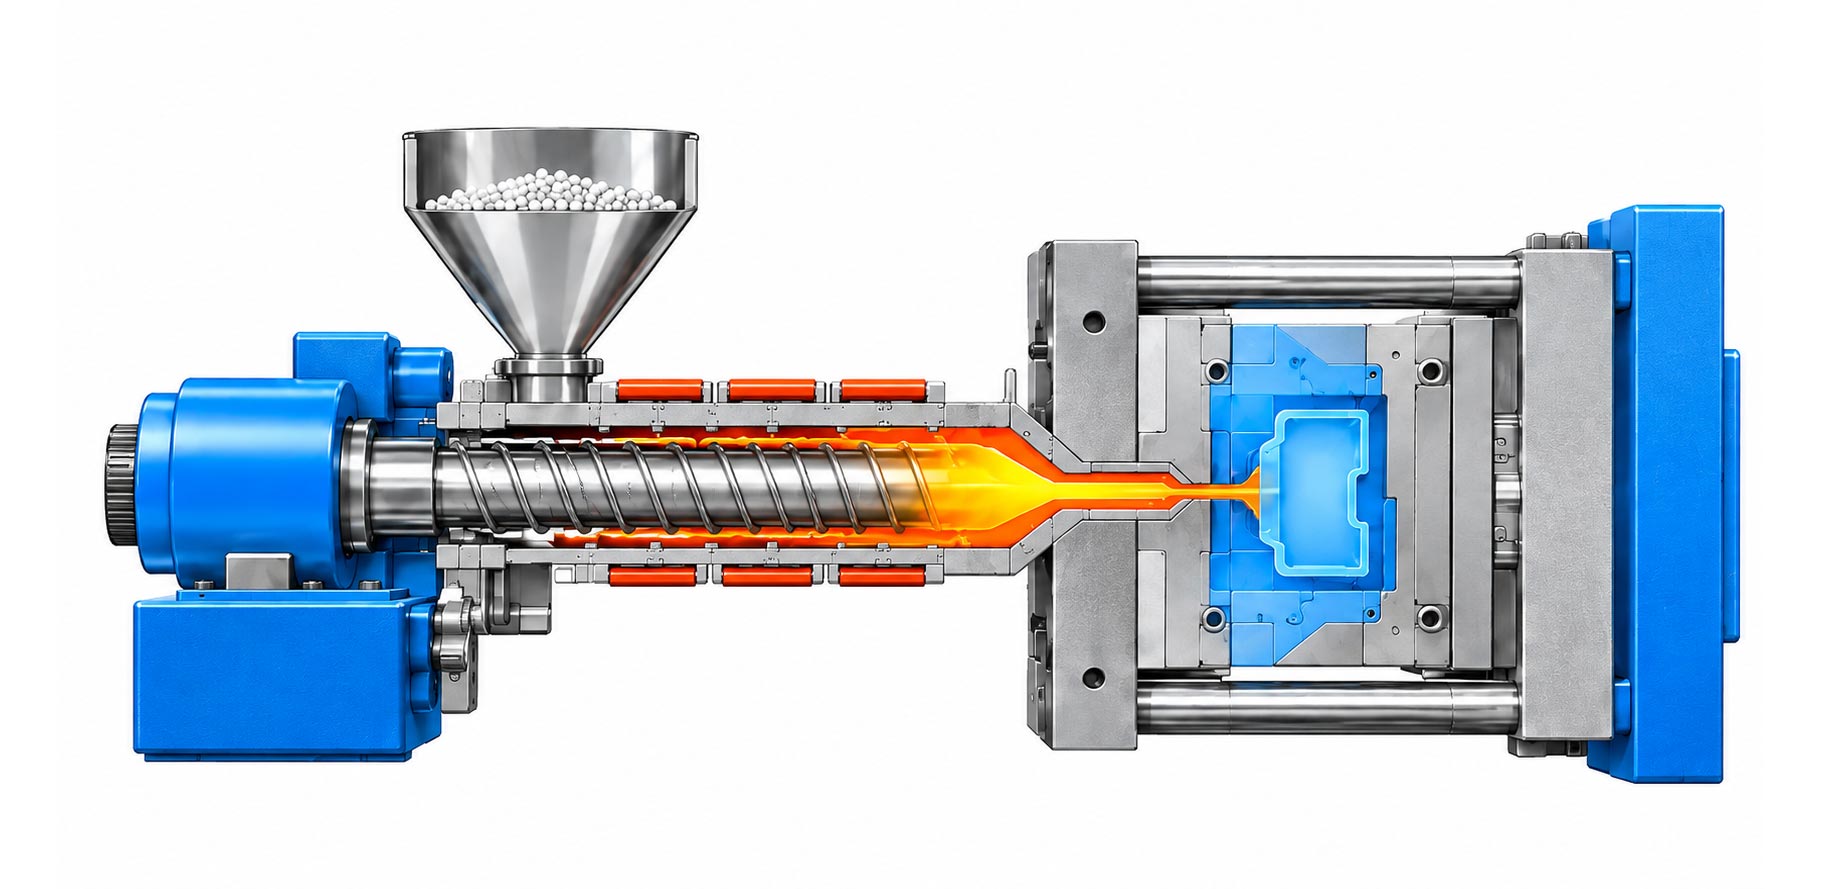
درجة حرارة المصهور هي الحرارة الفعلية لمادة البلاستيك الخام بعد التسخين والتلدين، وتؤثر مباشرة في سيولة المصهور وحالة تلدينه.
التأثير الرئيسي: سيولة المصهور، جودة التلدين، قوة المنتج، لمعان السطح واستقرار التشكيل.
تحدد درجة حرارة القالب ظروف تبريد المصهور بعد دخوله التجويف، وتؤثر في عملية التبلور وسرعة التبريد وحالة إخراج المنتج.
التأثير الرئيسي: جودة سطح المنتج، درجة التبلور، الاستقرار الأبعادي، التواء والتشوه ودورة التشكيل.
يستخدم ضغط الحقن لدفع المصهور عبر المجاري والبوابة إلى تجويف القالب، وضمان تعبئة التجويف بالكامل.
التأثير الرئيسي: قدرة التعبئة، كثافة المنتج، جودة خطوط اللحام، بالإضافة إلى عيوب مثل النتوءات ونقص التعبئة.
تحدد سرعة الحقن مدى سرعة دخول المصهور إلى التجويف، وتؤثر في حالة السريان ومعدل القص أثناء التعبئة.
التأثير الرئيسي: وقت التعبئة، علامات التدفق، خطوط اللحام، كفاءة التهوية ومظهر سطح المنتج.
بعد اكتمال التعبئة الرئيسية للتجويف، يستمر ضغط التثبيت في إمداد التجويف بالمصهور لتعويض انكماش البلاستيك عند التبريد.
التأثير الرئيسي: وزن المنتج، دقة الأبعاد، الكثافة الداخلية، علامات الانكماش والتواء والتشوه.
وقت التثبيت هو المدة التي يستمر فيها ضغط التثبيت بعد انتهاء الحقن، وعادة ما يرتبط ارتباطًا وثيقًا بوقت تجمد البوابة.
التأثير الرئيسي: معدل انكماش المنتج، الوزن، الاستقرار الأبعادي، الكثافة الداخلية ودورة التشكيل.
وقت التبريد هو المدة اللازمة لتبريد المنتج البلاستيكي داخل القالب والوصول إلى حالة مناسبة للإخراج.
التأثير الرئيسي: درجة تبلور المنتج، قوة الإخراج، الاستقرار الأبعادي، التواء ودورة الإنتاج الكلية.
الضغط الخلفي هو المقاومة العكسية التي يتعرض لها اللولب أثناء التراجع في مرحلة التلدين، ويستخدم لضبط حالة ضغط المصهور وخلطه.
التأثير الرئيسي: تجانس التلدين، جودة خلط المصهور، درجة حرارة المصهور واستقرار لون المنتج.
تحدد سرعة دوران اللولب سرعة تلدين ونقل المادة الخام تحت تأثير دوران اللولب، وهي معلمة مهمة تؤثر في كفاءة التلدين.
التأثير الرئيسي: قدرة التلدين، درجة حرارة المصهور، تأثير القص، تجانس خلط الخام ووقت التلدين.
الكمية المتبقية هي كمية المصهور القليلة المحتفظ بها أمام اللولب بعد اكتمال الحقن والتثبيت، وتُسمى أيضًا وسادة اللولب.
التأثير الرئيسي: استقرار التثبيت، دقة تكرار الحقن، ثبات وزن المنتجات واستمرارية الإنتاج.
ثانيًا: العلاقة بين درجة الحرارة والضغط والسرعة والوقت
لا يعد القولبة بالحقن مجرد ضبط معلمة واحدة، بل هو عملية تتعاون فيها معلمات متعددة. فأي تغيير في معلمة ما غالبًا ما يؤثر في مراحل عملية أخرى. لذلك فإن فهم الترابط بين المعلمات أهم من مجرد حفظ أسمائها.
01. درجة الحرارة وسيولة المصهور
عادة ما يؤدي ارتفاع درجة حرارة المصهور إلى خفض لزوجة المصهور البلاستيكي، فيصبح سريانًا أسهل؛ لكن الحرارة الزائدة قد تسبب تحلل المادة الحراري أو تغير لونها أو توليد غازات. أما درجة حرارة القالب فتؤثر في سرعة تبريد المصهور وعملية تبلور المنتج. ويتعين التحكم في الاثنين معًا بما يتناسب مع خصائص المادة وبنية المنتج.
02. الضغط وكثافة المنتج
يستخدم ضغط الحقن بشكل أساسي للتغلب على مقاومة السريان وإكمال تعبئة التجويف، بينما يعوض ضغط التثبيت انكماش التبريد. وقد يؤدي الضغط غير الكافي إلى نقص التعبئة أو علامات الانكماش أو الفراغات الداخلية؛ أما الضغط المرتفع جدًا فقد يسبب النتوءات والإجهادات المتبقية وصعوبة الإخراج.
03. السرعة وجودة التعبئة
تؤثر سرعة الحقن مباشرة في سرعة تقدم واجهة المصهور وعملية التعبئة. فالسرعة البطيئة جدًا قد تؤدي إلى تبريد المصهور المبكر وعدم اكتمال التعبئة؛ والسرعة المرتفعة جدًا قد تزيد مخاطر التسخين بالقص وحبس الهواء وعلامات النفث. وفي الإنتاج الفعلي تُعدَّل عادة وفقًا لسمك جدار المنتج وتصميم المجاري وخصائص المادة.
04. الوقت وكفاءة الإنتاج
يؤثر وقت الحقن ووقت التثبيت ووقت التبريد معًا في جودة التشكيل ودورة الإنتاج. وقد يؤدي نقص الوقت إلى انكماش المنتج أو تشوهه أو سوء الإخراج؛ أما طوله الزائد فيزيد تكلفة الدورة. وعند التحسين ينبغي تقصير أوقات الانتظار غير الضرورية بشكل معقول مع الحفاظ على استقرار جودة المنتج.
ثالثًا: مشكلات الجودة الشائعة في الحقن واتجاهات ضبط المعلمات
في إنتاج الحقن الفعلي، غالبًا ما تنشأ عيوب المنتج عن عوامل متعددة مجتمعة. ويُلخص فيما يلي عدة مشكلات شائعة واتجاهات المعلمات التي يجب فحصها أولًا، لتسهيل التحليل الأولي لدى العاملين في الإنتاج.
| المشكلة الشائعة | الأسباب المحتملة | اتجاه الفحص الأولي |
|---|---|---|
| نقص التعبئة، امتلاء غير كامل | سيولة غير كافية للمصهور، مقاومة تعبئة عالية أو تهوية غير جيدة. | درجة حرارة المصهور، سرعة الحقن، ضغط الحقن وتهوية القالب. |
| علامات انكماش، حفر سطحية | تعويض انكماش غير كافٍ، سماكة جدار محلية كبيرة أو تبريد غير متساوٍ. | ضغط التثبيت، وقت التثبيت، درجة حرارة القالب وظروف التبريد. |
| نتوءات، زوائد | ضغط مرتفع في التجويف، قوة إغلاق غير كافية أو خلوص غير طبيعي في القالب. | ضغط الحقن، ضغط التثبيت، قوة الإغلاق وحالة القالب. |
| التواء، تشوه | تبريد غير متساوٍ، اختلاف في الانكماش أو إجهادات متبقية مفرطة. | درجة حرارة القالب، وقت التبريد، معلمات التثبيت ونظام التبريد. |
| خطوط لحام واضحة | حرارة غير كافية عند التقاء عدة مسارات للمصهور أو تهوية رديئة. | درجة حرارة المصهور، درجة حرارة القالب، سرعة الحقن وظروف التهوية. |
| خطوط فضية، علامات رطوبة على السطح | رطوبة في الخام، غازات متطايرة أو تحلل حراري للمادة. | تجفيف الخام، درجة حرارة المصهور، سرعة دوران اللولب والضغط الخلفي. |
| تذبذب الوزن | تلدين غير مستقر، قياس غير متسق أو تذبذب في مرحلة التثبيت. | سرعة دوران اللولب، الضغط الخلفي، الكمية المتبقية ومعلمات الحقن والتثبيت. |
تنبيه: ما سبق هو اتجاهات فحص أولية للمشكلات الشائعة، وليس مخطط ضابت ثابتًا. ويتطلب التحسين الفعلي للعملية حكمًا شاملاً يجمع بين مادة البلاستيك وبنية القالب وسمك الجدران وأداء الماكينة ونتائج الفحص الميداني.
رابعًا: كيف تُحسَّن معلمات عملية الحقن؟
لا يهدف تحسين عملية الحقن إلى مجرد جعل الماكينة تعمل بسرعة أكبر، بل إلى تحقيق إنتاج مستقر وقابل للتكرار وعالي الكفاءة مع ضمان جودة المنتج.
تحديد نطاقات معقولة لدرجة الحرارة والتلدين والتشكيل وفقًا لخصائص معالجة مواد بلاستيكية مختلفة مثل PP وPE وPS وABS وPET.
تحديد خطة التعبئة والتبريد المناسبة بالاستناد إلى عدد تجاويف القالب وموضع البوابة وتصميم المجاري وسمك جدار المنتج ونظام التبريد.
تعديل سرعة الحقن والضغط والتثبيت ووقت التبريد وفقًا لحالة التشكيل الفعلية، وتجنب الضبط المفرط لمعلمة واحدة.
متابعة منحنى الحقن وعملية التلدين وموضع اللولب والكمية المتبقية ووزن المنتج وغيرها من المؤشرات، واكتشاف تذبذبات العملية في الوقت المناسب.
وضع معلمات عملية موحدة وسجلات إنتاج، وتقليل فروق الضبط اليدوي، ورفع تجانس المنتجات بين الدفعات المختلفة.
في ظل ضمان جودة المنتج وسلامة الماكينة وموثوقية الإخراج، تحسين أوقات التبريد وانتزاع المنتج والحركات المساعدة لرفع الكفاءة الإنتاجية الكلية.
خامسًا: العلاقة بين أتمتة الحقن واستقرار العملية
لا تعتمد جودة منتجات الحقن على ماكينة الحقن والقالب وحدهما، بل ترتبط ارتباطًا وثيقًا بمراحل الإخراج ونقل المنتج والفرز والفحص والتعبئة اللاحقة. ولا سيما في حالات القوالب متعددة التجاويف والحقن عالي السرعة والإنتاج المتواصل، فإن تنسيق حركات المعدات ومطابقة إيقاع الإنتاج لهما نفس الأهمية.
من خلال روبوتات الحقن والروبوتات الصناعية وأنظمة التكامل الآلي، يمكن تحقيق الإخراج التلقائي للمنتجات والترتيب الموجه والفرز والفحص البصري والتعبئة اللاحقة، مما يقلل عدم اليقين الناتج عن التشغيل اليدوي ويساعد الشركات على بناء عملية إنتاج أكثر استقرارًا واستمرارية.
SWITEK: متخصصة في أتمتة الحقن
تتخصص SWITEK في مجال أتمتة الحقن، وتقدم أنظمة الملصقات داخل القالب (IML) وروبوتات الحقن والروبوتات الصناعية وحلول أنظمة أتمتة الحقن، وتغطي تطبيقات إخراج المنتجات وفرزها وفحصها وتعبئتها وتكامل خطوط الإنتاج كاملة.
من أتمتة الماكينات المنفردة إلى تكامل الخطوط الكاملة، تقدم SWITEK تكوينات الأتمتة المناسبة وفقًا لخصائص منتج العميل ومعدات الحقن وبنية القالب واحتياجات الإنتاج، لمساعدة شركات المنتجات البلاستيكية على رفع كفاءة الإنتاج وتحسين تجانس المنتجات وتقليل الاعتماد على العمالة اليدوية.
الخلاصة: اجعل كل معلمة عملية تؤدي دورها المطلوب
تشكل درجة حرارة المصهور ودرجة حرارة القالب وضغط الحقن وسرعة الحقن وضغط التثبيت ووقت التثبيت ووقت التبريد والضغط الخلفي وسرعة دوران اللولب والكمية المتبقية معًا منظومة معلمات عملية مهمة في القولبة بالحقن. ولن يتحقق التوازن المعقول بين جودة المنتج وكفاءة الإنتاج وتكلفة التصنيع إلا بفهم دور كل معلمة وعلاقاتها المتبادلة، وإجراء ضبط علمي يجمع بين المادة والقالب والماكينة.
افهم منطق الحرارة والسريان والضغط والتبريد الكامن وراء المعلمات، لجعل إنتاج الحقن أكثر استقرارًا وكفاءة.

المزيد من الأخبار
- < المادة السابقة : [الآراء]كيفية اختيار مُصنّع IML: المؤهلات وا
- لا أحد : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى