
10 Parámetros Clave del Moldeo por Inyección: Cómo la Temperatura, la Presión, la Velocidad y el Tiempo Afectan la Calidad

Parámetros clave del moldeo por inyección y calidad del producto
El moldeo por inyección es un proceso complejo controlado conjuntamente por la temperatura, la presión, la velocidad y el tiempo. Desde la fusión de los gránulos de plástico y el transporte del fundido hasta el llenado del molde, el mantenimiento de presión y el enfriamiento, los parámetros de proceso de cada etapa influyen en la apariencia, la precisión dimensional, la estructura interna y la estabilidad de producción del producto. Establecer y coordinar estos parámetros de forma adecuada es la clave para mejorar la calidad de las piezas moldeadas por inyección, reducir la tasa de defectos y aumentar la eficiencia productiva.
I. Los 10 parámetros clave del proceso de inyección
Los parámetros del proceso de inyección no actúan de forma independiente. La temperatura determina el estado del fundido, la presión influye en el llenado de la cavidad y la compensación de contracción, la velocidad controla el flujo del fundido y el tiempo afecta al ciclo de moldeo y a las propiedades finales de la pieza. Los siguientes 10 parámetros son los indicadores principales que deben supervisarse en la producción por inyección.
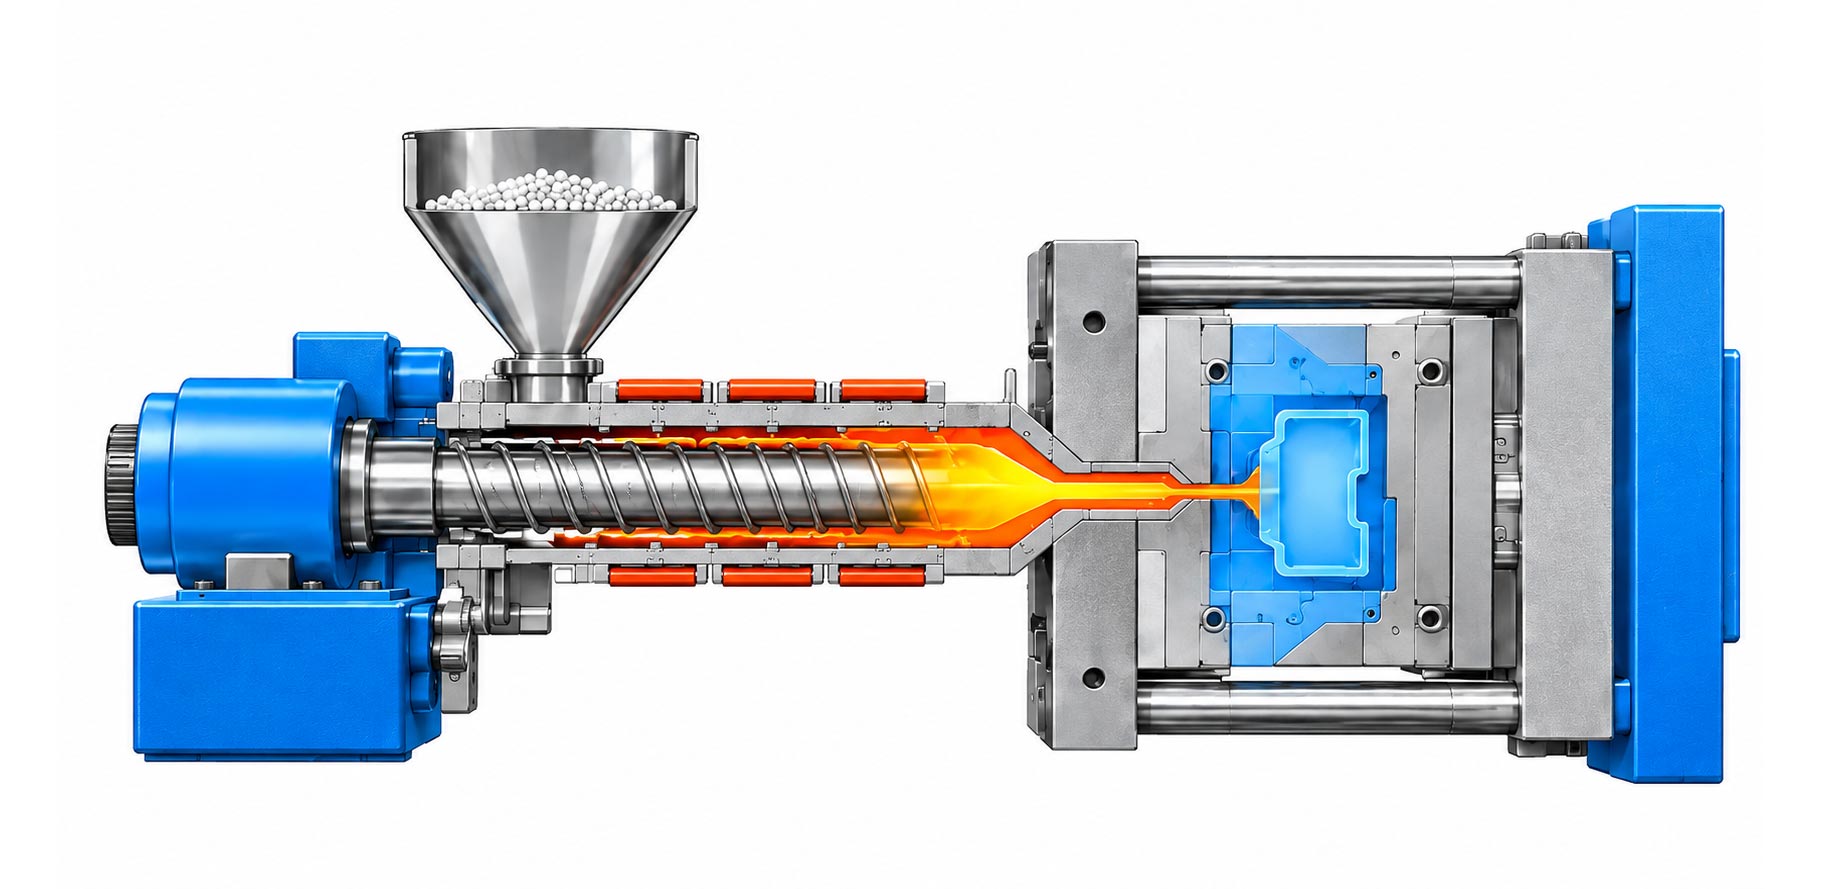
La temperatura del fundido es la temperatura real alcanzada después de calentar y plastificar el material plástico; influye directamente en la fluidez y el estado de plastificación del fundido.
Principales efectos: fluidez del fundido, calidad de la plastificación, resistencia de la pieza, brillo superficial y estabilidad de moldeo.
La temperatura del molde determina las condiciones de enfriamiento del fundido plástico al entrar en la cavidad e influye en el proceso de cristalización, la velocidad de enfriamiento y el estado de desmoldeo.
Principales efectos: calidad superficial, cristalinidad, estabilidad dimensional, alabeo y deformación, y ciclo de moldeo.
La presión de inyección impulsa el fundido a través del canal y la compuerta hasta la cavidad del molde, garantizando que la cavidad se llene por completo.
Principales efectos: capacidad de llenado, densidad de la pieza, calidad de las líneas de soldadura y defectos de moldeo como rebabas y disparos cortos.
La velocidad de inyección determina la rapidez con la que el fundido entra en la cavidad e influye en el estado de flujo y la velocidad de cizallamiento durante el llenado.
Principales efectos: tiempo de llenado, marcas de flujo, líneas de soldadura, eficacia de ventilación y apariencia superficial de la pieza.
Una vez completado el llenado principal de la cavidad, la presión de mantenimiento continúa alimentando fundido adicional para compensar la contracción del plástico durante el enfriamiento.
Principales efectos: peso de la pieza, precisión dimensional, densidad interna, rechupetes y alabeo o deformación.
El tiempo de mantenimiento es la duración durante la cual se mantiene la presión de mantenimiento después de completar la inyección, y está estrechamente relacionado con el tiempo de congelación de la compuerta.
Principales efectos: tasa de contracción, peso, estabilidad dimensional, densidad interna y ciclo de moldeo.
El tiempo de enfriamiento es el tiempo necesario para que la pieza plástica se enfríe dentro del molde y alcance un estado adecuado para el desmoldeo.
Principales efectos: cristalinidad, resistencia al desmoldeo, estabilidad dimensional, alabeo y ciclo productivo global.
La contrapresión es la resistencia opuesta que recibe el husillo durante su retroceso en la etapa de plastificación, y se utiliza para regular la compactación y la mezcla del fundido.
Principales efectos: uniformidad de la plastificación, calidad de la mezcla del fundido, temperatura del fundido y estabilidad del color de la pieza.
La velocidad del husillo determina la velocidad de plastificación y transporte del material plástico bajo la rotación del husillo, y es un parámetro importante que influye en la eficiencia de la plastificación.
Principales efectos: capacidad de plastificación, temperatura del fundido, acción de cizallamiento, uniformidad de mezcla del material y tiempo de plastificación.
El colchón es la pequeña cantidad de fundido que queda retenida en la parte delantera del husillo una vez completadas la inyección y el mantenimiento; también se denomina almohadilla del husillo.
Principales efectos: estabilidad de la presión de mantenimiento, repetibilidad de la inyección, consistencia del peso de la pieza y continuidad de la producción.
II. Relación entre temperatura, presión, velocidad y tiempo
El moldeo por inyección no consiste simplemente en ajustar un único parámetro, sino en un proceso en el que varios parámetros actúan de forma conjunta. Un cambio en un parámetro suele afectar a otras etapas del proceso. Por ello, comprender las relaciones entre parámetros es más importante que memorizar únicamente sus nombres.
01. Temperatura y fluidez del fundido
El aumento de la temperatura del fundido suele reducir la viscosidad del plástico, facilitando su flujo; sin embargo, una temperatura excesiva puede provocar degradación térmica, decoloración o generación de gases. La temperatura del molde, por su parte, influye en la velocidad de enfriamiento del fundido y en el proceso de cristalización de la pieza. Ambas deben controlarse adecuadamente en función de las propiedades del material y la geometría de la pieza.
02. Presión y densidad de la pieza
La presión de inyección se utiliza principalmente para vencer la resistencia al flujo y completar el llenado de la cavidad, mientras que la presión de mantenimiento compensa la contracción por enfriamiento. Una presión insuficiente puede causar disparos cortos, rechupetes o huecos internos; una presión excesiva puede provocar rebabas, tensiones residuales y dificultades de desmoldeo.
03. Velocidad y calidad de llenado
La velocidad de inyección influye directamente en el avance del frente de fundido y en el proceso de llenado. Una velocidad demasiado lenta puede provocar un enfriamiento prematuro del fundido y un llenado insuficiente; una velocidad demasiado rápida puede aumentar el riesgo de calentamiento por cizallamiento, atrapamiento de aire y marcas de inyección. En la producción real, la velocidad suele ajustarse en función del espesor de pared, el diseño del canal y las propiedades del material.
04. Tiempo y eficiencia productiva
El tiempo de inyección, el tiempo de mantenimiento y el tiempo de enfriamiento influyen conjuntamente en la calidad de moldeo y el ciclo productivo. Un tiempo insuficiente puede causar contracción, deformación o mal desmoldeo; un tiempo excesivo puede aumentar el coste del ciclo. Al optimizar, deben reducirse razonablemente los tiempos de espera innecesarios sobre la base de una calidad estable de la pieza.
III. Defectos comunes de inyección y direcciones de ajuste de parámetros
En la producción real por inyección, los defectos de la pieza suelen deberse a la combinación de varios factores. A continuación se recogen varios defectos comunes y los parámetros que deben revisarse en primer lugar, para facilitar el análisis preliminar del personal de producción.
| Defecto común | Posibles causas | Dirección de revisión prioritaria |
|---|---|---|
| Disparo corto, llenado incompleto | Fluidez insuficiente del fundido, elevada resistencia al llenado o ventilación deficiente. | Temperatura del fundido, velocidad de inyección, presión de inyección y ventilación del molde. |
| Rechupetes, hundimientos | Compensación de contracción insuficiente, secciones localmente gruesas o enfriamiento desigual. | Presión de mantenimiento, tiempo de mantenimiento, temperatura del molde y condiciones de enfriamiento. |
| Rebabas, bordes irregulares | Presión de cavidad excesiva, fuerza de cierre insuficiente o holgura anormal del molde. | Presión de inyección, presión de mantenimiento, fuerza de cierre y estado del molde. |
| Alabeo, deformación | Enfriamiento desigual, diferencias de contracción o tensión residual excesiva. | Temperatura del molde, tiempo de enfriamiento, parámetros de mantenimiento y sistema de enfriamiento. |
| Líneas de soldadura marcadas | Temperatura insuficiente al encontrarse varios frentes de fundido o ventilación deficiente. | Temperatura del fundido, temperatura del molde, velocidad de inyección y condiciones de ventilación. |
| Vetas de plata, marcas de humedad en la superficie | Humedad del material, gases volátiles o degradación térmica del material. | Secado del material, temperatura del fundido, velocidad del husillo y contrapresión. |
| Variación de peso | Plastificación inestable, dosificación inconsistente o fluctuación durante el mantenimiento. | Velocidad del husillo, contrapresión, colchón y parámetros de inyección y mantenimiento. |
Nota: Las anteriores son direcciones de diagnóstico preliminar para defectos comunes, no constituyen una solución de ajuste fija. La optimización real del proceso debe juzgarse de forma integral en función del material plástico, la estructura del molde, el espesor de pared, el rendimiento del equipo y los resultados de inspección en planta.
IV. ¿Cómo optimizar los parámetros del proceso de inyección?
El objetivo de la optimización del proceso de inyección no es simplemente que el equipo alcance una velocidad de producción mayor, sino lograr una producción estable, repetible y eficiente garantizando la calidad de la pieza.
En función de las características de procesamiento de distintos plásticos como PP, PE, PS, ABS y PET, determinar rangos razonables de temperatura, plastificación y parámetros de moldeo.
Considerando el número de cavidades, la ubicación de la compuerta, el diseño del canal, el espesor de pared y el sistema de enfriamiento, definir un plan adecuado de llenado y enfriamiento.
Ajustar la velocidad de inyección, la presión, la presión de mantenimiento y el tiempo de enfriamiento según el estado de moldeo real, evitando el ajuste excesivo de un único parámetro.
Seguir indicadores como la curva de inyección, el proceso de plastificación, la posición del husillo, el colchón y el peso de la pieza para detectar fluctuaciones del proceso a tiempo.
Establecer parámetros de proceso estandarizados y registros de producción para reducir las diferencias debidas al ajuste manual y mejorar la consistencia entre lotes.
Sobre la base de garantizar la calidad de la pieza, la seguridad del equipo y la fiabilidad del desmoldeo, optimizar los tiempos de enfriamiento, extracción de piezas y acciones auxiliares para mejorar la eficiencia productiva global.
V. Relación entre la automatización del moldeo por inyección y la estabilidad del proceso
La calidad de las piezas inyectadas depende no solo de la máquina de inyección y el propio molde, sino también de etapas como la extracción, el transporte, la clasificación, la inspección y el embalaje posterior. Especialmente en escenarios de moldes multicavidad, inyección a alta velocidad y producción continua, la coordinación de acciones entre equipos y el ajuste al ritmo productivo son igualmente importantes.
Mediante robots de inyección, brazos robóticos industriales y sistemas de integración automatizados, es posible realizar la extracción automática de piezas, su colocación orientada, la clasificación, la inspección visual y el embalaje posterior, reduciendo la incertidumbre introducida por la operación manual y ayudando a las empresas a establecer un flujo productivo más estable y continuo.
SWITEK: especialista en automatización de moldeo por inyección
SWITEK se especializa en el ámbito de la automatización del moldeo por inyección y ofrece sistemas de etiquetado en molde (IML), robots de inyección, brazos robóticos industriales y soluciones de sistemas de automatización de inyección, cubriendo aplicaciones como extracción de piezas, clasificación, inspección, embalaje e integración de líneas completas.
Desde la automatización de máquina individual hasta la integración de líneas completas, SWITEK ofrece soluciones de configuración automatizada adaptadas a las características del producto, el equipo de inyección, la estructura del molde y las necesidades productivas del cliente, ayudando a las empresas de artículos plásticos a mejorar la eficiencia productiva, aumentar la consistencia de las piezas y reducir la dependencia de la mano de obra.
Resumen: que cada parámetro de proceso cumpla su función
La temperatura del fundido, la temperatura del molde, la presión de inyección, la velocidad de inyección, la presión de mantenimiento, el tiempo de mantenimiento, el tiempo de enfriamiento, la contrapresión, la velocidad del husillo y el colchón conforman conjuntamente el importante sistema de parámetros del proceso de inyección. Solo comprendiendo la función de cada parámetro y sus interrelaciones, y realizando ajustes científicos en combinación con las condiciones del material, el molde y el equipo, se puede alcanzar un equilibrio razonable entre la calidad de la pieza, la eficiencia productiva y el coste de fabricación.
Comprenda la lógica de temperatura, flujo, presión y enfriamiento que hay detrás de los parámetros para que la producción por inyección sea más estable y eficiente.
Más Noticias
- < Anterior : [Opiniones]Choosing an IML Manufacturer: Qualif
- Ninguno : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
- Chat
- Arriba