
10 Paramètres Clés du Moulage par Injection et leur Impact sur la Qualité

Paramètres clés du procédé d’injection et qualité des pièces
Le moulage par injection est un processus complexe piloté conjointement par la température, la pression, la vitesse et le temps. De la fusion des granules de plastique et du transport du fondu au remplissage du moule, au maintien de pression et au refroidissement, les paramètres de chaque étape influencent l’aspect, la précision dimensionnelle, la structure interne et la stabilité de production de la pièce. Un réglage et une coordination adaptés de ces paramètres sont essentiels pour améliorer la qualité des pièces injectées, réduire le taux de rebut et accroître l’efficacité de production.
I. Les 10 paramètres clés du procédé d’injection
Les paramètres du procédé d’injection ne fonctionnent pas de manière indépendante. La température détermine l’état du fondu, la pression influence le remplissage de l’empreinte et la compensation du retrait, la vitesse contrôle l’écoulement du fondu, et le temps agit sur le cycle de moulage et les performances finales de la pièce. Les 10 paramètres ci-dessous sont les principaux indicateurs à surveiller en production par injection.
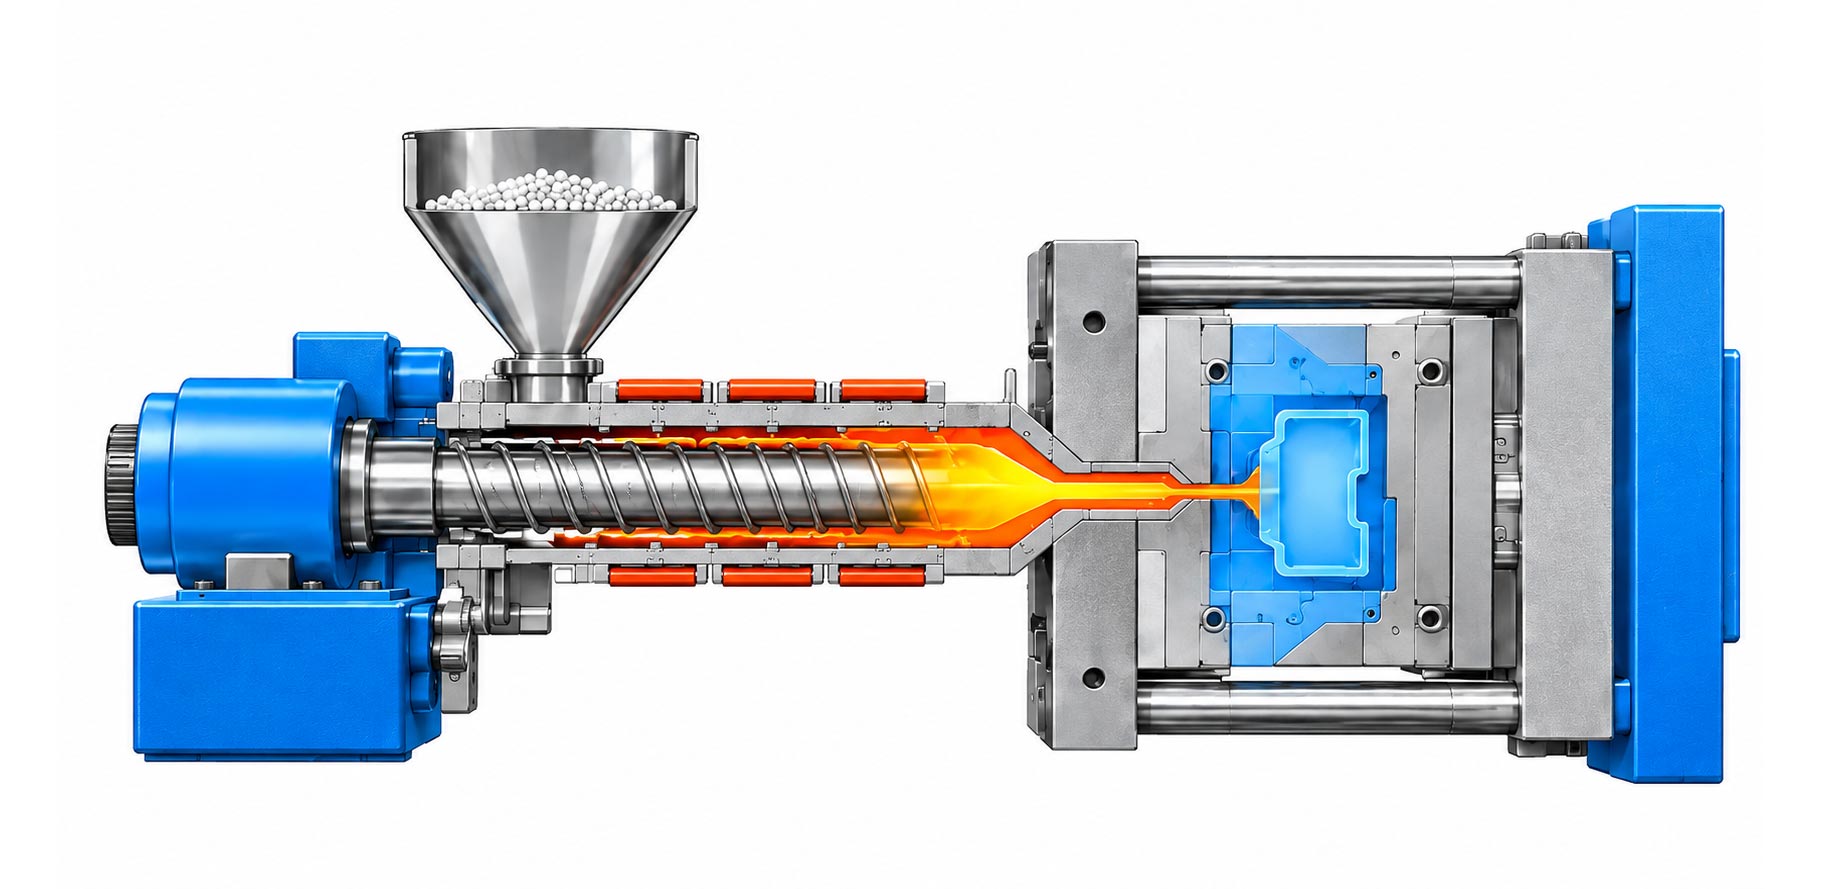
La température de fusion est la température réelle atteinte par la matière plastique après chauffage et plastification ; elle influence directement la fluidité et l’état de plastification du fondu.
Principaux effets : fluidité du fondu, qualité de la plastification, résistance de la pièce, brillance de surface et stabilité de moulage.
La température du moule détermine les conditions de refroidissement du fondu plastique après son entrée dans l’empreinte et influence la cristallisation, la vitesse de refroidissement et l’état de démoulage.
Principaux effets : qualité de surface, cristallinité, stabilité dimensionnelle, gauchissement et cycle de moulage.
La pression d’injection pousse le fondu à travers le canal et le seuil jusqu’à l’empreinte du moule, afin de garantir un remplissage complet de la cavité.
Principaux effets : capacité de remplissage, densité de la pièce, qualité des lignes de soudure et défauts tels que bavures et tirs courts.
La vitesse d’injection détermine la rapidité d’entrée du fondu dans l’empreinte et influence l’état d’écoulement et le taux de cisaillement pendant le remplissage.
Principaux effets : temps de remplissage, traces d’écoulement, lignes de soudure, efficacité de mise à l’air et aspect de surface de la pièce.
Après le remplissage principal de l’empreinte, la pression de maintien continue d’alimenter du fondu dans la cavité pour compenser le retrait du plastique pendant le refroidissement.
Principaux effets : poids de la pièce, précision dimensionnelle, densité interne, retassures et gauchissement.
Le temps de maintien est la durée pendant laquelle la pression de maintien est appliquée après la fin de l’injection ; il est généralement étroitement lié au temps de gel du seuil.
Principaux effets : taux de retrait, poids, stabilité dimensionnelle, densité interne et cycle de moulage.
Le temps de refroidissement est la durée nécessaire à la pièce plastique pour refroidir dans le moule et atteindre un état propice au démoulage.
Principaux effets : cristallinité, résistance au démoulage, stabilité dimensionnelle, gauchissement et cycle de production global.
La contre-pression est la résistance opposée subie par la vis lors de son recul en plastification ; elle sert à régler le compactage et le mélange du fondu.
Principaux effets : homogénéité de la plastification, qualité du mélange du fondu, température du fondu et stabilité de la couleur de la pièce.
La vitesse de rotation de la vis détermine la vitesse de plastification et de transport de la matière sous l’effet de la rotation de la vis ; c’est un paramètre clé de l’efficacité de plastification.
Principaux effets : capacité de plastification, température du fondu, action de cisaillement, homogénéité du mélange de matière et temps de plastification.
Le coussin est la petite quantité de fondu conservée à l’extrémité de la vis après l’injection et le maintien ; on l’appelle aussi coussin de vis.
Principaux effets : stabilité du maintien, répétabilité de l’injection, constance du poids des pièces et continuité de production.
II. Relation entre température, pression, vitesse et temps
Le moulage par injection ne consiste pas à régler un seul paramètre, mais à coordonner plusieurs paramètres entre eux. Une variation d’un paramètre affecte souvent d’autres étapes du procédé. C’est pourquoi comprendre les liens entre paramètres importe davantage que de mémoriser leurs noms.
01. Température et fluidité du fondu
L’augmentation de la température de fusion réduit généralement la viscosité du plastique et facilite son écoulement ; une température trop élevée peut toutefois provoquer une dégradation thermique, une décoloration ou la formation de gaz. La température du moule influence quant à elle la vitesse de refroidissement du fondu et la cristallisation de la pièce. Les deux doivent être réglées selon les propriétés du matériau et la géométrie de la pièce.
02. Pression et densité de la pièce
La pression d’injection sert principalement à vaincre la résistance à l’écoulement et à remplir l’empreinte ; la pression de maintien compense le retrait au refroidissement. Une pression insuffisante peut entraîner des tirs courts, des retassures ou des vides internes ; une pression trop élevée peut provoquer des bavures, des contraintes résiduelles et des difficultés de démoulage.
03. Vitesse et qualité de remplissage
La vitesse d’injection influence directement l’avancée du front de fusion et le déroulement du remplissage. Une vitesse trop lente peut provoquer un refroidissement prématuré du fondu et un remplissage insuffisant ; une vitesse trop rapide augmente les risques d’échauffement par cisaillement, d’air emprisonné et de traces de jet. En production, elle se règle généralement selon l’épaisseur de paroi, la conception des canaux et les propriétés du matériau.
04. Temps et efficacité de production
Le temps d’injection, le temps de maintien et le temps de refroidissement influencent conjointement la qualité de moulage et le cycle de production. Des temps insuffisants peuvent causer retrait, déformation ou mauvais démoulage ; des temps excessifs alourdissent le coût du cycle. Lors de l’optimisation, il convient de réduire les temps d’attente inutiles tout en garantissant la stabilité de la qualité.
III. Défauts courants d’injection et orientations de réglage des paramètres
En production réelle par injection, les défauts de pièce résultent souvent de plusieurs facteurs combinés. Voici plusieurs problèmes courants et les paramètres à vérifier en priorité, pour faciliter une analyse préliminaire par l’équipe de production.
| Défaut courant | Causes possibles | Orientation de vérification prioritaire |
|---|---|---|
| Tir court, remplissage incomplet | Fluidité insuffisante du fondu, résistance au remplissage élevée ou mise à l’air inadéquate. | Température de fusion, vitesse d’injection, pression d’injection et évacuation du moule. |
| Retassures, affaissements | Compensation du retrait insuffisante, parois localement épaisses ou refroidissement inégal. | Pression de maintien, temps de maintien, température du moule et conditions de refroidissement. |
| Bavures, arêtes irrégulières | Pression d’empreinte excessive, force de fermeture insuffisante ou jeu anormal du moule. | Pression d’injection, pression de maintien, force de fermeture et état du moule. |
| Gauchissement, déformation | Refroidissement inégal, différences de retrait ou contrainte résiduelle excessive. | Température du moule, temps de refroidissement, paramètres de maintien et système de refroidissement. |
| Lignes de soudure marquées | Température insuffisante à la rencontre de plusieurs fronts de fusion ou mauvaise évacuation. | Température de fusion, température du moule, vitesse d’injection et conditions de mise à l’air. |
| Stries argentées, traces d’humidité en surface | Humidité de la matière, gaz volatils ou dégradation thermique du matériau. | Séchage de la matière, température de fusion, vitesse de rotation de la vis et contre-pression. |
| Variation de poids | Plastification instable, dosage incohérent ou fluctuation pendant le maintien. | Vitesse de rotation de la vis, contre-pression, coussin et paramètres d’injection et de maintien. |
Conseil : Les orientations ci-dessus sont des pistes de diagnostic préliminaire pour les défauts courants, et non une solution de réglage fixe. L’optimisation réelle du procédé doit être jugée de manière globale en tenant compte du matériau plastique, de la structure du moule, de l’épaisseur de paroi, des performances de l’équipement et des résultats de contrôle sur site.
IV. Comment optimiser les paramètres du procédé d’injection ?
L’optimisation du procédé d’injection ne vise pas seulement à accélérer la production, mais à obtenir une fabrication stable, répétable et efficace, tout en garantissant la qualité des pièces.
Selon les caractéristiques de mise en œuvre de différents plastiques tels que PP, PE, PS, ABS et PET, déterminer des plages adaptées de température, de plastification et de paramètres de moulage.
En tenant compte du nombre d’empreintes, de la position du seuil, de la conception des canaux, de l’épaisseur de paroi et du système de refroidissement, définir un plan de remplissage et de refroidissement adapté.
Ajuster la vitesse d’injection, la pression, la pression de maintien et le temps de refroidissement selon l’état réel de moulage, en évitant le réglage excessif d’un seul paramètre.
Suivre des indicateurs tels que la courbe d’injection, le processus de plastification, la position de la vis, le coussin et le poids des pièces, afin de détecter rapidement les fluctuations du procédé.
Établir des paramètres de procédé standardisés et des enregistrements de production afin de réduire les écarts liés aux réglages manuels et d’améliorer la constance entre lots.
Tout en garantissant la qualité des pièces, la sécurité des équipements et la fiabilité du démoulage, optimiser les temps de refroidissement, d’extraction des pièces et d’actions auxiliaires pour accroître l’efficacité globale de production.
V. Relation entre automatisation de l’injection et stabilité du procédé
La qualité des pièces injectées dépend non seulement de la presse à injecter et du moule, mais aussi des étapes d’extraction, de transfert, de tri, d’inspection et d’emballage en aval. En particulier dans les cas de moules multicavités, d’injection à haute vitesse et de production continue, la coordination des mouvements entre équipements et l’adéquation au rythme de production sont tout aussi importantes.
Grâce aux robots d’injection, aux bras robotiques industriels et aux systèmes d’intégration automatisée, il est possible d’assurer l’extraction automatique des pièces, leur orientation, leur tri, leur inspection visuelle et leur emballage en aval, réduisant l’incertitude liée à l’intervention manuelle et aidant les entreprises à mettre en place un flux de production plus stable et continu.
SWITEK : spécialiste de l’automatisation de l’injection
SWITEK est spécialisée dans l’automatisation du moulage par injection et propose des systèmes d’étiquetage dans le moule (IML), des robots d’injection, des bras robotiques industriels et des solutions de systèmes d’automatisation de l’injection, couvrant l’extraction de pièces, le tri, l’inspection, l’emballage et l’intégration de lignes complètes.
De l’automatisation machine individuelle à l’intégration de ligne complète, SWITEK propose la configuration automatisée adaptée aux caractéristiques du produit, à l’équipement d’injection, à la structure du moule et aux besoins de production du client, afin d’aider les fabricants d’articles plastiques à gagner en efficacité, à améliorer la constance des pièces et à réduire la dépendance à la main-d’œuvre.
Résumé : faire en sorte que chaque paramètre de procédé joue son rôle
Température de fusion, température du moule, pression d’injection, vitesse d’injection, pression de maintien, temps de maintien, temps de refroidissement, contre-pression, vitesse de rotation de la vis et coussin constituent ensemble l’important système de paramètres du moulage par injection. Ce n’est qu’en comprenant le rôle de chaque paramètre et leurs interactions, puis en effectuant des réglages scientifiques selon les conditions du matériau, du moule et de l’équipement, qu’il est possible d’atteindre un équilibre raisonnable entre qualité des pièces, efficacité de production et coût de fabrication.
Comprendre la logique de température, d’écoulement, de pression et de refroidissement qui se cache derrière les paramètres, pour rendre la production par injection plus stable et plus efficace.

Plus de Nouvelles
- < Antérieur : [Points de Vue]Choisir un Fabricant IML : Qualifica
- Aucun : Prochain >

- Code de stock
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Chat
- Haut