

10 ключевых параметров литья под давлением и их влияние на качество

Ключевые параметры литья под давлением и качество изделий
Литье под давлением — сложный процесс, управляемый совместно температурой, давлением, скоростью и временем. От плавления пластиковых гранул и транспортировки расплава до заполнения формы, выдержки под давлением и охлаждения технологические параметры каждого этапа влияют на внешний вид, размерную точность, внутреннюю структуру и стабильность производства изделия. Грамотная настройка и согласование этих параметров — ключ к повышению качества литьевых изделий, снижению брака и росту производительности.
I. 10 ключевых параметров процесса литья под давлением
Параметры процесса литья не работают независимо друг от друга. Температура определяет состояние расплава, давление влияет на заполнение полости и компенсацию усадки, скорость управляет течением расплава, а время воздействует на цикл формования и конечные свойства изделия. Следующие 10 параметров — основные показатели, на которые следует обращать внимание при литье под давлением.
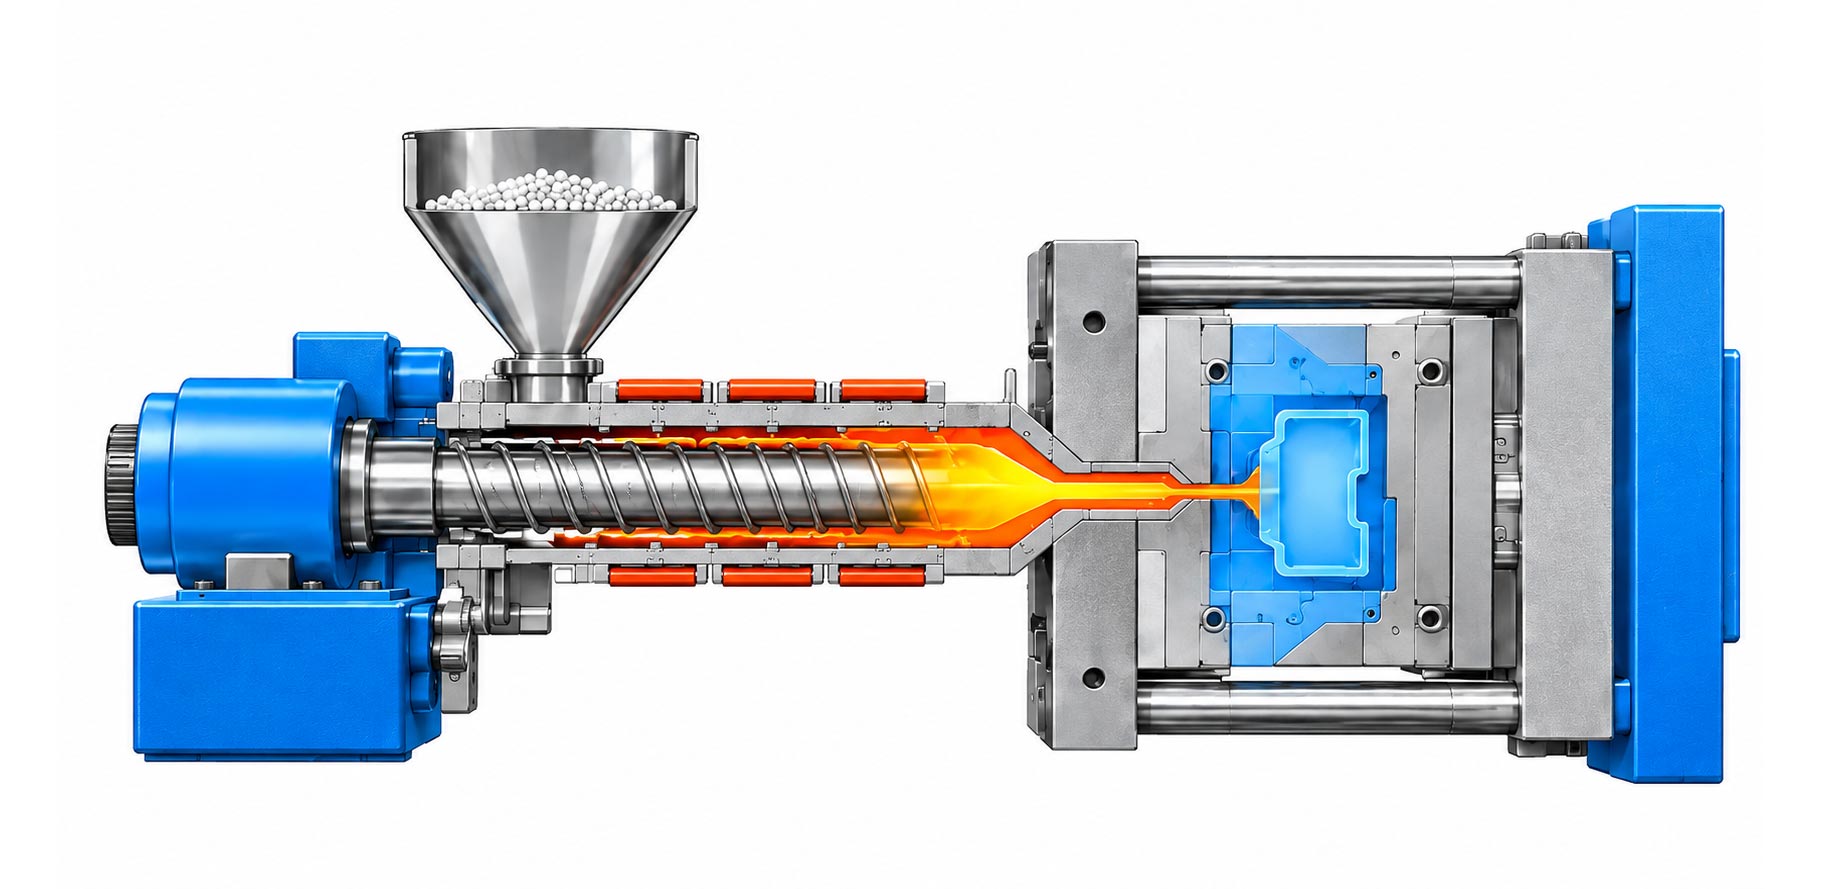
Температура расплава — фактическая температура пластикового сырья после нагрева и пластикации; она напрямую влияет на текучесть и состояние пластикации расплава.
Основное влияние: текучесть расплава, качество пластикации, прочность изделия, блеск поверхности и стабильность формования.
Температура формы определяет условия охлаждения расплава после поступления в полость и влияет на процесс кристаллизации, скорость охлаждения и состояние выталкивания.
Основное влияние: качество поверхности, кристалличность, размерная стабильность, коробление и цикл формования.
Давление впрыска продвигает расплав через литниковую систему и затвор в полость формы, обеспечивая полное её заполнение.
Основное влияние: способность заполнения, плотность изделия, качество линий спая, а также такие дефекты, как облой и недолив.
Скорость впрыска определяет быстроту поступления расплава в полость и влияет на состояние течения и скорость сдвига при заполнении.
Основное влияние: время заполнения, следы течения, линии спая, эффективность вентиляции и внешний вид поверхности изделия.
После основного заполнения полости давление выдержки продолжает подавать расплав для компенсации усадки пластика при охлаждении.
Основное влияние: вес изделия, размерная точность, внутренняя плотность, утяжины и коробление.
Время выдержки — продолжительность поддержания давления выдержки после завершения впрыска; оно тесно связано со временем застывания затвора.
Основное влияние: усадка, вес, размерная стабильность, внутренняя плотность и цикл формования.
Время охлаждения — период, за который пластиковое изделие охлаждается в форме и достигает состояния, пригодного для выталкивания.
Основное влияние: кристалличность, прочность при выталкивании, размерная стабильность, коробление и общий производственный цикл.
Противодавление — встречное сопротивление, которое испытывает шнек при отводе в процессе пластикации; оно регулирует уплотнение и смешивание расплава.
Основное влияние: равномерность пластикации, качество смешения расплава, температура расплава и стабильность цвета изделия.
Скорость вращения шнека определяет скорость пластикации и транспортировки сырья под действием вращения шнека и является важным параметром эффективности пластикации.
Основное влияние: производительность пластикации, температура расплава, сдвиговое воздействие, равномерность смешения сырья и время пластикации.
Подушка — небольшое количество расплава, остающееся перед шнеком после завершения впрыска и выдержки; её также называют подушкой шнека.
Основное влияние: стабильность выдержки, повторяемость впрыска, постоянство веса изделий и непрерывность производства.
II. Взаимосвязь температуры, давления, скорости и времени
Литье под давлением — не простая настройка одного параметра, а процесс согласованной работы множества параметров. Изменение одного параметры часто сказывается на других этапах процесса. Поэтому понимание взаимосвязей между параметрами важнее, чем простое запоминание их названий.
01. Температура и текучесть расплава
Повышение температуры расплава обычно снижает вязкость пластика и облегчает его течение; однако слишком высокая температура может привести к термодеградации, изменению цвета или образованию газов. Температура формы, в свою очередь, влияет на скорость охлаждения расплава и кристаллизацию изделия. Обе величины следует контролировать с учётом свойств материала и геометрии изделия.
02. Давление и плотность изделия
Давление впрыска в основном преодолевает сопротивление течению и завершает заполнение полости, а давление выдержки компенсирует усадку при охлаждении. Недостаточное давление может вызвать недолив, утяжины или внутренние пустоты; избыточное — привести к облою, остаточным напряжениям и затруднённому выталкиванию.
03. Скорость и качество заполнения
Скорость впрыска напрямую влияет на продвижение фронта потока и процесс заполнения. Слишком медленная скорость может привести к преждевременному охлаждению расплава и неполному заполнению; слишком быстрая — повышает риск сдвигового разогрева, захвата воздуха и струйных следов. В реальном производстве её обычно корректируют по толщине стенок, конструкции литников и свойствам материала.
04. Время и эффективность производства
Время впрыска, время выдержки и время охлаждения совместно влияют на качество формования и производственный цикл. Недостаточные времена вызывают усадку, деформацию или плохое выталкивание; избыточные — увеличивают себестоимость цикла. При оптимизации разумно сокращать лишнее время ожидания при стабильном качестве изделия.
III. Распространённые дефекты литья и направления корректировки параметров
В реальном литье дефекты изделий обычно вызваны сочетанием нескольких факторов. Ниже приведены распространённые проблемы и параметры, которые проверяют в первую очередь, для облегчения первичного анализа производственного персонала.
| Распространённая проблема | Возможные причины | Приоритетное направление проверки |
|---|---|---|
| Недолив, неполное заполнение | Недостаточная текучесть расплава, высокое сопротивление заполнению или плохая вентиляция. | Температура расплава, скорость впрыска, давление впрыска и вентиляция формы. |
| Утяжины, впадины | Недостаточная подпитка, локально увеличенная толщина стенок или неравномерное охлаждение. | Давление выдержки, время выдержки, температура формы и условия охлаждения. |
| Облой, заусенцы | Избыточное давление в полости, недостаточное усилие смыкания или аномальный зазор формы. | Давление впрыска, давление выдержки, усилие смыкания и состояние формы. |
| Коробление, деформация | Неравномерное охлаждение, разница усадки или избыточные остаточные напряжения. | Температура формы, время охлаждения, параметры выдержки и система охлаждения. |
| Выраженные линии спая | Недостаточная температура при встрече нескольких фронтов потока или плохая вентиляция. | Температура расплава, температура формы, скорость впрыска и условия вентиляции. |
| Серебристые полосы, следы влаги на поверхности | Влага в сырье, летучие газы или термодеградация материала. | Сушка сырья, температура расплава, скорость вращения шнека и противодавление. |
| Разброс веса | Нестабильная пластикация, неточный дозирование или колебания в выдержке. | Скорость вращения шнека, противодавление, подушка, параметры впрыска и выдержки. |
Примечание: Приведённые выше направления — это первичные ориентиры для диагностики распространённых проблем, а не фиксированная схема настройки. Реальная оптимизация процесса требует комплексной оценки с учётом пластикового материала, конструкции формы, толщины стенок, характеристик оборудования и результатов контроля на месте.
IV. Как оптимизировать параметры процесса литья?
Цель оптимизации процесса литья не просто в том, чтобы добиться более высокой скорости работы оборудования, а в том, чтобы обеспечить стабильное, повторяемое и эффективное производство при гарантированном качестве изделий.
Исходя из переработки различных пластиков — PP, PE, PS, ABS, PET и других — определять обоснованные диапазоны температуры, пластикации и параметров формования.
С учётом числа полостей, расположения литника, конструкции литниковой системы, толщины стенок и системы охлаждения подобрать подходящий план заполнения и охлаждения.
Корректировать скорость впрыска, давление, давление выдержки и время охлаждения по фактическому состоянию формования, не допуская избыточной настройки одного параметра.
Отслеживать кривую впрыска, процесс пластикации, положение шнека, подушку и вес изделий, чтобы своевременно выявлять колебания процесса.
Внедрять стандартизированные параметры процесса и производственную документацию, снижать различия при ручной настройке и повышать однородность изделий из разных партий.
При гарантии качества изделий, безопасности оборудования и надёжного выталкивания оптимизировать время охлаждения, извлечения деталей и вспомогательных действий для повышения общей производительности.
V. Связь между автоматизацией литья и стабильностью процесса
Качество литьевых изделий зависит не только от инжекционной машины и самой формы, но и от таких этапов, как извлечение, транспортировка, сортировка, контроль и последующая упаковка. Особенно в сценариях многокавитационных форм, высокоскоростного литья и непрерывного производства не менее важны согласованность действий оборудования и соответствие производственному такту.
С помощью литевых роботов, промышленных роботов и интегрированных систем автоматизации можно автоматизировать извлечение изделий, ориентированное укладку, сортировку, визуальный контроль и последующую упаковку, снижая неопределённость ручных операций и помогая предприятиям строить более стабильный и непрерывный производственный процесс.
SWITEK: специализация на автоматизации литья под давлением
SWITEK специализируется в области автоматизации литья под давлением и предлагает системы внутриформовой маркировки (IML), литевые роботы, промышленные роботы и комплексные решения систем автоматизации инъекции, охватывающие извлечение деталей, сортировку, контроль, упаковку и интеграцию производственных линий целиком.
От автоматизации отдельных станков до интеграции целой линии SWITEK подбирает конфигурацию автоматизации под особенности продукции, литьевое оборудование, конструкцию формы и производственные задачи заказчика, помогая предприятиям-производителям пластиковых изделий повышать производительность, улучшать однородность деталей и снижать зависимость от ручного труда.
Итог: пусть каждый технологический параметр выполняет свою роль
Температура расплава, температура формы, давление впрыска, скорость впрыска, давление выдержки, время выдержки, время охлаждения, противодавление, скорость вращения шнека и подушка совместно образуют важную систему технологических параметров литья под давлением. Только понимая роль каждого параметра и их взаимосвязи и выполняя обоснованную настройку с учётом материала, формы и оборудования, можно достичь разумного баланса между качеством изделий, производительностью и себестоимостью.
Понимайте логику температуры, течения, давления и охлаждения, стоящую за параметрами, чтобы сделать литьевое производство более стабильным и эффективным.

Больше Новостей
- < Предыдущий : [Мнения]Как выбрать производителя IML: квали
- Ни один : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх