

注塑工藝的10個核心參數:溫度、壓力、速度與時間如何影響產品質量?

注塑工藝的核心參數與產品品質
注塑成型是一個由溫度、壓力、速度和時間共同控制的複雜過程。從塑膠顆粒熔融、熔體輸送,到模具充填、保壓冷卻,每個環節的工藝參數都會影響產品的外觀、尺寸精度、內部結構及生產穩定性。合理設定和協調這些參數,是提高注塑產品品質、降低不良率和提升生產效率的關鍵。
一、注塑工藝的10個核心參數
注塑工藝參數並不是獨立運作的。溫度決定熔體狀態,壓力影響充模和補縮,速度控制熔體流動過程,時間則影響成型週期和產品最終性能。以下10個參數是注塑生產中需要重點關注的核心指標。
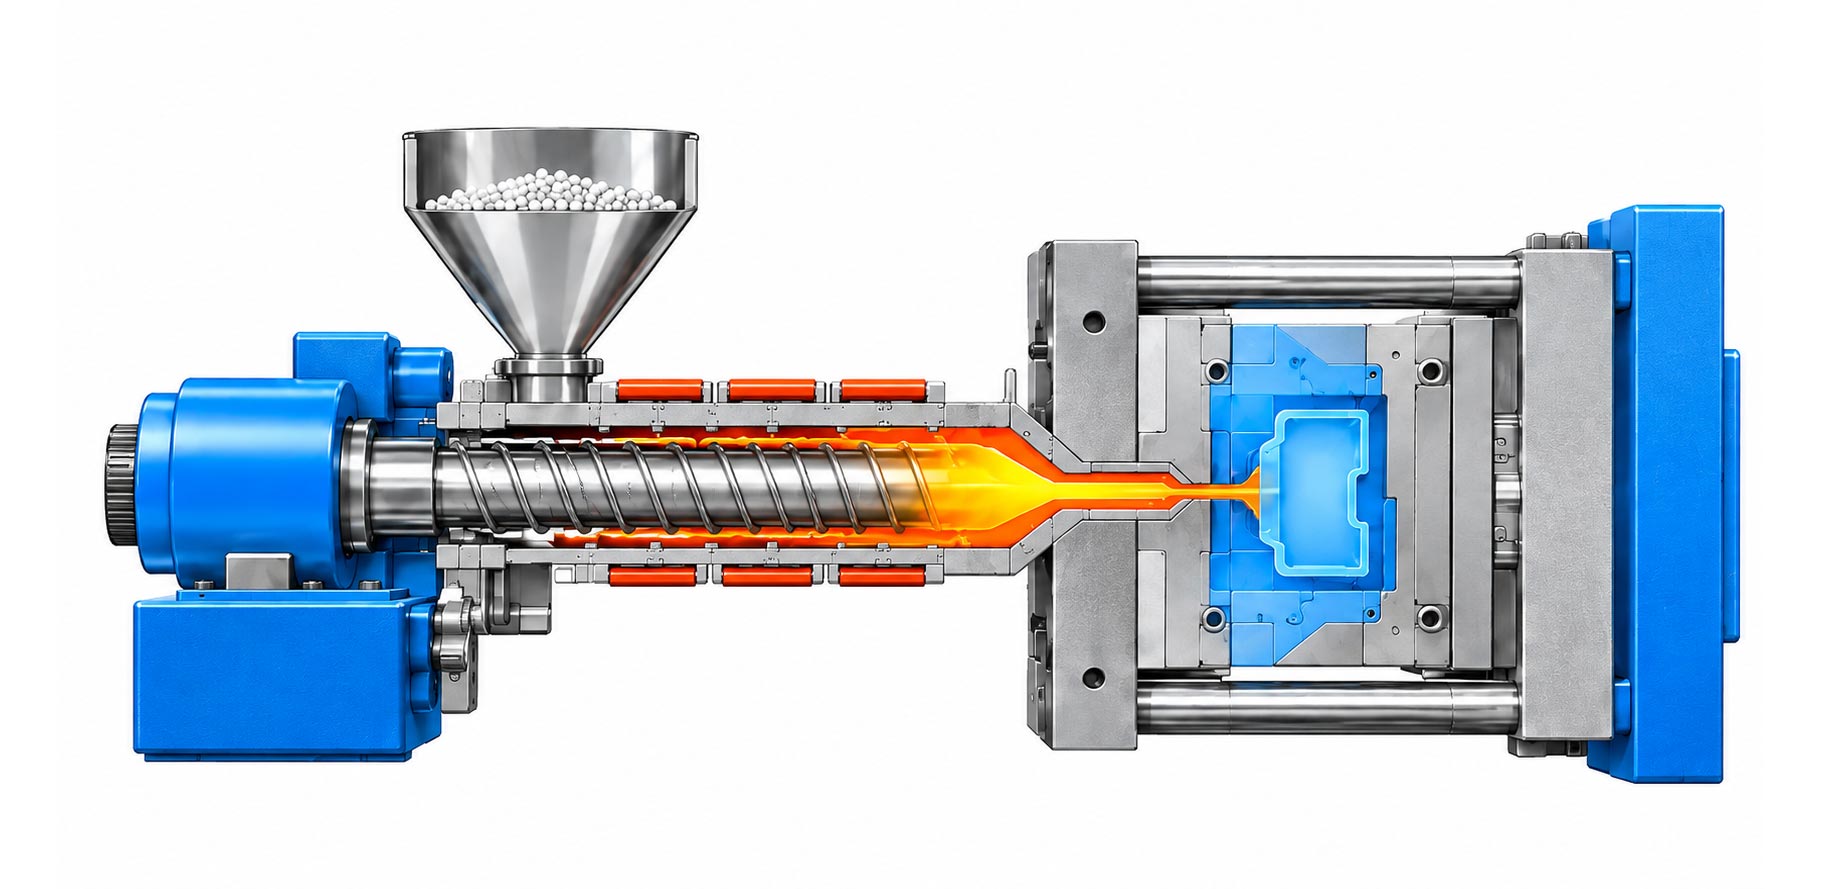
熔體溫度是塑膠原料經過加熱塑化後形成的實際溫度,直接影響熔體的流動性和塑化狀態。
主要影響:熔體流動性、塑化品質、產品強度、表面光澤及成型穩定性。
模具溫度決定塑膠熔體進入型腔後的冷卻條件,影響結晶過程、冷卻速度及脫模狀態。
主要影響:產品表面品質、結晶度、尺寸穩定性、翹曲變形及成型週期。
注射壓力用於推動熔體通過流道和澆口進入模具型腔,確保熔體能夠充分充填型腔。
主要影響:充模能力、產品密度、熔接痕品質及飛邊、短射等成型問題。
注射速度決定熔體進入型腔的快慢,影響充模過程中的流動狀態和剪切速率。
主要影響:充模時間、流動痕跡、熔接線、排氣效果及產品表面外觀。
熔體完成主要充模後,透過保壓壓力繼續向型腔補充熔體,以補償塑膠冷卻收縮。
主要影響:產品重量、尺寸精度、內部緻密性、縮水及翹曲變形。
保壓時間是指注射完成後維持保壓作用的持續時間,通常與澆口封凍時間密切相關。
主要影響:產品收縮率、重量、尺寸穩定性、內部密度及成型週期。
冷卻時間是塑膠製品在模具內冷卻並達到適宜脫模狀態所需的時間。
主要影響:產品結晶度、脫模強度、尺寸穩定性、翹曲及整體生產週期。
背壓是螺桿塑化後退過程中受到的反向阻力,用於調節熔體的壓實和混煉狀態。
主要影響:塑化均勻性、熔體混合效果、熔體溫度及產品顏色穩定性。
螺桿轉速決定塑膠原料在螺桿旋轉作用下的塑化輸送速度,是影響塑化效率的重要參數。
主要影響:塑化能力、熔體溫度、剪切作用、原料混合均勻性及塑化時間。
殘料量是注射和保壓完成後,螺桿前端保留的少量熔體緩衝量,也稱螺桿緩衝墊。
主要影響:保壓穩定性、注射重複精度、產品重量一致性及生產連續性。
二、溫度、壓力、速度與時間之間的關係
注塑成型不是簡單地調整某一個參數,而是多個參數相互配合的過程。某個參數發生變化,往往會影響其他工藝環節。因此,理解參數之間的關聯,比單純記住參數名稱更加重要。
01. 溫度與熔體流動性
熔體溫度升高通常會降低塑膠熔體的黏度,使其更容易流動;但溫度過高可能導致材料熱降解、變色或產生氣體。模具溫度則影響熔體冷卻速度和產品結晶過程。兩者需要結合材料特性和產品結構合理控制。
02. 壓力與產品緻密性
注射壓力主要用於克服流動阻力並完成型腔充填,保壓壓力則用於補償冷卻收縮。壓力不足可能造成短射、縮水或內部空洞;壓力過高則可能引起飛邊、殘餘應力及脫模困難。
03. 速度與充模品質
注射速度直接影響熔體前沿的推進速度和充模過程。速度過慢可能導致熔體提前冷卻、充填不足;速度過快則可能增加剪切發熱、困氣及噴射紋等風險。實際生產中通常需要根據產品壁厚、流道設計和材料特性調整。
04. 時間與生產效率
注射時間、保壓時間和冷卻時間共同影響產品成型品質與生產週期。時間設定不足可能造成產品收縮、變形或脫模不良;設定過長則可能增加週期成本。優化時應在產品品質穩定的前提下合理縮短非必要等待時間。
三、常見注塑品質問題與參數調整方向
在實際注塑生產中,產品缺陷往往由多個因素共同造成。以下整理了幾種常見問題及需要優先檢查的參數方向,便於生產人員進行初步分析。
| 常見問題 | 可能原因 | 優先檢查方向 |
|---|---|---|
| 短射、缺料 | 熔體流動性不足、充模阻力較大或排氣不暢。 | 熔體溫度、注射速度、注射壓力及模具排氣。 |
| 縮水、凹陷 | 補縮不足、局部壁厚較大或冷卻不均勻。 | 保壓壓力、保壓時間、模具溫度及冷卻條件。 |
| 飛邊、毛刺 | 型腔壓力過高、鎖模力不足或模具配合間隙異常。 | 注射壓力、保壓壓力、鎖模力及模具狀態。 |
| 翹曲、變形 | 冷卻不均、收縮差異或殘餘應力過大。 | 模具溫度、冷卻時間、保壓參數及冷卻系統。 |
| 熔接痕明顯 | 多股熔體匯合時溫度不足或排氣不良。 | 熔體溫度、模具溫度、注射速度及排氣條件。 |
| 表面銀絲、氣紋 | 原料水分、揮發性氣體或材料熱降解。 | 原料乾燥、熔體溫度、螺桿轉速及背壓。 |
| 重量波動 | 塑化不穩定、計量不一致或保壓過程波動。 | 螺桿轉速、背壓、殘料量及注射和保壓參數。 |
溫馨提示:以上為常見問題的初步排查方向,並非固定調整方案。實際工藝優化還需要結合塑膠材料、模具結構、產品壁厚、設備性能及現場檢測結果綜合判斷。
四、如何優化注塑工藝參數?
注塑工藝優化的目標,不只是讓設備達到更快的生產速度,而是在保證產品品質的前提下,實現穩定、可重複和高效率的生產。
根據PP、PE、PS、ABS、PET等不同塑膠材料的加工特性,確定合理的溫度、塑化及成型參數範圍。
結合模具型腔數量、澆口位置、流道設計、產品壁厚及冷卻系統,確定合適的充模和冷卻方案。
根據實際成型狀態調整注射速度、壓力、保壓和冷卻時間,避免單一參數過度調整。
關注注射曲線、塑化過程、螺桿位置、殘料量和產品重量等指標,及時發現工藝波動。
建立標準化工藝參數和生產記錄,減少人為調整差異,提高不同批次產品的一致性。
在確保產品品質、設備安全和脫模可靠性的前提下,優化冷卻、取件及輔助動作時間,提高整體生產效率。
五、注塑自動化與工藝穩定性的關係
注塑產品的品質不僅取決於注塑機和模具本身,還與取件、產品轉運、整理、檢測及後端包裝等環節密切相關。尤其是在多腔模具、高速注塑和連續化生產場景中,設備之間的動作協調與生產節拍匹配同樣重要。
透過注塑機械手、工業機器人及自動化集成系統,可以實現產品自動取出、定向擺放、分類整理、視覺檢測和後端包裝,減少人工操作帶來的不確定性,幫助企業建立更加穩定、連續的生產流程。
SWITEK 思為客:專注注塑自動化
SWITEK 專注於注塑自動化領域,提供模內貼標(IML)系統、注塑機械手、工業機器人及注塑自動化系統解決方案,覆蓋注塑取件、產品整理、檢測、包裝和整線自動化集成等應用場景。
從單機自動化到整線集成,SWITEK 根據客戶的產品特點、注塑設備、模具結構及生產需求,提供相應的自動化配置方案,幫助塑膠製品企業提升生產效率、改善產品一致性並降低人工依賴。
總結:讓每一個工藝參數發揮應有的作用
熔體溫度、模具溫度、注射壓力、注射速度、保壓壓力、保壓時間、冷卻時間、背壓、螺桿轉速和殘料量,共同構成了注塑成型過程中的重要工藝參數體系。只有理解各項參數的作用及其相互關係,並結合材料、模具和設備條件進行科學調整,才能在產品品質、生產效率和製造成本之間取得合理平衡。
看懂參數背後的溫度、流動、壓力與冷卻邏輯,讓注塑生產更加穩定、高效。

- < 上一篇 : [博客文章]模內貼注塑源頭廠家選型:資質、研發、交付與思為客實力參考
- 暫無 : 下一篇 >




- 客服
- 頂部