
10 Parâmetros-Chave da Moldagem por Injeção e seu Impacto na Qualidade

Parâmetros-chave da moldagem por injeção e qualidade do produto
A moldagem por injeção é um processo complexo controlado conjuntamente pela temperatura, pressão, velocidade e tempo. Desde a fusão dos grânulos de plástico e o transporte do fundido até o preenchimento do molde, a manutenção de pressão e o resfriamento, os parâmetros de processo de cada etapa influenciam a aparência, a precisão dimensional, a estrutura interna e a estabilidade da produção da peça. Configurar e coordenar esses parâmetros de forma adequada é a chave para melhorar a qualidade das peças injetadas, reduzir a taxa de defeitos e aumentar a eficiência produtiva.
I. Os 10 parâmetros-chave do processo de injeção
Os parâmetros do processo de injeção não atuam de forma independente. A temperatura determina o estado do fundido, a pressão influencia o preenchimento da cavidade e a compensação de contração, a velocidade controla o fluxo do fundido e o tempo afeta o ciclo de moldagem e as propriedades finais da peça. Os 10 parâmetros a seguir são os principais indicadores que devem ser acompanhados na produção por injeção.
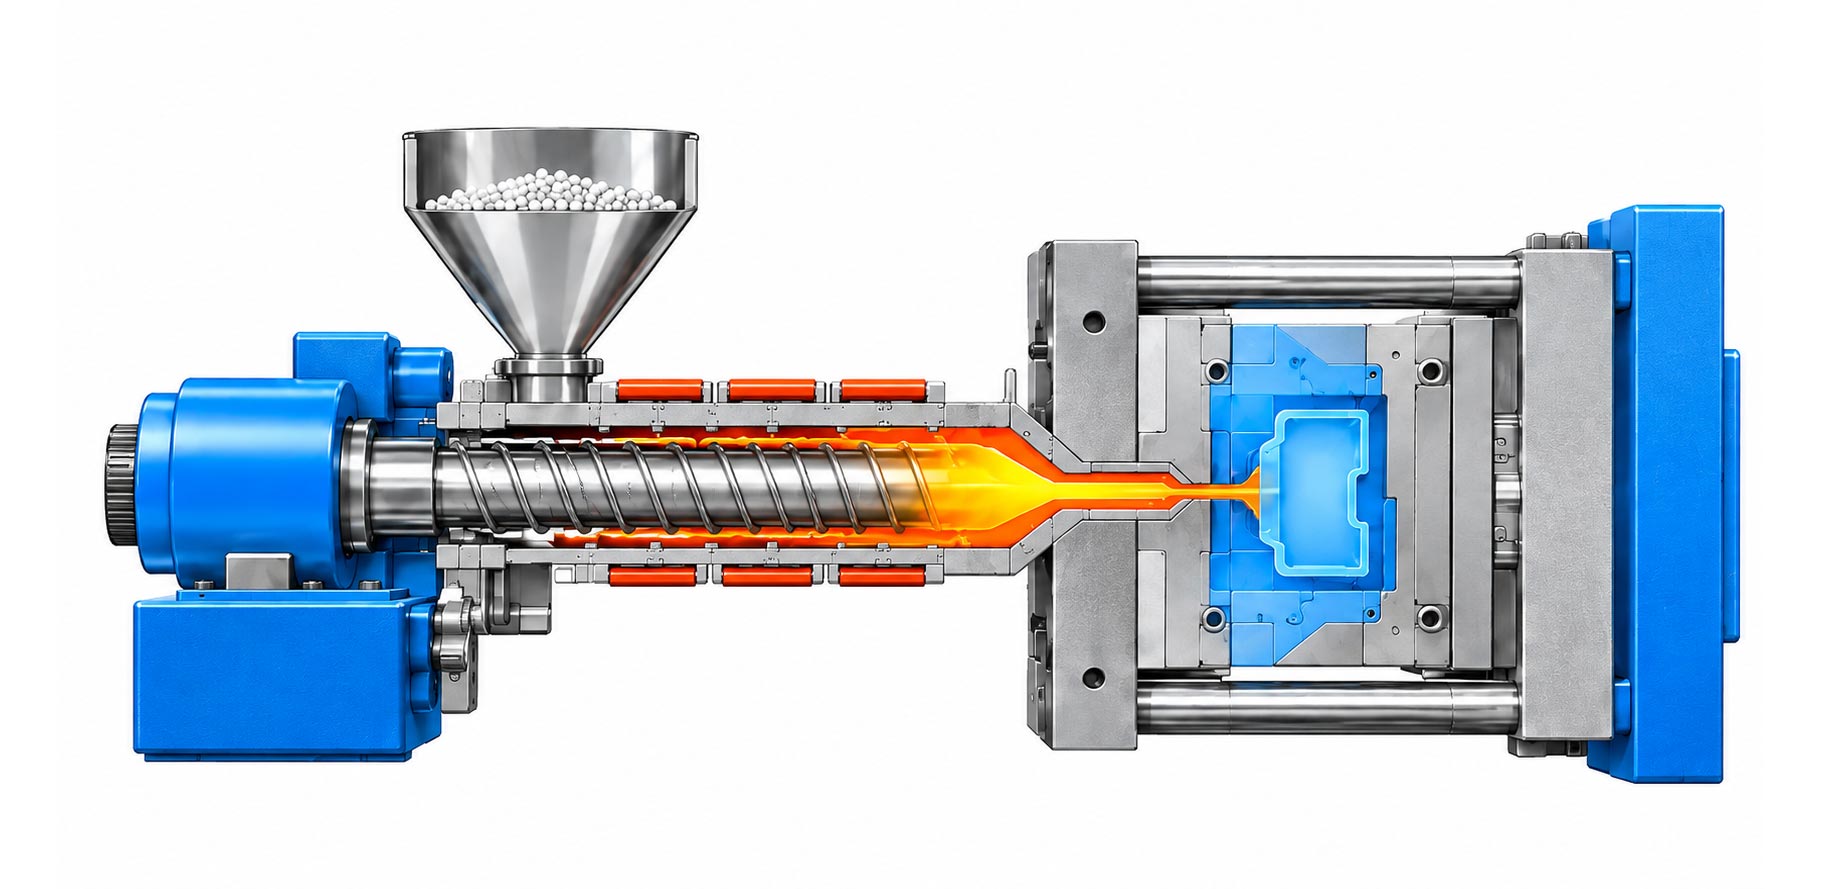
A temperatura do fundido é a temperatura real atingida após o aquecimento e a plastificação do material plástico, influenciando diretamente a fluidez e o estado de plastificação do fundido.
Principais efeitos: fluidez do fundido, qualidade da plastificação, resistência da peça, brilho superficial e estabilidade de moldagem.
A temperatura do molde determina as condições de resfriamento do fundido plástico ao entrar na cavidade e influencia o processo de cristalização, a velocidade de resfriamento e o estado de desmoldagem.
Principais efeitos: qualidade superficial, cristalinidade, estabilidade dimensional, empenamento e ciclo de moldagem.
A pressão de injeção impulsiona o fundido pelo canal e pelo bico até a cavidade do molde, garantindo que a cavidade seja preenchida por completo.
Principais efeitos: capacidade de preenchimento, densidade da peça, qualidade das linhas de solda e defeitos como rebarbas e tiros curtos.
A velocidade de injeção determina a rapidez com que o fundido entra na cavidade e influencia o estado de fluxo e a taxa de cisalhamento durante o preenchimento.
Principais efeitos: tempo de preenchimento, marcas de fluxo, linhas de solda, eficácia de ventilação e aparência superficial da peça.
Após o preenchimento principal da cavidade, a pressão de manutenção continua alimentando fundido adicional para compensar a contração do plástico durante o resfriamento.
Principais efeitos: peso da peça, precisão dimensional, densidade interna, marcas de rechupe e empenamento.
O tempo de manutenção é a duração em que a pressão de manutenção é mantida após a conclusão da injeção, estando intimamente relacionado ao tempo de congelamento do bico.
Principais efeitos: taxa de contração, peso, estabilidade dimensional, densidade interna e ciclo de moldagem.
O tempo de resfriamento é o tempo necessário para a peça plástica esfriar dentro do molde e atingir um estado adequado para a desmoldagem.
Principais efeitos: cristalinidade, resistência à desmoldagem, estabilidade dimensional, empenamento e ciclo produtivo geral.
A contrapressão é a resistência oposta recebida pelo parafuso durante seu recuo na etapa de plastificação, utilizada para regular a compactação e a mistura do fundido.
Principais efeitos: uniformidade da plastificação, qualidade da mistura do fundido, temperatura do fundido e estabilidade da cor da peça.
A velocidade do parafuso determina a velocidade de plastificação e transporte do material plástico sob a rotação do parafuso, sendo um parâmetro importante que influencia a eficiência da plastificação.
Principais efeitos: capacidade de plastificação, temperatura do fundido, ação de cisalhamento, uniformidade de mistura do material e tempo de plastificação.
A almofada é a pequena quantidade de fundido retida na ponta do parafuso após a conclusão da injeção e da manutenção; também é chamada de almofada do parafuso.
Principais efeitos: estabilidade da pressão de manutenção, repetibilidade da injeção, consistência do peso da peça e continuidade da produção.
II. Relação entre temperatura, pressão, velocidade e tempo
A moldagem por injeção não consiste simplesmente em ajustar um único parâmetro, mas em um processo no qual vários parâmetros atuam em conjunto. Uma mudança em um parâmetro costuma afetar outras etapas do processo. Por isso, compreender as relações entre os parâmetros é mais importante do que memorizar apenas seus nomes.
01. Temperatura e fluidez do fundido
O aumento da temperatura do fundido geralmente reduz a viscosidade do plástico, facilitando seu fluxo; no entanto, uma temperatura excessiva pode causar degradação térmica, descoloração ou geração de gases. A temperatura do molde, por sua vez, influencia a velocidade de resfriamento do fundido e o processo de cristalização da peça. Ambas devem ser controladas adequadamente com base nas propriedades do material e na geometria da peça.
02. Pressão e densidade da peça
A pressão de injeção é usada principalmente para vencer a resistência ao fluxo e completar o preenchimento da cavidade, enquanto a pressão de manutenção compensa a contração por resfriamento. Pressão insuficiente pode causar tiros curtos, marcas de rechupe ou vazios internos; pressão excessiva pode levar a rebarbas, tensões residuais e dificuldades de desmoldagem.
03. Velocidade e qualidade de preenchimento
A velocidade de injeção influencia diretamente o avanço da frente de fluxo e o processo de preenchimento. Uma velocidade muito lenta pode causar resfriamento prematuro do fundido e preenchimento insuficiente; uma velocidade muito rápida pode aumentar o risco de aquecimento por cisalhamento, aprisionamento de ar e marcas de jato. Na produção real, a velocidade geralmente é ajustada conforme a espessura de parede, o design do canal e as propriedades do material.
04. Tempo e eficiência produtiva
O tempo de injeção, o tempo de manutenção e o tempo de resfriamento influenciam conjuntamente a qualidade de moldagem e o ciclo produtivo. Tempos insuficientes podem causar contração, deformação ou má desmoldagem; tem excessivos podem aumentar o custo do ciclo. Ao otimizar, os tempos de espera desnecessários devem ser reduzidos de forma razoável com base em uma qualidade estável da peça.
III. Defeitos comuns de injeção e direções de ajuste de parâmetros
Na produção real por injeção, os defeitos da peça geralmente resultam da combinação de vários fatores. A seguir, são listados alguns defeitos comuns e os parâmetros que devem ser verificados primeiro, para facilitar a análise preliminar da equipe de produção.
| Defeito comum | Possíveis causas | Direção de verificação prioritária |
|---|---|---|
| Tiro curto, preenchimento incompleto | Fluidez insuficiente do fundido, alta resistência ao preenchimento ou ventilação inadequada. | Temperatura do fundido, velocidade de injeção, pressão de injeção e ventilação do molde. |
| Marcas de rechupe, afundamentos | Compensação de contração insuficiente, seções localmente espessas ou resfriamento desigual. | Pressão de manutenção, tempo de manutenção, temperatura do molde e condições de resfriamento. |
| Rebarbas, arestas irregulares | Pressão de cavidade excessiva, força de fechamento insuficiente ou folga anormal do molde. | Pressão de injeção, pressão de manutenção, força de fechamento e estado do molde. |
| Empenamento, deformação | Resfriamento desigual, diferenças de contração ou tensão residual excessiva. | Temperatura do molde, tempo de resfriamento, parâmetros de manutenção e sistema de resfriamento. |
| Linhas de solda acentuadas | Temperatura insuficiente ao encontro de várias frentes de fluxo ou ventilação deficiente. | Temperatura do fundido, temperatura do molde, velocidade de injeção e condições de ventilação. |
| Estrias prateadas, marcas de umidade na superfície | Umidade do material, gases voláteis ou degradação térmica do material. | Secagem do material, temperatura do fundido, velocidade do parafuso e contrapressão. |
| Variação de peso | Plastificação instável, dosagem inconsistente ou flutuação durante a manutenção. | Velocidade do parafuso, contrapressão, almofada e parâmetros de injeção e manutenção. |
Observação: As direções acima são pontos de diagnóstico preliminar para defeitos comuns, não constituem uma solução de ajuste fixa. A otimização real do processo deve ser avaliada de forma integral com base no material plástico, na estrutura do molde, na espessura de parede, no desempenho do equipamento e nos resultados de inspeção em linha.
IV. Como otimizar os parâmetros do processo de injeção?
O objetivo da otimização do processo de injeção não é apenas fazer o equipamento atingir uma velocidade de produção maior, mas obter uma produção estável, repetível e eficiente garantindo a qualidade da peça.
Com base nas características de processamento de diferentes plásticos como PP, PE, PS, ABS e PET, definir faixas adequadas de temperatura, plastificação e parâmetros de moldagem.
Considerando o número de cavidades, a localização do bico, o design do canal, a espessura de parede e o sistema de resfriamento, definir um plano adequado de preenchimento e resfriamento.
Ajustar a velocidade de injeção, a pressão, a pressão de manutenção e o tempo de resfriamento conforme o estado de moldagem real, evitando o ajuste excessivo de um único parâmetro.
Acompanhar indicadores como a curva de injeção, o processo de plastificação, a posição do parafuso, a almofada e o peso da peça para detectar flutuações do processo em tempo hábil.
Estabelecer parâmetros de processo padronizados e registros de produção para reduzir as diferenças causadas por ajustes manuais e melhorar a consistência entre lotes.
Com base na garantia da qualidade da peça, da segurança do equipamento e da confiabilidade da desmoldagem, otimizar os tempos de resfriamento, extração de peças e ações auxiliares para aumentar a eficiência produtiva geral.
V. Relação entre a automação da moldagem por injeção e a estabilidade do processo
A qualidade das peças injetadas depende não apenas da máquina de injeção e do próprio molde, mas também de etapas como extração, transporte, classificação, inspeção e embalagem posterior. Especialmente em cenários de moldes multicavidade, injeção de alta velocidade e produção contínua, a coordenação de ações entre equipamentos e o alinhamento ao ritmo produtivo são igualmente importantes.
Por meio de robôs de injeção, braços robóticos industriais e sistemas de integração automatizados, é possível realizar a extração automática de peças, o posicionamento orientado, a classificação, a inspeção visual e a embalagem posterior, reduzindo a incerteza introduzida pela operação manual e ajudando as empresas a estabelecer um fluxo produtivo mais estável e contínuo.
SWITEK: especialista em automação de moldagem por injeção
A SWITEK é especializada no campo da automação da moldagem por injeção e oferece sistemas de etiquetagem no molde (IML), robôs de injeção, braços robóticos industriais e soluções de sistemas de automação de injeção, cobrindo aplicações como extração de peças, classificação, inspeção, embalagem e integração de linhas completas.
Da automação de máquina individual à integração de linhas completas, a SWITEK oferece soluções de configuração automatizada adequadas às características do produto, ao equipamento de injeção, à estrutura do molde e às necessidades produtivas do cliente, ajudando empresas de artigos plásticos a melhorar a eficiência produtiva, aumentar a consistência das peças e reduzir a dependência de mão de obra.
Resumo: que cada parâmetro de processo cumpra sua função
A temperatura do fundido, a temperatura do molde, a pressão de injeção, a velocidade de injeção, a pressão de manutenção, o tempo de manutenção, o tempo de resfriamento, a contrapressão, a velocidade do parafuso e a almofada compõem conjuntamente o importante sistema de parâmetros do processo de injeção. Somente compreendendo a função de cada parâmetro e suas inter-relações, e realizando ajustes científicos em combinação com as condições do material, do molde e do equipamento, é possível alcançar um equilíbrio razoável entre a qualidade da peça, a eficiência produtiva e o custo de fabricação.
Entenda a lógica de temperatura, fluxo, pressão e resfriamento por trás dos parâmetros para tornar a produção por injeção mais estável e eficiente.
Mais Notícias
- < Anterior : [Perspetivas]Como Escolher um Fabricante de IML:
- Nenhum : Próximo >

- Código de Ações
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
- Chat
- Topo