عملية قولبة الحقن ثنائية اللون

الكاتب / المؤلف:SWITEK
|
وقت الافراج:2026.08.25
|
المشاهدات:802

180.gif


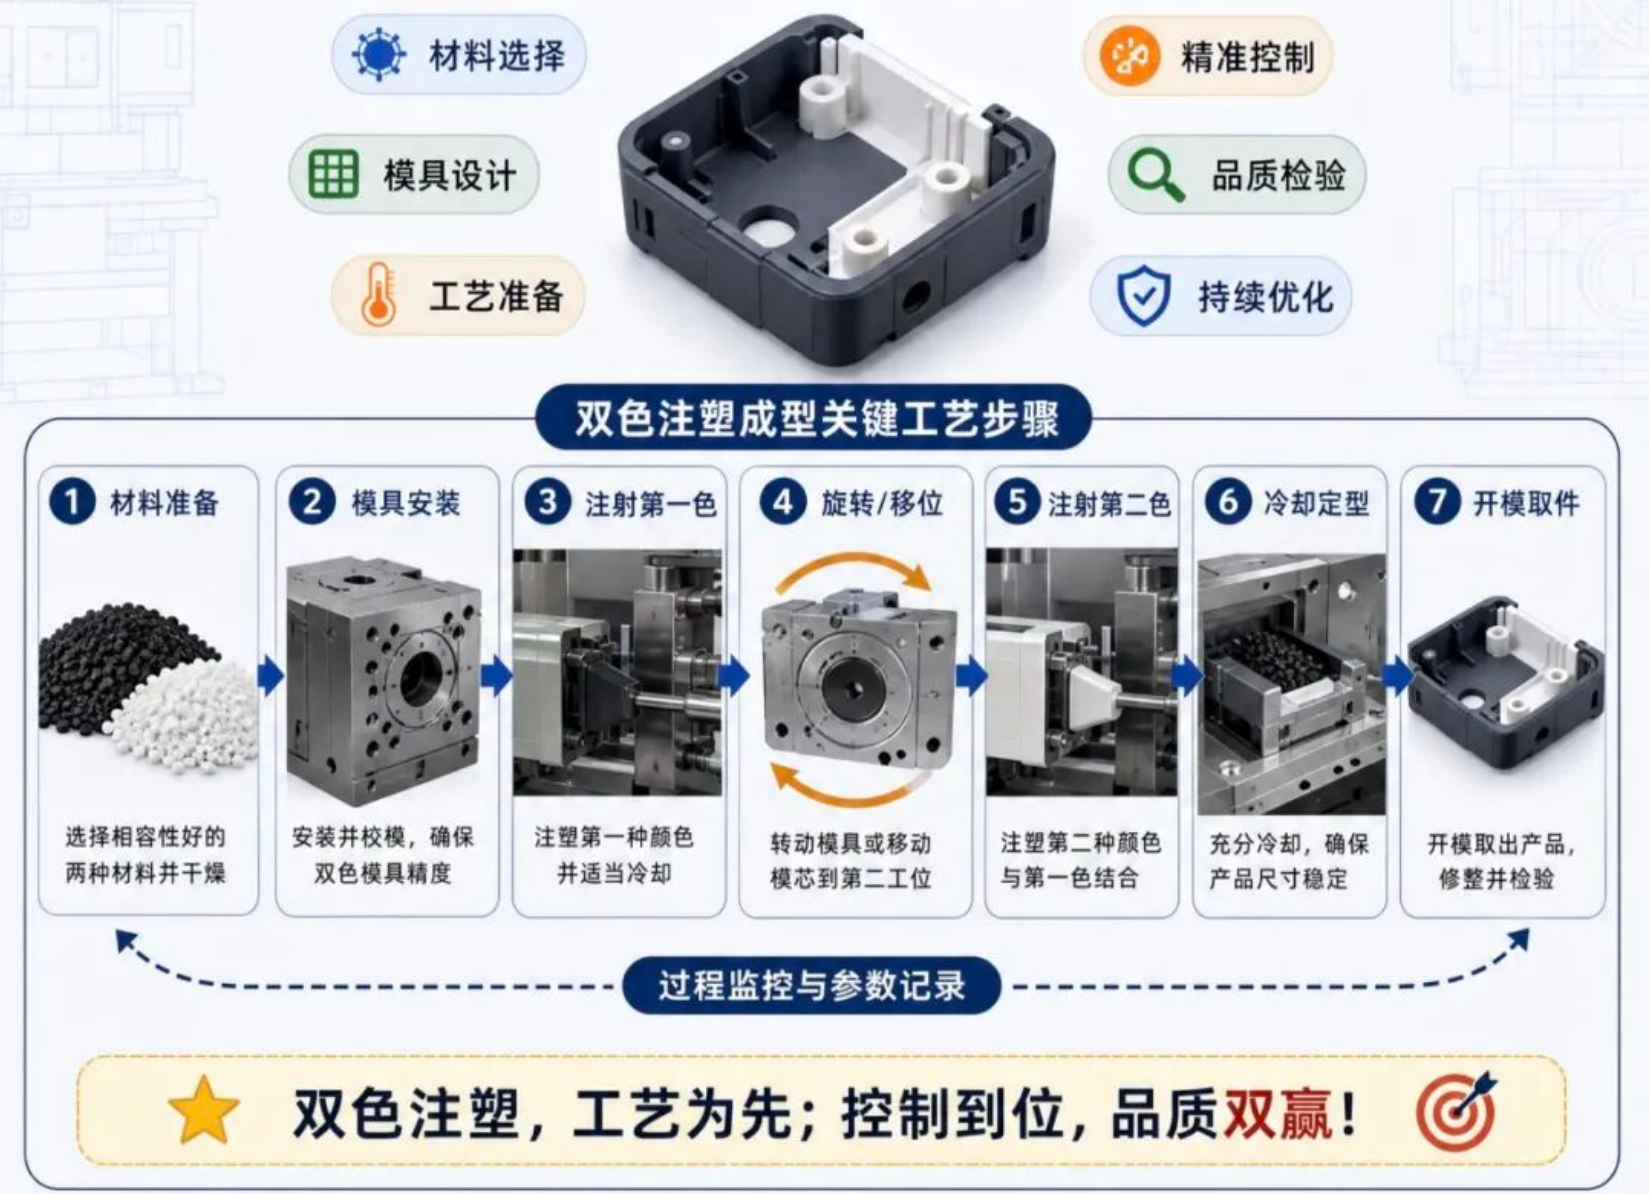
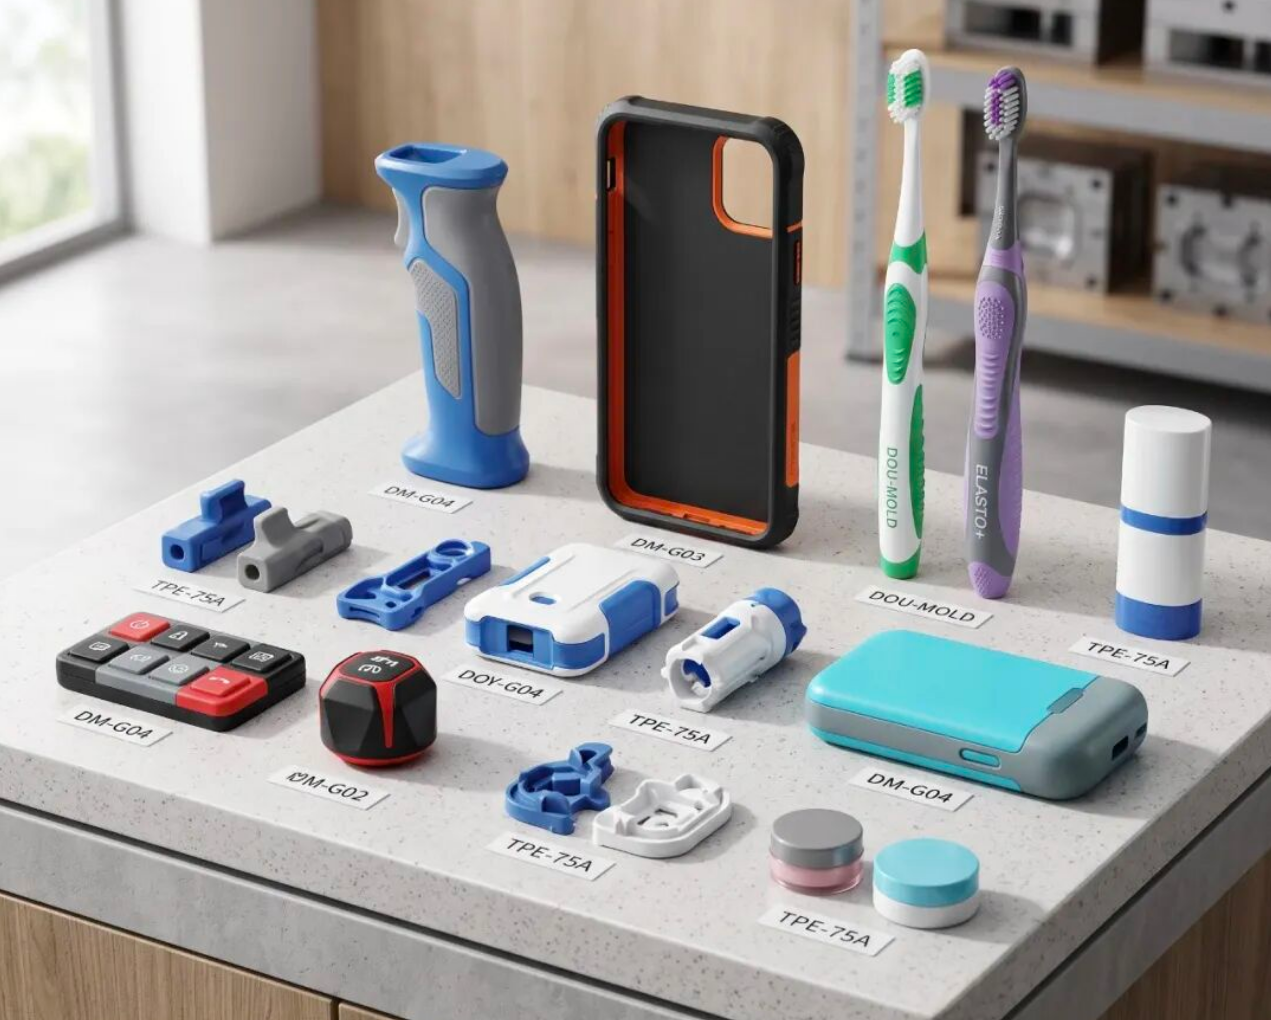
تنتمي قولبة الحقن ثنائية اللون أيضًا إلى الفئة الواسعة لقولبة الحقن متعددة المكونات، ويشار إليها عادةً في العديد من الصناعات باسم قولبة الحقن المكدسة. منطق العملية هو: قولبة ركيزة صلبة صلبة بالحقن أولاً، ثم وضع مادة مرنة على الطبقة السطحية للركيزة — والأكثر شيوعًا هو مطاط البولي يوريثان المرن. تتم مادتان بلاستيكيتان مختلفتان / بلونان مختلفان الارتباط والاندماج الدائم داخل القالب.

لا يقدم المنتج النهائي تأثيرًا ثنائي اللون في المظهر فحسب، بل تمتلك هياكله الداخلية والخارجية أيضًا خصائص ميكانيكية متباينة. تضمن الركيزة الصلبة القوة الهيكلية الكلية، بينما توفر الطبقة الناعمة الخارجية خصائص مضادة للانزلاق، وماصة للصدمات، ومقاومة للاصطدام. يتم دمج المادتين بقوة في كيان واحد، مما يلغي الحاجة إلى الربط بالغراء والتجميع بعد الإنتاج.
رسم توضيحي لقولبة الحقن ثنائية اللون
01

قولبة الحقن ثنائية اللون ≠ قولبة التراكب الثانوية اللاحقة

تعني قولبة التراكب الثانوية صنع الجزء الصلب بشكل منفصل أولاً، ثم وضعه يدويًا في قالب آخر لحقن المادة الناعمة، وتعتمد على الالتفاف المادي والتحديد للتثبيت — مع وجود فجوات كبيرة وميل للانفصال.

تستخدم قولبة الحقن ثنائية اللون قولبة طاولة دوارة في نفس القالب طوال العملية، حيث تندمج واجهة المادتين في كيان واحد بفجوات صغيرة للغاية. إن استقرارها الهيكلي لا يضاهيه عملية قولبة التراكب.

أولاً: الطلقة الأولى: الركيزة الصلبة

بعد إغلاق الماكينة للقالب، يقوم البرميل الأيسر أولاً بحقن المادة الرئيسية في المجموعة الأولى من التجاويف، لإنشاء قاعدة المطاط الصلب للمنتج — أي الركيزة نصف المصنعة. تعمل المحطتان اليمنى واليسرى في نفس الوقت: بينما يقوم الجانب الأيسر بحقن الركيزة الأولى، تقوم المحطة اليمنى في نفس الوقت بحقن مادة الطبقة الخارجية على المنتج نصف المصنع من الجولة السابقة. يقوم البرميلان بتفريغ المادة في نفس الوقت، لذلك يجب أن تكون ماكينة قولبة الحقن مزودة بفوهتين مستقلتين — واحدة لمادة الركيزة والأخرى لمادة الغطاء الخارجي.

ثانياً: فتح القالب والدوران بزاوية 180 درجة

بعد تبريد الركيزة وتصلبها، يتم فتح القالب. تدور مجموعة كاملة من نوى القالب المتحركة التي تحمل المنتجات نصف المصنعة نصف دورة مع طاولة الدوران الخاصة بماكينة قولبة الحقن. ينتقل المنتج نصف المصنع من المطاط الصلب الذي تم تصنيعه للتو على الجانب الأيسر إلى المحطة الثابتة الثانية اليمنى؛ وفي نفس الوقت، يدور النواة الفارغة على الجانب الآخر إلى اليسار، وتكون جاهزة لحقن الركيزة الجديدة التالية.

ثالثاً: الطلقة الثانية: حقن الغطاء

بعد دوران الطاولة الدوارة إلى الموضع الصحيح، يتم إغلاق القالب مرة أخرى. تقوم الفوهة الثانية بطرد المادة الخام ذات اللون الثاني / المطاط الناعم، وتلتف حول الخارج من الركيزة الصلبة لتكوين الطبقة السطحية. أثناء هذه العملية، يستمر الجانب الأيسر في حقن ركائز جديدة بينما يقوم الجانب الأيمن بتغطية المنتجات النهائية — تعمل كلتا العمليتين بشكل متوازي دون وقت انتظار خامل.

رابعاً: الإخراج النهائي وطرد الجزء

يتم فتح القالب مرة أخرى، ويبقى المنتج النهائي الذي أكمل طلقتين حقنيتين على القالب المتحرك. تقوم دبابيس الإخراج بدفع الجزء ثنائي اللون الكامل مباشرة للخروج.

02

المبدأ الأساسي لعمل قولبة الحقن ثنائية اللون

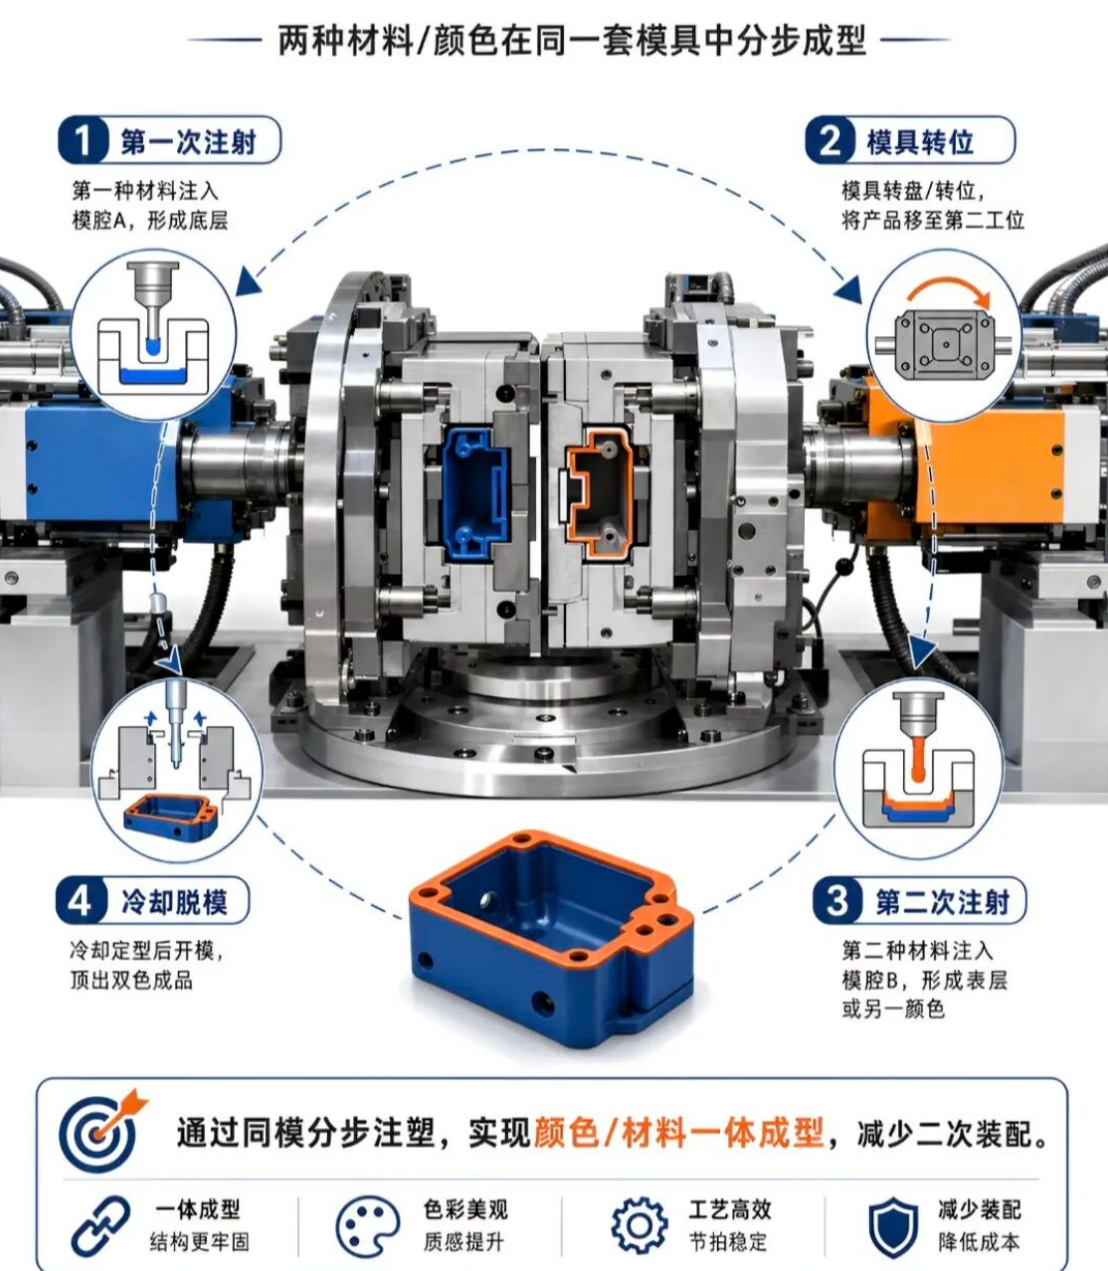
تعمل عملية قولبة الحقن ثنائية اللون / ثنائية المادة عن طريق حقن المادة الأولى خطوة بخطوة في التجويف أ لتكوين الطبقة الأساسية في نفس القالب، ثم دوران طاولة القالب الدوارة إلى المحطة الثانية، ثم حقن المادة الثانية لتكوين الطبقة السطحية، وأخيراً التبريد وفتح القالب وطرد المنتج النهائي. تتمثل ميزتها الأساسية في تحقيق القولبة المتكاملة للون والمادة، مما يقلل بشكل كبير من التجميع الثانوي، ويحسن المتانة الهيكلية، وكفاءة الإنتاج، وجودة المظهر، مع خفض تكاليف الإنتاج بشكل فعال.

رسم المبدأ التشغيلي 1        رسم المبدأ التشغيلي 2
03

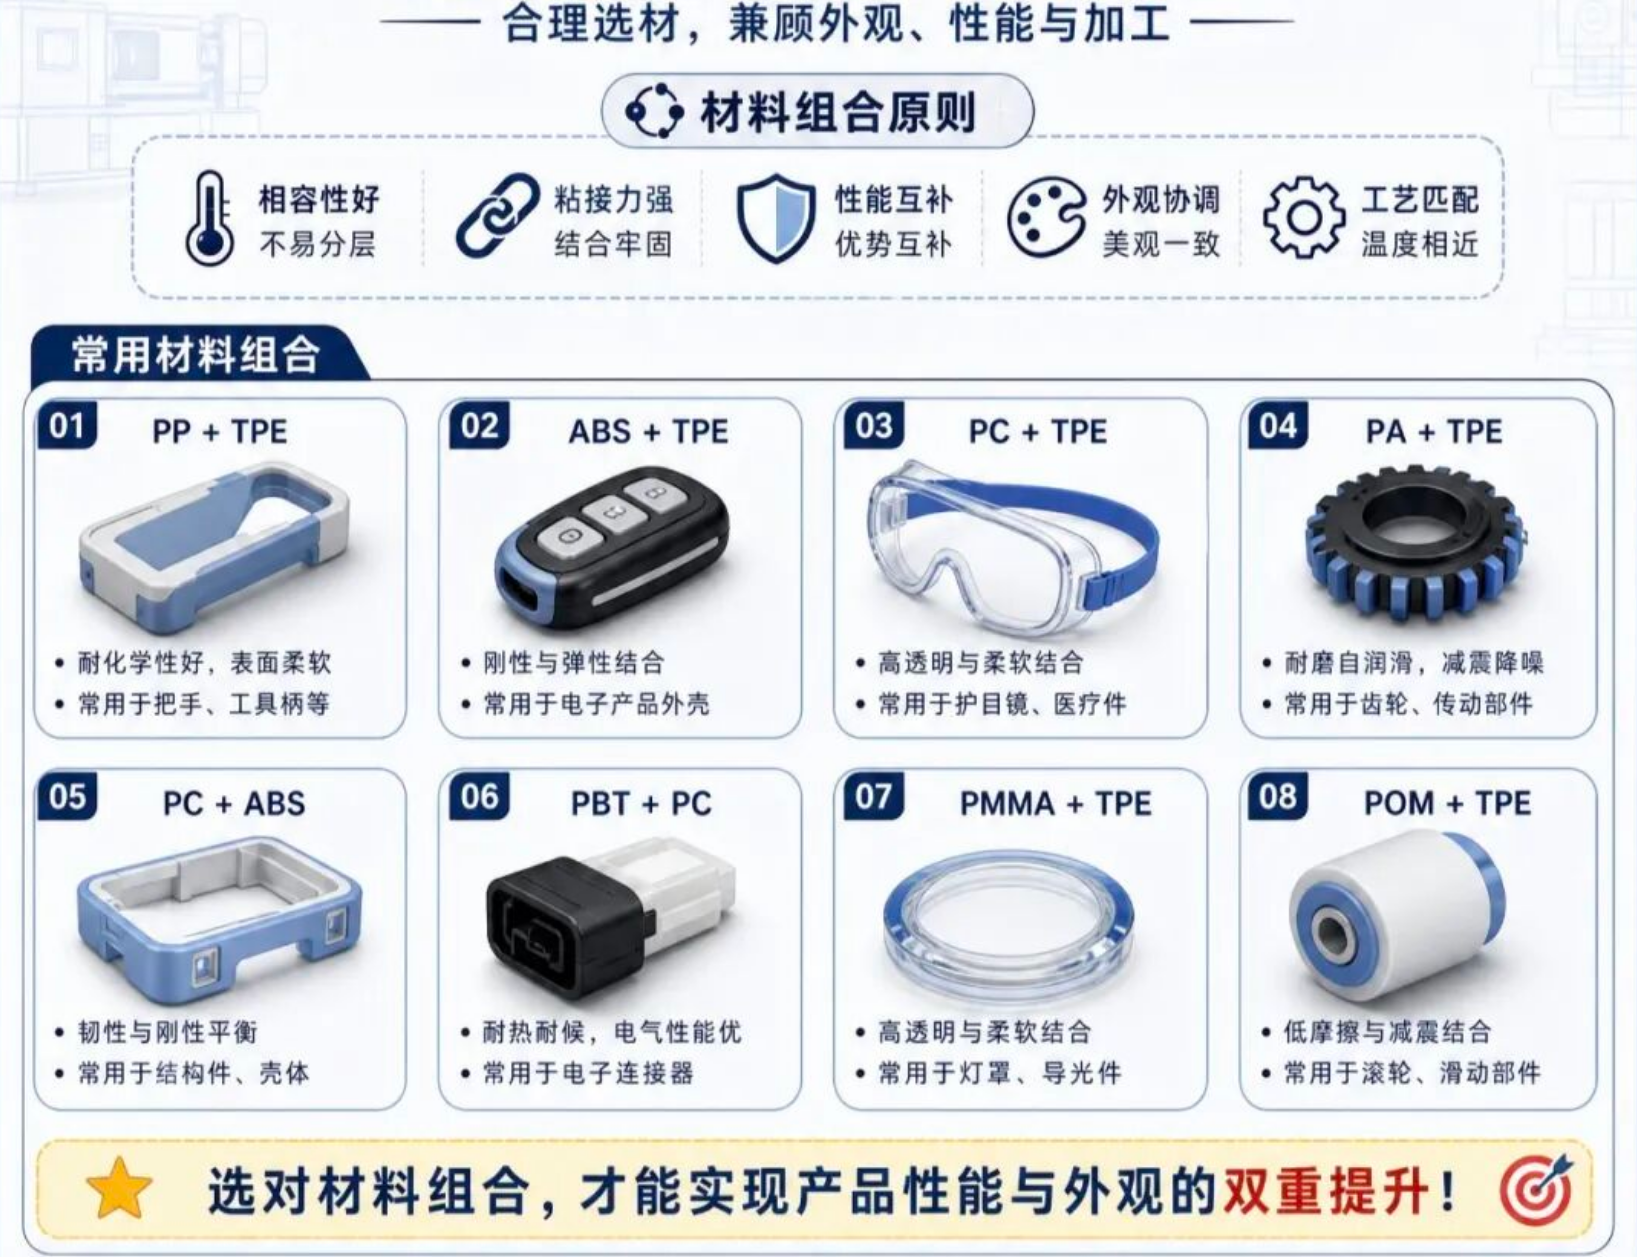
تركيبات المواد الشائعة لقولبة الحقن ثنائية اللون

اختر ركيزة ومواد الغطاء ذات التوافق الجيد:

جدول تركيبات المواد الشائعة لقولبة الحقن ثنائية اللون
04

العيوب الشائعة في قولبة الحقن ثنائية اللون

تم إعادة تنظيم ودمج العيوب الخمسة عشر المذكورة أعلاه لقولبة الحقن ثنائية اللون في شرحات فقاعية عبر ثلاثة أبعاد أساسية: المظهر والقولبة، والهيكل والإخراج، والعيوب الخاصة بعملية ثنائية اللون:

أولاً: عيوب المظهر (إنهاء السطح، اللون، والعيوب السطحية)

العلامات السطحية وتغير اللون (بقع سوداء، خطوط فضية، علامات التدفق، الاحتراق): تنشأ بشكل أساسي من تلوث المواد الخام، أو الرطوبة المتبقية، أو التحلل نتيجة ارتفاع درجة الحرارة. تميل المواد الخام الممزوجة بالشوائب أو البقاء لفترات طويلة عند درجة حرارة عالية داخل البرميل إلى تكوين بقع سوداء؛ والرطوبة غير المجففة والمواد المتطايرة في المواد الخام أو الهواء المحبوس في التدفق تنتج بسهولة خطوط فضية؛ وانخفاض سرعة تدفق الذوبان أو انخفاض درجة حرارة القالب بشكل مفرط يسبب علامات تدفق؛ بينما ضعف التهوية، أو سرعة الحقن السريعة للغاية، أو ارتفاع درجة حرارة المادة بشكل مفرط يتسبب في ضغط الغاز واحتراقه موضعيًا. يمكن لتحكم في ترشيح الغبار، وتجفيف المواد الخام بالكامل، وتحسين درجة حرارة القالب والتهوية، وخفض درجة حرارة المادة والسرعة بشكل مناسب تحسين هذه المشاكل بشكل فعال.

عدم تجانس لون المظهر (فرق اللون، تسرب الضوء): تحدث فروق اللون في الغالب بسبب دفعات المواد الخام المختلفة، وعدم تجانس تشتت معجون الألوان، وتذبذب درجة حرارة المادة، ويجب حلها عن طريق توحيد الدفعات، وتعزيز الخلط، وتثبيت معاملات العملية؛ يحدث تسرب الضوء في الغالب على الأجزاء الناقلة للضوء أو الحاجبة للضوء، ويسببه بشكل أساسي عدم تجانس سمك جدار الغلاف، وعدم تجانس توزيع المواد الناقلة للضوء، أو فجوات التركيب ثنائية اللون الزائدة، ويتطلب تحسين تصميم سمك الجدار وتحسين دقة القالب لتعزيز الإغلاق.

ثانياً: العيوب الهيكلية والفيزيائية (الأبعاد، الملء، والإخراج)

عيوب أبعاد الملء والقولبة (الزوائد الحادة، عدم اكتمال الملء، خطوط اللحام): قوة شد القالب غير الكافية، أو ضغط الاحتفاظ المرتفع بشكل مفرط، أو أسطح الشد البالية تسبب تدفق المطاط وتكوين الزوائد الحادة (يتطلب زيادة قوة الشد وإصلاح سطح الفصل)؛ وعلى العكس، حجم أو ضغط الحقن غير الكافي، أو مجاري التدفق صغيرة الحجم، يؤدي إلى عدم اكتمال الملء (يتطلب زيادة حجم وضغط الحقن). عندما تكون درجة الحرارة عند التقاء تيارين من الذوبان منخفضة، والملء بطيء، أو التهوية ضعيفة، ستظهر خطوط لحام واضحة، ويجب القضاء عليها عن طريق زيادة درجة حرارة المادة والقالب، ورفع سرعة الحقن، وتعزيز التهوية.

تلف الإخراج والإجهاد الداخلي (علامات دبابيس الإخراج، التشقق، الحواف البيضاء): علامات دبابيس الإخراج تنتج بشكل أساسي عن قوة الإخراج الزائدة، وزاوية السحب غير الكافية، أو جدران القالب الخشنة، وتتطلب تلميع أسطح القالب، وزيادة زوايا السحب، وخفض سرعة الإخراج؛ التشقق ينشأ من ضعف متانة المادة أو ضغط الحقن الزائد مما يؤدي إلى تركيز الإجهاد الداخلي، ويجب اختيار مواد عالية المتانة وتحسين ضغط الاحتفاظ والتبريد؛ تظهر الحواف البيضاء عادة عند فيضان حافة القولبة التراكبية أو ضعف شد القالب، وتتطلب فحص تآكل القالب، وضبط أبعاد التركيب، وخفض ضغط الاحتفاظ.

ثالثاً: العيوب الخاصة بعملية ثنائية اللون / متعددة المواد (الترابط والتوافق)

ضعف الارتباط بين المادتين (الانفصال، نزيف اللون): الانفصال عادة ينتج عن ضعف التوافق بين المادتين، وانخفاض درجة حرارة الذوبان، أو قص الضغط الخلفي غير الكافي، مما يجعل الواجهة غير قادرة على الارتباط بقوة — يجب التأكد من مطابقة المواد وزيادة درجة حرارة الذوبان والضغط الخلفي؛ نزيف اللون ينتج عن فرق اللزوجة الزائد بين المادتين أو سرعة الحقن السريعة للغاية مما يؤدي إلى عدم استقرار مقدمة التدفق، وهذا بدوره يعطل خط الحدود — تحتاج إلى إعادة ضبط نسب المواد وتحسين سرعة الحقن ودرجة حرارة المادة لضمان انتقال سلس عند الواجهة.


مصدر المقال: مذكرة قولبة الحقن

إخلاء المسؤولية: المحتوى والصور الواردة هنا مستمدة من قنوات عامة مثل الإنترنت وحسابات ويشات الرسمية. نحن نتبنى موقفًا محايدًا تجاه الآراء الواردة في هذا المقال، وهو للمرجع والتبادل فقط. حقوق النشر للمقالات المعاد نشرها تعود للمؤلفين والمؤسسات الأصلية. في حالة وجود أي انتهاك لحقوق النشر، يرجى الاتصال بنا للإزالة.


إعجاب
تعليق
مشاركة
×
Contact Us
Contact QR Code
Scan WhatsApp QR to Contact Us
    • رمز المخزون
      838363
    • +86 186 6517 1961

      +86 186 6687 8722

معلومات عنا
المنتجات والحلول
الدعم
الأخبار
اتصل بنا
رمز المخزون
838363

الاتصال بالخط الساخن

+86 186 6517 1961
دردشة
الأعلى