

ست مراحل لقولبة الحقن في 7 رسوم توضيحية

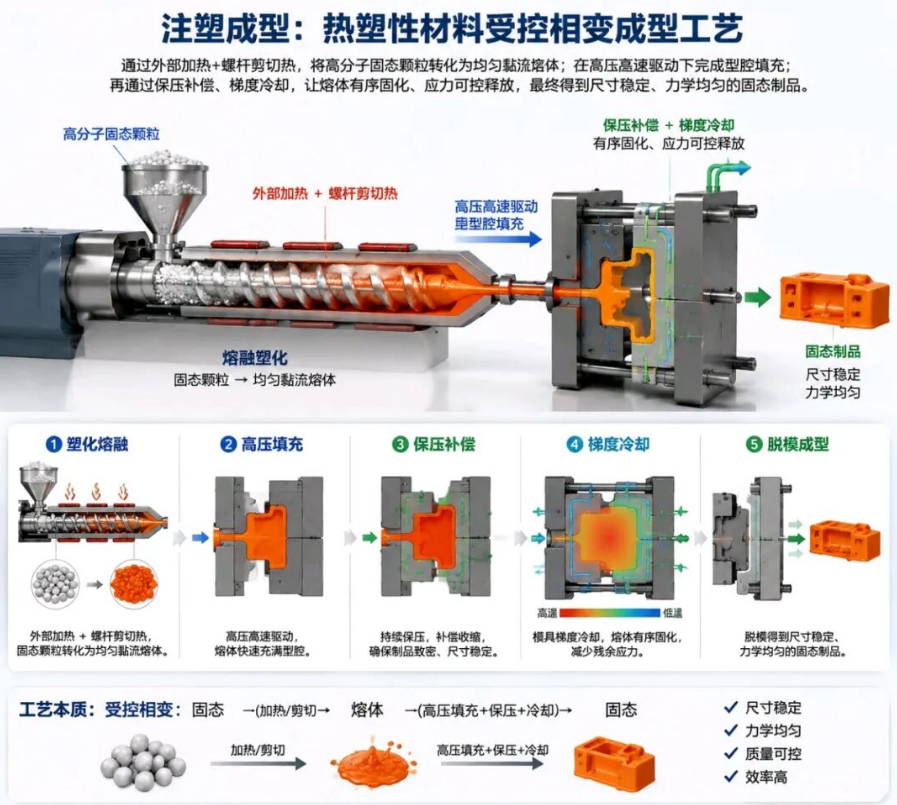
أولاً: قولبة الحقن: عملية انتقال طور مضبوط للمواد اللدائنية الحرارية
تعد قولبة الحقن في الأساس عملية انتقال طور مضبوط «صلب – ذوبان – صلب» للمواد اللدائنية الحرارية. يغطي سير العمل الكامل خمس خطوات أساسية: اللدنة والذوبان، والملء بالضغط العالي، وتعويض ضغط الاحتفاظ، والتبريد التدريجي، والإخراج من القالب. من خلال التسخين الخارجي وقص المسمار، تتحول حبيبات البوليمر إلى ذوبان متجانس، ثم يتم دفعه بضغط وسرعة عاليين لملء القالب، يتبع ذلك ضغط الاحتفاظ لتعويض الانكماش والتبريد التدريجي، لإنتاج في النهاية منتجات صلبة عالية الجودة ذات أبعاد مستقرة، وخصائص ميكانيكية موحدة، وجودة قابلة للتحكم.
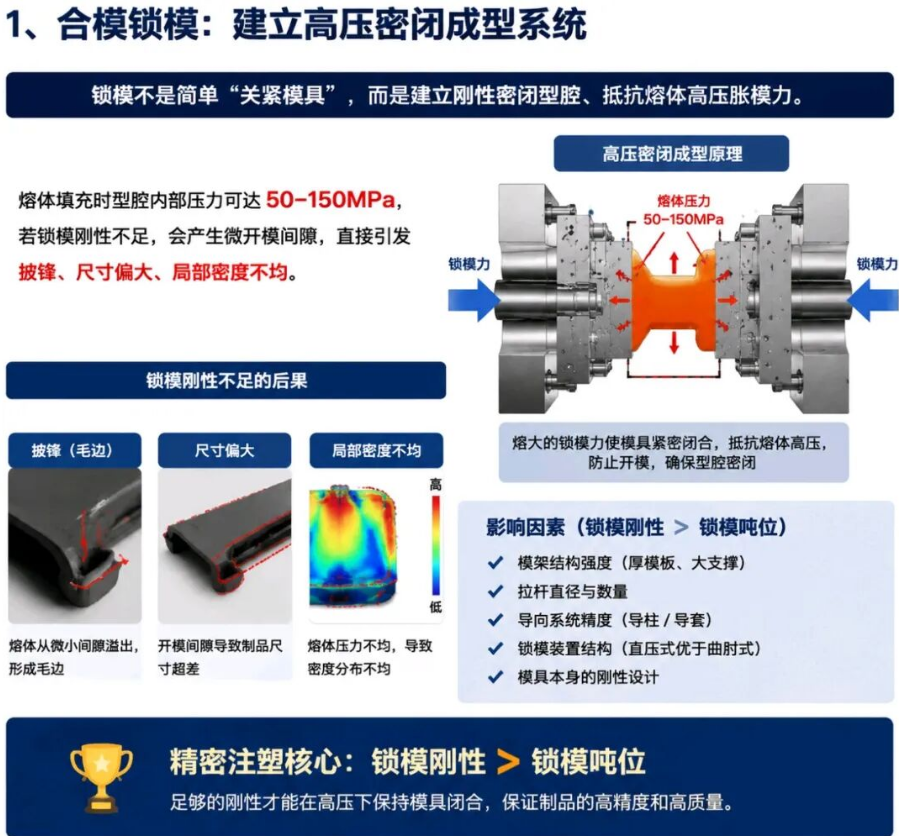
ثانياً: إغلاق القالب والشد: بناء نظام قولبة مغلق عالي الضغط
إن عملية شد القالب ليست مجرد «إغلاق القالب بإحكام»، بل هي إنشاء نظام تجويف مغلق صلب قادر على مقاومة قوة تمدد القالب الناتجة عن ضغط الذوبان المرتفع 50–150 ميجا باسكال. يكمن جوهر قولبة الحقن الدقيقة في أن «صلابة الشد» تفوق «حمولة الشد بالطن»؛ فإذا أدى عدم كفاية الصلابة إلى وجود فجوة ميكروسكوبية عند فتح القالب، فسيؤدي ذلك إلى تدفق الذوبان الزائد وتكوين الزوائد الحادة، وزيادة أبعاد المنتج، وعدم تجانس الكثافة الداخلية. لذلك، من الضروري الاعتماد على هيكل قاعدة قالب معزز، وتصميم قضبان الربط، ونظام توجيه عالي الدقة لضمان بقاء القالب مغلقاً تماماً تحت الضغط العالي.
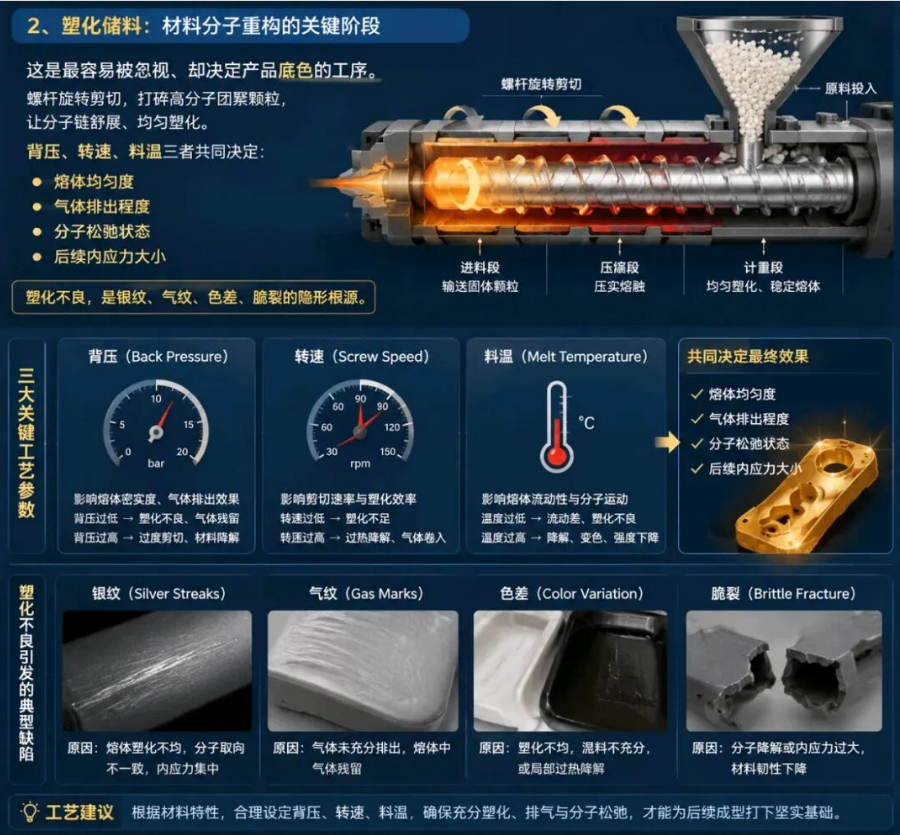
ثالثاً: اللدنة وتخزين المادة: المرحلة الحاسمة لإعادة هيكلة الجزيئات
كعملية رئيسية لإعادة هيكلة جزيئات المادة، تحدد اللدنة وتخزين المادة مباشرة الجودة الأساسية للمنتج. تؤثر ثلاثة معاملات رئيسية — الضغط الخلفي، وسرعة الدوران، ودرجة حرارة المادة — بشكل مشترك على تجانس الذوبان، وفعالية التهوية، وحالة استرخاء الجزيئات. إذا لم يتم التحكم في اللدنة بشكل صحيح، فقد يتسبب بسهولة في عيوب نموذجية مثل الخطوط الفضية (اتجاه جزيئي غير متجانس)، وعلامات الغاز (غاز لم يتم تهويته بالكامل)، والاختلافات اللونية (لدنة غير متجانسة / اختلاف درجة حرارة المادة)، والتشقق الهش (تحلل الجزيئات / إجهاد داخلي زائد). تعد ضبط المعاملات بشكل معقول شرطاً أساسياً لضمان جودة الملء والقولبة اللاحقة.
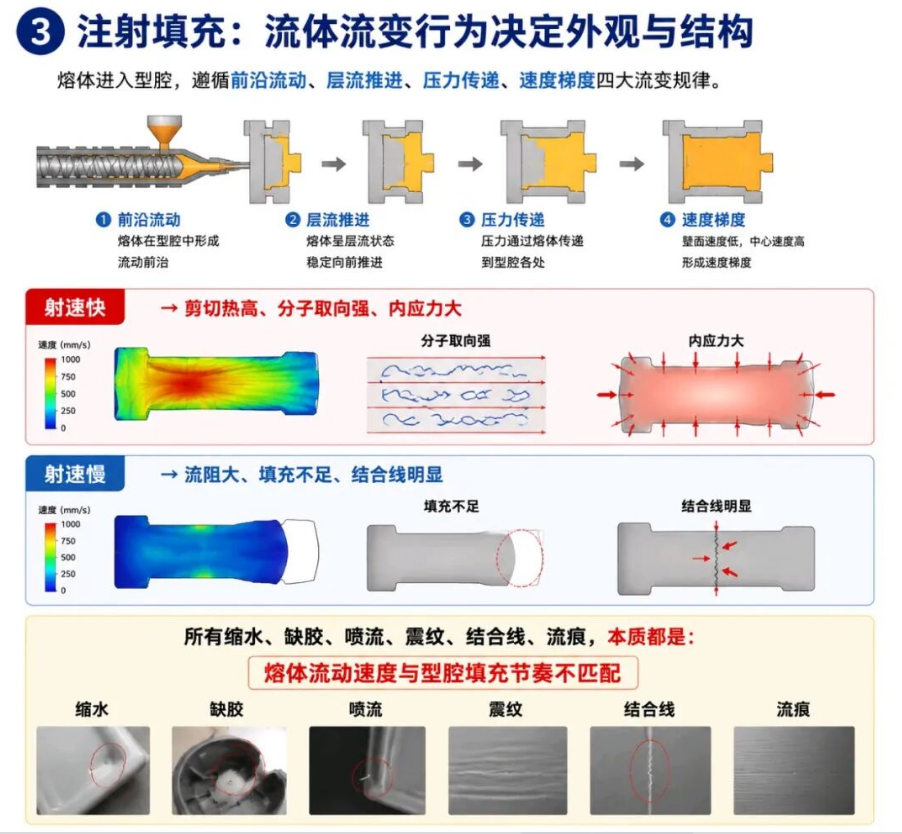
رابعاً: ملء الحقن: السلوك الريولوجي للمائع يحدد المظهر والهيكل
عندما يملأ الذوبان التجويف، فإنه يتبع أربعة قوانين ريولوجية: التدفق النبعي، والتقدم بالتدفق الطبقي، ونقل الضغط، وتدرج السرعة. تؤدي سرعة الحقن السريعة جداً إلى ارتفاع حرارة القص، واتجاه جزيئي قوي، وإجهاد داخلي كبير؛ أما سرعة الحقن البطيئة جداً فمن السهل أن تسبب مقاومة تدفق عالية، وعدم اكتمال الملء، وخطوط لحام واضحة. إن جميع العيوب الشائعة في المظهر والهيكل مثل علامات الغرق، وعدم اكتمال الملء، والتدفق النفاث، وعلامات الاهتزاز، وخطوط اللحام، وعلامات التدفق، ناتجة في الأساس عن عدم التوافق بين سرعة تدفق الذوبان وإيقاع ملء التجويف.
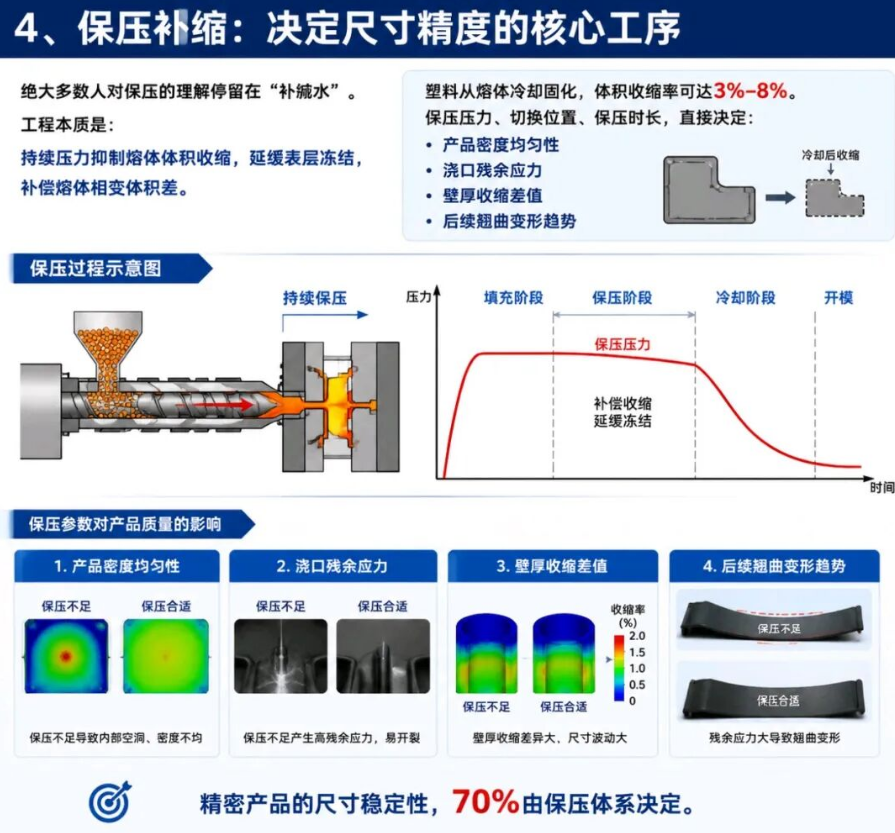
خامساً: ضغط الاحتفاظ وتعويض الانكماش: العملية الأساسية التي تحدد دقة الأبعاد
لعملية ضغط الاحتفاظ دور حاسم في تعويض معدل انكماش التبريد للبلاستيك بنسبة 3%–8%، ويعتمد 70% من استقرار أبعاد المنتجات الدقيقة على نظام ضغط الاحتفاظ. يؤثر ضغط الاحتفاظ، وموضع التبديل، ووقت الاحتفاظ مباشرة على تجانس كثافة المنتج، والإجهاد المتبقي عند بوابة الحقن، وفرق انكماش سمك الجدار، واتجاهات التشوه الالتوائي اللاحق؛ ويمكن لضغط الاحتفاظ المناسب أن يكبح الفراغات الداخلية بشكل فعال، ويقلل الإجهاد المتبقي، ويقلل تذبذب الأبعاد إلى الحد الأدنى، ويضمن بقاء المنتج على شكله الكامل.
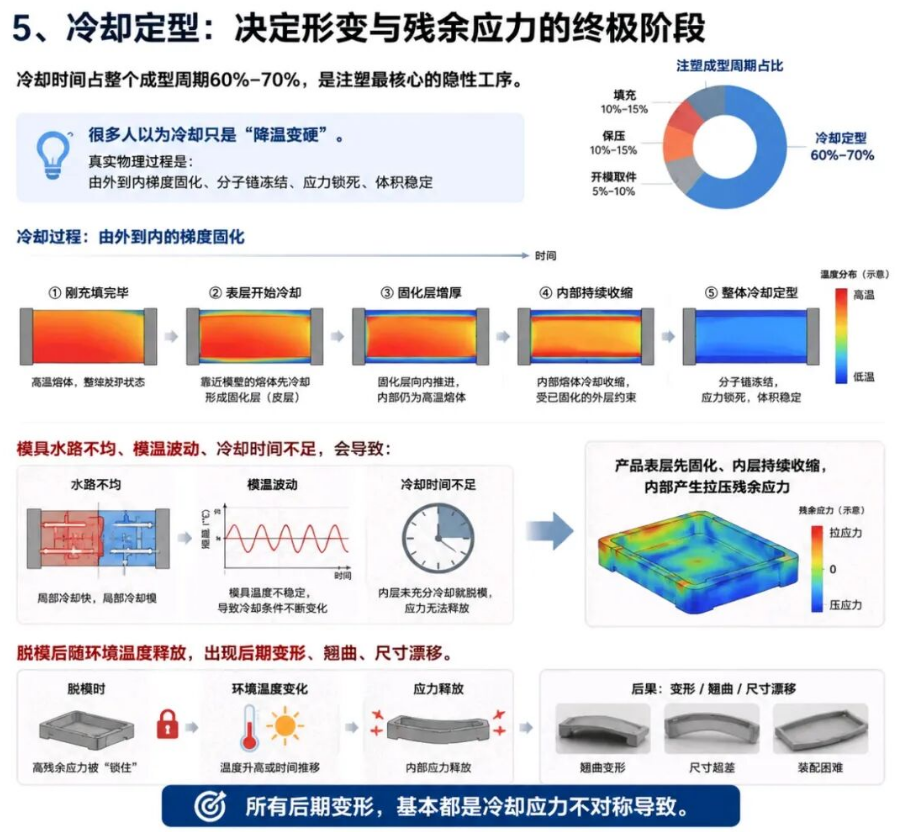
سادساً: التبريد والتصلب: المرحلة النهائية التي تحكم التشوه والإجهاد المتبقي
يمثل التبريد والتصلب 60%–70% من دورة القولبة الكاملة، وتتمثل عمليته الفيزيائية في التصلب التدريجي من الخارج إلى الداخل، وتجميد السلاسل الجزيئية، وتثبيت الإجهاد. في حالة حدوث قنوات مياه غير متجانسة، أو تذبذب في درجة حرارة القالب، أو عدم كفاية وقت التبريد أثناء عملية التبريد، سيتم توليد إجهادات متبقية شد وضغط معقدة في الداخل؛ يتم إطلاق هذه الإجهادات تدريجياً بعد إخراج المنتج من القالب مع تغير درجة حرارة المحيط أو مرور الوقت، وهي السبب الجذري للعيوب التي تظهر بعد القولبة مثل التشوه الالتوائي، وانحراف الأبعاد، وصعوبة التجميع.
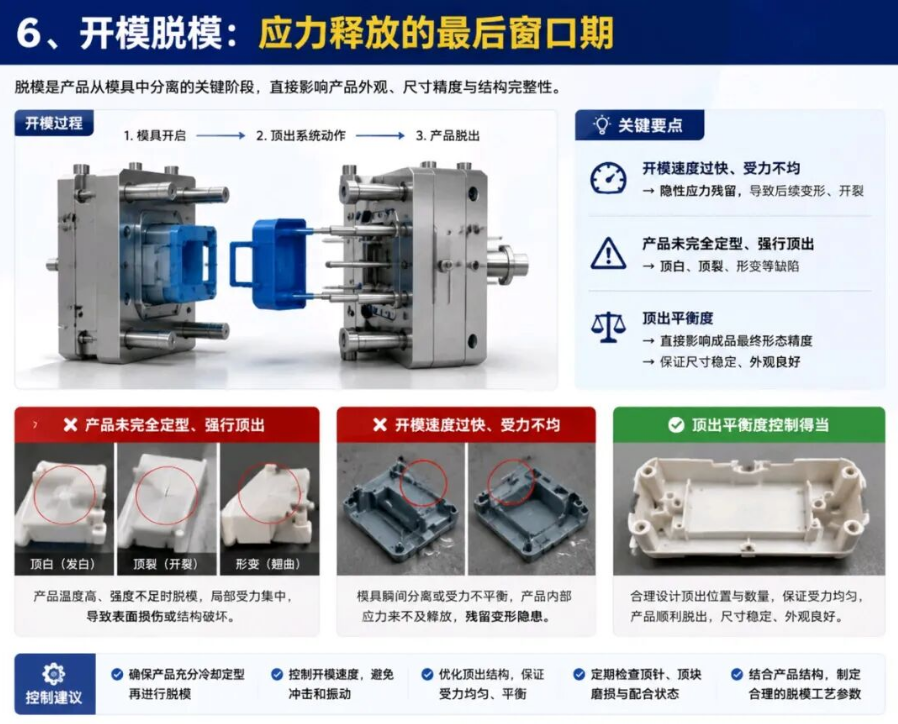
سابعاً: فتح القالب والإخراج: النافذة الأخيرة لإطلاق الإجهاد
فتح القالب وإخراج المنتج هو المرحلة الحاسمة التي ينفصل فيها المنتج عن القالب، ويؤثر مباشرة على المظهر، ودقة الأبعاد، وسلامة الهيكل. إذا تم إخراج المنتج بالقوة قبل اكتمال تصلبه، أو إذا كانت سرعة فتح القالب سريعة جداً والقوة غير متوازنة، فقد يتسبب بسهولة في تلف السطح أو الهيكل مثل علامات دبابيس الإخراج، وتشقق الإخراج، والتشوه الالتوائي. لذلك، من الضروري التحكم في سرعة فتح القالب، وتحسين هيكل وعدد أجهزة الإخراج لضمان توازن القوة، وإخراج المنتج فقط بعد اكتمال تبريده وتصلبه، من أجل ضمان جودة المنتج النهائي.
مصدر المقال: مذكرة قولبة الحقن
إخلاء المسؤولية: المحتوى والصور الواردة هنا مستمدة من قنوات عامة مثل الإنترنت وحسابات ويشات الرسمية. نحن نتبنى موقفًا محايدًا تجاه الآراء الواردة في هذا المقال، وهو للمرجع والتبادل فقط. حقوق النشر للمقالات المعاد نشرها تعود للمؤلفين والمؤسسات الأصلية. في حالة وجود أي انتهاك لحقوق النشر، يرجى الاتصال بنا للإزالة.

- < المادة السابقة : [التقنية]عملية قولبة الحقن ثنائية اللون
- [التقنية]خمسة أسباب لعدم استقرار الأبعاد في ق : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى