

IML مقابل IMD: 8 اختلافات عملية رئيسية في الزخرفة داخل القالب

كل من يعمل في قولبة الحقن أو عمليات مظهر المنتج يعلم أن IML (الوسم داخل القالب) و IMD (الزخرفة داخل القالب) هما العمليتان الأكثر شيوعًا — والأسهل خلطهما — في قولبة الحقن للمظهر الخارجي.
كثير من المبتدئين، وحتى بعض الفنيين المخضرمين، يميلون إلى الخلط بين هاتين العمليتين. قد يبدو كلاهما مثل "الزخرفة داخل القالب والقولبة المتكاملة"، ولكن من هيكل المنتج، وتصميم القالب، واختيار المواد الخام، إلى ضبط المعلمات، وتكاليف الإنتاج، واستقرار الإنتاج الضخم، فإن الاختلاف بينهما شاسع.
بمجرد اختيارك الخاطئ، أو ضبط المعلمات بشكل عشوائي، أو الفشل في تصميم القالب بشكل صحيح، ستواجه مباشرة سلسلة من مشاكل الإنتاج: عيوب دفعات الإنتاج، وخدش الفيلم وتقشير الحبر، والتآكل غير الطبيعي للقالب، وارتفاع تكاليف الإنتاج بشكل كبير.
اليوم، لن نتناول نظريات فارغة — سنركز بالكامل على الخبرة العملية في أرضية المصنع، ونحلل بدقة الاختلافات الحقيقية بين IML و IMD من 8 أبعاد أساسية، لمساعدتك على الاختيار بدقة وتجنب كل مخاطر الإنتاج!
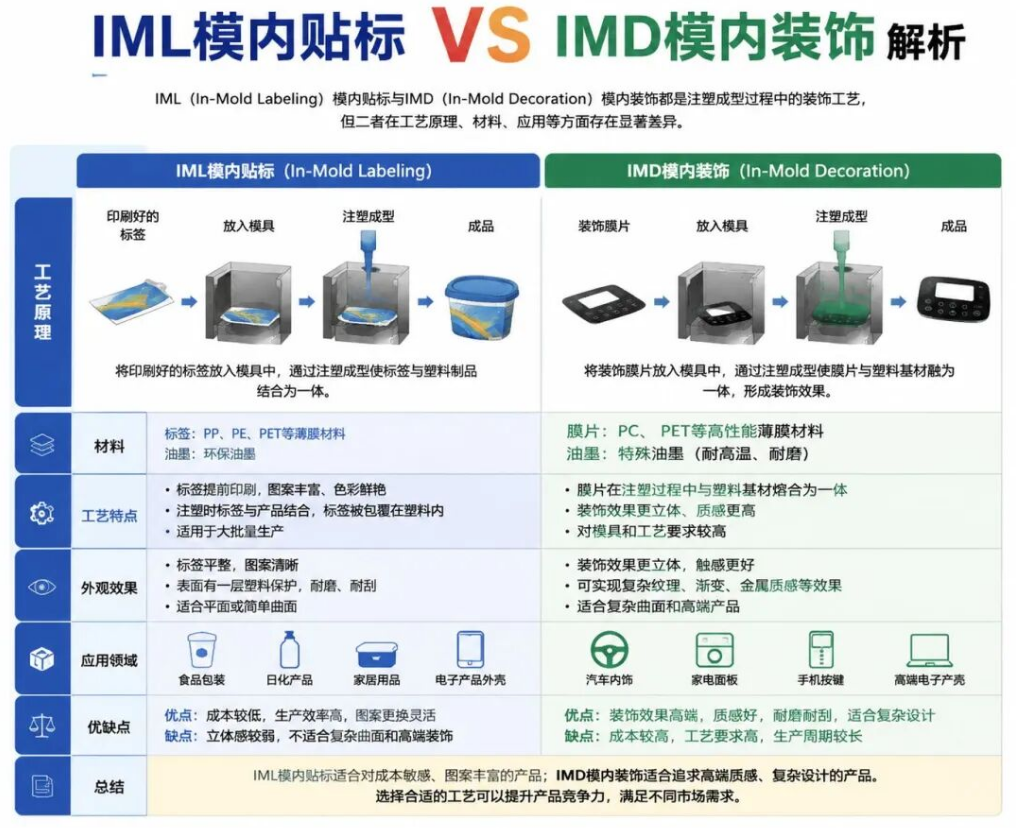
أولاً: افهم المبادئ الأساسية أولاً! تمييز IML و IMD بلمحة واحدة
هذا هو الاختلاف الجوهري بين العمليتين. بمجرد فهمك للمبادئ، تكون قد أتقنت نصف منطق العملية.
IML الوسم داخل القالب: يبقى الفيلم على المنتج ولا ينفصل أبدًا
ببساطة: اصنع الفيلم أولاً، ضعه داخل القالب، ثم ادمجه في حقنة واحدة. يتم طباعة النقوش والملمس مسبقًا وتشكيلها مسبقًا في ألواح فيلم ذات شكل ثابت، وتوضع في تجويف القالب يدويًا أو بواسطة روبوت. أثناء الحقن، يندمج البلاستيك المنصهر عالي الحرارة بقوة مع الفيلم.
الميزة الأساسية للمنتج: يظل الفيلم بشكل دائم على سطح المنتج، وتكون طبقة الحبر محكمة الإغلاق بين الفيلم والركيزة البلاستيكية — وهو ما يعادل إضافة غطاء واقي مدمج للمظهر، لذلك لن يتقشر أو يفقد الحبر طوال عمره الافتراضي.
IMD الزخرفة داخل القالب: يتم نقل النقش فقط، ويتم سحب الفيلم الحامل بعيدًا
يمكن فهمها كعملية نقل داخل القالب، ومبدأها مطابق تقريبًا لعرض الفيلم القديم، وهي نموذج إنتاج مستمر لفة إلى لفة أوتوماتيكي بالكامل. تقوم المعدات بتغذية لفة كاملة من فيلم النقل تلقائيًا إلى سطح فصل القالب. تحت حرارة وضغط عاليين أثناء الحقن، يتم نقل طبقة الحبر والزخرفة على الفيلم مباشرة والالتصاق بسطح الجزء البلاستيكي.
الميزة الأساسية للمنتج: بعد القولبة وفتح القالب، يتم تقشير الفيلم الحامل الخارجي تلقائيًا وسحبه، ويبقى فقط طلاء النقش على المنتج النهائي — لا يوجد فيلم كامل.
ثانياً: مقارنة عملية عبر 8 أبعاد أساسية — أتقن كل تفاصيل العملية
البعد الأول: قابلية التكيف مع هيكل المنتج (مفتاح تجنب مخاطر التصميم)
IML الوسم داخل القالب: قابلية تكيف عالية للغاية — الخيار الأول لمنتجات المظهر المعقدة. يمكنه التعامل مع هياكل التجاويف العميقة، والأسطح المنحنية ثلاثية الأبعاد ذات التمدد الكبير، والدرجات الزاوية، والمنتجات غير المنتظمة المغلفة بالكامل. عمق التمدد لا يوجد له حدود صارمة تقريبًا، ويمكن لتشكيل الفيلم المسبق وحده التكيف مع أشكال معقدة متنوعة.
زاوية السحب ≥ 2° لمنع خدش الفيلم أو تآكل النقش أثناء إخراج المنتج؛ يجب أن يتجنب خط الفصل حواف الفيلم للقضاء على ضغط وقرص الفيلم عند إغلاق القالب، ومنع عيوب المظهر في الدفعات.
IMD الزخرفة داخل القالب: هيكل محدود للغاية — مناسب فقط للأسطح المسطحة والأسطح المنحنية الضحلة اللطيفة. التجاويف العميقة، والزوايا الحادة، أو هياكل نسبة التمدد الكبيرة ممنوعة تمامًا، لأنها تسبب بسهولة تشوه تمدد النقش، ونقص الحبر، وتمزق الفيلم.
يجب أن يكون سطح فصل القالب مسطحًا وناعمًا، خاليًا من النتوءات والزوايا الحادة، لضمان نقل فيلم اللفة بثبات دون خدش أو تمزق، وضمان استقرار الإنتاج الضخم المستمر.
البعد الثاني: اختيار المواد الخام (معظم العيوب تنبع من عدم تطابق المواد)
نظام مواد IML:
• الفيلم: PC و PET و PMMA السائد، والأفلام المركبة ذات طبقة طلاء صلب مدمجة، مما يمنح المنتج النهائي سطحًا مقاومًا للخدش والتآكل؛
• الحبر: حبر خاص مقاوم لدرجات الحرارة العالية لقولبة الحقن يجب مطابقته مسبقًا مع كل من الفيلم والركيزة البلاستيكية للقضاء على الانفصال وتقشير الحبر؛
• البلاستيك الركيزة: عادةً ABS و PC/ABS و PP — الشرط الأساسي هو التوافق المؤهل لتجنب انتفاخ الطبقات والانفصال وانفصال الفيلم بعد الحقن.
نظام مواد IMD:
• الفيلم: فيلم نقل لفة متعدد الطبقات خاص يدمج طبقة الطلاء الصلب، وطبقة الحبر، وطبقة اللاصق، وطبقة الإطلاق — ببنية ثابتة؛
• الحبر: حبر نقل خاص عالي الحرارة والضغط يضمن الإطلاق الكامل والالتصاق القوي أثناء النقل، بدون بقايا حبر أو فقدان حبر؛
• البلاستيك الركيزة: بشكل أساسي PC و ABS و PC/ABS — يجب مطابقته لنظام لاصق فيلم النقل لمنع النقل غير المكتمل وسقوط النقش.
البعد الثالث: نقاط أساسية في تصميم القالب (إذا كان القالب خاطئًا، سيفشل الإنتاج الضخم)
تصميم قلب قالب IML: يجب أن يحتوي على هياكل تحديد موضع دقيقة للقضاء على انزياح الفيلم وعدم المحاذاة، وضمان موضع موحد في كل حقنة؛ أجهزة شفط فراغ قياسية لجعل الفيلم يتوافق تمامًا مع التجويف، والقضاء على التجاعيد والانتفاخات والترسب؛ يجب تصميم موضع البوابة وطريقة الحقن بدقة لتجنب الاصطدام المباشر الأمامي بالفيلم، ومنع الذوبان من غسل النقش أو جرف الحبر؛ يجب معالجة سطح الفصل لتجنب الفيلم، بحيث لا يضغط إغلاق القالب أو يتلف حواف الفيلم.
ملاحظة هامة: الفيلم له سماكة ثابتة، وهو ما يغير معدل انكماش البلاستيك والأبعاد. يجب أن تضمن القوالب متعددة التجاويف اتساق تحديد موضع الفيلم تمامًا في جميع التجاويف؛ وإلا سيسبب الانكماش غير المتساوي بين التجاويف تجاوز انحرافات أبعاد المنتج للمعايير وهلاك دفعات الإنتاج.
تصميم قلب قالب IMD: آليات توجيه فيلم اللفة، والشد، والقفل القياسية متكيفة مع المغذيات الأوتوماتيكية بالكامل، والتحكم بدقة في مسافة خطوة تغذية الفيلم؛ يجب أن يفي إغلاق سطح الفصل بالمعايير لمنع تسرب الحقن مع تجنب قطع فيلم اللفة؛ هياكل شفط فراغ مدمجة لضمان استلقاء فيلم اللفة بشكل مسطح على القالب بدون تمدد أو تشوه النقش؛ هياكل تنظيف إضافية لسطح الفصل لإزالة حطام الحبر وشظايا اللاصق فورًا، وتجنب عيوب نقاط الأوساخ؛ يجب أن يكون التجويف بالكامل خاليًا من الحواف والزوايا الحادة، لحماية فيلم اللفة طوال الوقت والتكيف مع الإنتاج المستمر عالي السرعة.
البعد الرابع: معلمات ضبط قولبة الحقن (الخبرة الأساسية للمشغلين المخضرمين)
منطق ضبط IML (مستقر، لطيف، موحد): العملية الكاملة: وضع الفيلم → إغلاق القالب → الحقن → التبريد → فتح القالب وإخراج المنتج. يجب أن تكون سرعة وضغط الحقن معتدلين ولطيفين — يُمنع منعًا باتًا الاصطدام المباشر عالي السرعة والضغط العالي لمنع إمالة الفيلم أو إتلاف النقش؛ يجب أن يكون ضغط الإمساك ووقت الإمساك مستقرين ومتوازنين لحل انحراف البلاستيك، وتجعد طبقة الفيلم، وسوء الالتصاق؛ تبريد وتثبيت كافٍ للقضاء على الإجهاد الداخلي للمنتج وتثبيت دقة الأبعاد وجودة المظهر.
منطق ضبط IMD (دقيق، مستقر، متزامن): العملية الكاملة: تغذية الفيلم تلقائيًا → التصاق الفيلم بالفراغ → إغلاق القالب والنقل → قولبة الحقن → فتح القالب وتقشير الفيلم. يجب أن تتطابق الحرارة والضغط بدقة مع معلمات فيلم النقل لضمان نقل الحبر الكامل بدون عيوب أو تعرض الركيزة؛ يجب التحكم بدقة في سرعة الحقن: السرعة الزائدة تؤدي إلى ضبابية النقش؛ والسرعة البطيئة جدًا تسبب علامات الكتلة الباردة والنقل غير المتساوي؛ يجب أن تكون عمليات فتح القالب وتقشير الفيلم متزامنة لتجنب الالتصاق بالقالب أو تمزق طبقة الزخرفة السطحية؛ يجب أن تكون دورة القولبة ثابتة، مع التحكم الدقيق في مسافة خطوة تغذية الفيلم، لضمان موضع نقوش موحد لكل حقنة وكل تجويف.
البعد الخامس: التحكم في الإنتاج الضخم (كفاءة الإنتاج بالدفعات تختلف بشكل كبير)
خصائص إنتاج IML (متكيف بمرونة مع الدفعات الصغيرة والمتوسطة): عملية الإنتاج: طباعة الفيلم → التشكيل المسبق بالضغط الحراري → القص → الحقن داخل القالب. يدعم كل من وضع التحميل اليدوي والتحميل الآلي بالروبوت، مع تبديل مريح والتكيف مع الطلبات متعددة الفئات والدفعات الصغيرة. جوهر التحكم: تحديد موضع الفيلم بدقة، لا تجاعيد، ولا غسل للحبر، والربط السلس بين جميع العمليات — ثم يظل معدل الإنتاجية مستقرًا.
خصائص إنتاج IMD (متكيف حصريًا للإنتاج الضخم الكبير): إنتاج لفة إلى لفة أوتوماتيكي بالكامل طوال العملية، بعملية بسيطة: طباعة فيلم اللفة → حقن بتغذية فيلم أوتوماتيكية → تقشير فيلم أوتوماتيكي. لا يحتاج إلى تحميل يدوي، والأتمتة في أقصى حد، وكفاءة الإنتاج عالية للغاية — لكنه غير مناسب للتبديل المتكرر أو الإنتاج بالدفعات الصغيرة. جوهر التحكم: تغذية فيلم مستقرة، نقل كامل، تقشير نظيف، ومعدات مستقرة مع أقل وقت توقف — ثم يتم تحقيق الإنتاج العالي والإنتاجية المرتفعة.
البعد السادس: تحليل تكلفة الإنتاج (مفتاح توفير المال من خلال الاختيار)
تكلفة IML (عتبة دخول منخفضة، إنتاج دفعات مرن): عتبة تعديل المعدات منخفضة — لا يلزم مغذي مخصص باهظ الثمن، ويمكن تعديل آلات قولبة الحقن العادية للإنتاج، ويمكن بدء الإنتاج بالدفعات الصغيرة، والاستثمار المسبق قابل للتحكم. بالنسبة للإنتاج الضخم لمنتج واحد، تستمر تكلفة الفيلم في الانخفاض بالتوزيع، ويعتمد معدل الإنتاجية بالكامل على التحكم في العملية وتوحيد العمليات.
تكلفة IMD (استثمار مسبق مرتفع، أكثر اقتصادًا في الإنتاج الضخم): استثمار مسبق كبير — يتطلب قوالب مخصصة بالإضافة إلى معدات تغذية فيلم أوتوماتيكية بالكامل. الإنتاج بالدفعات الصغيرة له فعالية تكلفة منخفضة للغاية ولا يستحق الخسارة. ومع ذلك، مزايا الإنتاج الضخم واسع النطاق واضحة: أتمتة كاملة، وتكاليف عمالة منخفضة للغاية، وإنتاج مستقر، ومعدل عيوب منخفض، والتكلفة الشاملة لكل وحدة تفوق IML بفارق كبير.
البعد السابع: أداء المنتج وموثوقيته
يجب أن تخضع منتجات كلا العمليتين النهائيتين لمجموعة كاملة من اختبارات الموثوقية: اختبار الالتصاق بالقطع المتقاطع، والدورات الحرارية، ومقاومة الرطوبة، ومقاومة شيخوخة الأشعة فوق البنفسجية، ومقاومة تآكل الكحول والمواد الكيميائية، ومقاومة التآكل بشريط ورق RCA، واختبار صلابة القلم الرصاص، وغيرها.
أداء IML: الحبر مغلف بطبقتين (بلاستيك + فيلم واقي)، مما يعزله عن الهواء والاحتكاك والتآكل. مقاومة العوامل الجوية، ومقاومة التآكل، وعمر الخدمة تفوق IMD بكثير، مما يجعله مناسبًا للمنتجات طويلة الاستخدام.
أداء IMD: طلاء الحبر مكشوف مباشرة على سطح المنتج. كل مقاومة للتآكل والخدش والشيخوخة تعتمد بالكامل على جودة الطلاء السطحي، مما يجعله أكثر عرضة للتآكل وفقدان الطلاء مع الاستخدام طويل الأمد.
البعد الثامن: تأثير المظهر وتنفيذ الوظائف
المظهر والوظيفة لـ IML: شمولية عملية عالية للغاية — يمكنه إعادة إنتاج ملامح خشبية، وجلدية، ومعدن مصقول، وماتي مصقول، ولمسة ناعمة، وملمسات متنوعة أخرى، مع دعم تأثيرات الإضاءة الخلفية وتصميم الأيقونات المخفية. الفيلم السطحي له خصائص وقاية مدمجة، ومقاوم للخدش ودائم، ومتانة المنتج في أقصى حد.
المظهر والوظيفة لـ IMD: دقة طباعة أعلى ونعومة نقوش فائقة، مع تأثيرات تدرج، ومرآة، وملمس دقيق فائق متفوق. يركز على الزخرفة المسطحة الفاخرة، ومتكيف مع أجزاء المظهر الوظيفية مثل لوحات اللمس ولوحات المستشعرات الذكية — يوازن بين الجمال والوظيفة.
ثالثاً: ذاكرة الاختيار النهائية! لن تختار العملية الخاطئة مرة أخرى
بعد مراجعة مقارنة الأبعاد الثمانية، احفظ ببساطة هذه المجموعة من مبادئ الاختيار العملي وطبقها مباشرة في الإنتاج والتصميم:
✔ اختر IML: المنتج يحتوي على تجاويف عميقة، أو أسطح منحنية ثلاثية الأبعاد غير منتظمة، أو هياكل معقدة؛ يتطلب متانة عالية وعمر خدمة طويل؛ أحجام دفعات الطلب مرنة وتحتاج إلى تبديل متكرر؛
✔ اختر IMD: المنتج له هيكل مسطح أو منحني ضحل؛ تسعى لنعومة مظهر فائقة؛ حجم الطلب كبير مع إنتاج ضخم موحد؛ يتطلب أتمتة عالية وتكلفة منخفضة لكل وحدة.
تذكير أخير لجميع زملاء قولبة الحقن: لا يجب أبدًا استخدام IML و IMD بالتبادل! هيكل المنتج والقالب والمواد الخام ومعلمات الضبط كلها مترابطة. فقط من خلال مطابقة العملية بدقة يمكنك استقرار الإنتاجية، وتقليل الهدر، والتحكم في تكاليف الإنتاج.

- < المادة السابقة : [التقنية]ضبط معلمات قولبة الحقن: السرعة والضغ
- [التقنية]دليل عملي لقولبة الحقن: 30 مشكلة شائ : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى