

ضبط معلمات قولبة الحقن: السرعة والضغط ودرجة الحرارة

كيف تعدل معلمات قولبة الحقن؟ النسبة الذهبية للسرعة وضغط الإمساك ودرجة الحرارة
لقد رأيت العديد من المشغلين يصابون بالذعر فور وقوفهم أمام الماكينة — فيرفعون ضغط الحقن، ويزيدون درجة الحرارة، ويتلاعبون بالإعدادات لنصف يوم، وينتهي بهم الأمر بوجود نتوءات وزوائد في كل مكان، أو علامات الغرق التي لا تزول أبدًا. ثم يلومون المادة والقالب، ويضيعون المواد الخام والوقت دون فائدة.
الحقيقة هي أن تعديل آلة قولبة الحقن لا يعتمد أبدًا على التجربة والخطأ العمياء — بل يعتمد على منطق واضح. اليوم سأقوم بتحليل مخطط منطق الضبط هذا المحمي بدقة، لمساعدتك على فهم المعلمات الأساسية الثلاث بوضوح تام — سرعة الحقن، وضغط الإمساك، ودرجة الحرارة — ومضاعفة كفاءة الضبط لديك.
أولاً: ماذا تتحكم كل معلمة من المعلمات الأساسية الثلاث فعليًا؟
السبب الجذري لعدم قدرة الكثير من المشغلين على ضبط الماكينة جيدًا هو عدم فهمهم لدور كل معلمة، فيفسدون ترتيب الخطوات ويجعلون الأمور أسوأ. لنوضح أولاً تقسيم الأدوار بين هذه اللاعبين الرئيسيين الثلاثة.
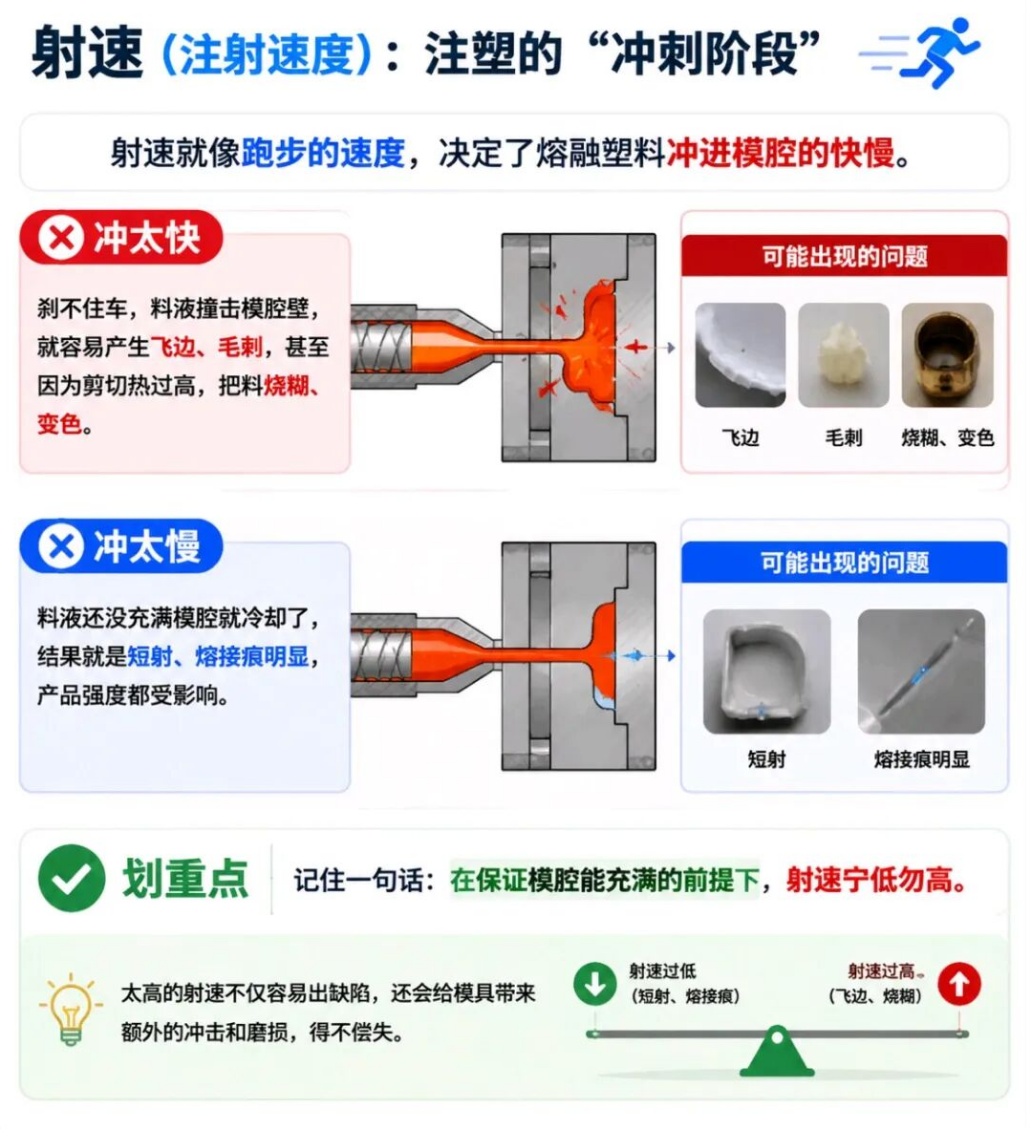
1. سرعة الحقن: "مرحلة السرعة" في قولبة الحقن
سرعة الحقن تشبه سرعة الجري — فهي تحدد مدى سرعة اندفاع البلاستيك المنصهر إلى تجويف القالب.
سريعة جدًا: لا يمكن التوقف في الوقت المناسب، ويصطدم المنصهر بجدران التجويف، مما يسبب بسهولة الزوائد والنتوءات — أو حتى احتراق المادة وتغير لونها نتيجة حرارة القص الزائدة.
بطيئة جدًا: يبرد المنصهر قبل إكمال ملء التجويف، مما يؤدي إلى عدم اكتمال الملء، وخطوط الالتحام الواضحة، وحتى ضعف قوة المنتج.
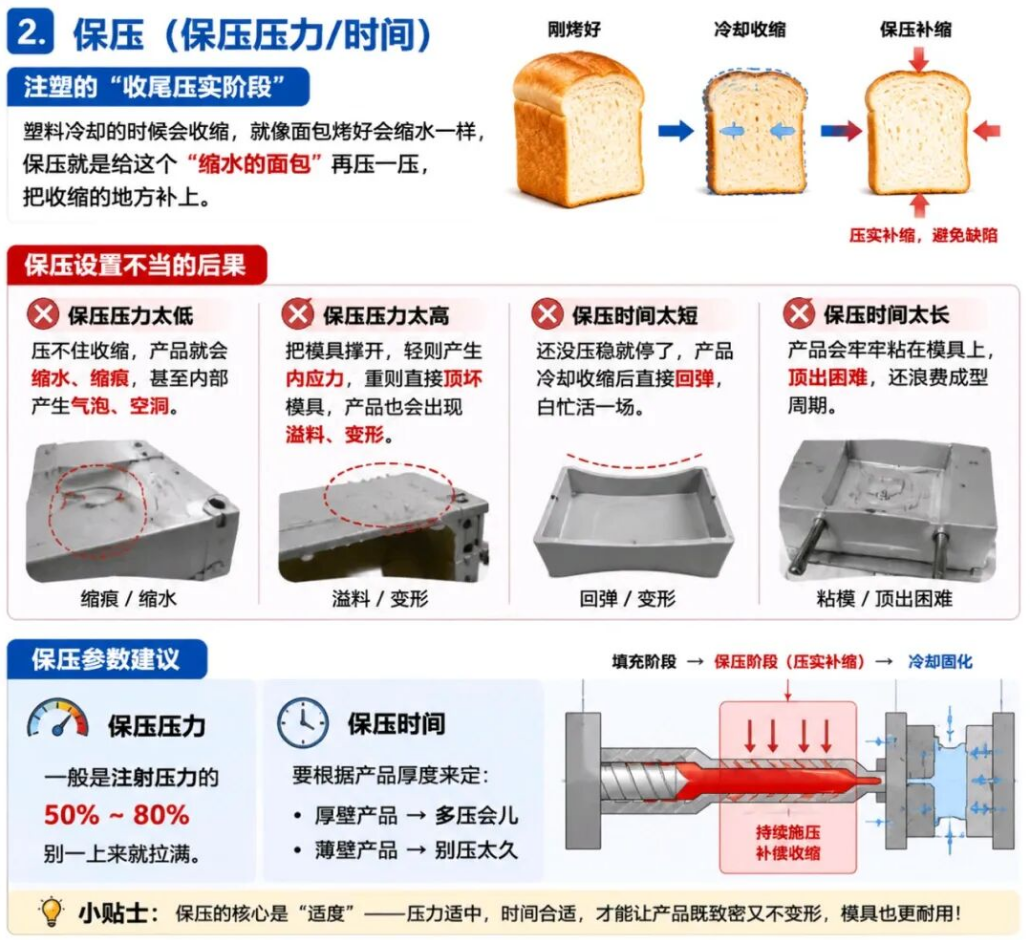
2. ضغط الإمساك (الضغط / الوقت): "مرحلة الضغط النهائي"
البلاستيك ينكمش عند تبريده، تمامًا كما ينكمش الخبز بعد الخبز. ضغط الإمساك يشبه الضغط على هذا "الخبز المنكمش" لتعويض الانكماش.
ضغط الإمساك منخفض جدًا: لا يستطيع كبح الانكماش، فيظهر على المنتج علامات الغرق — وقد تتكون فقاعات أو فراغات داخلية.
ضغط الإمساك مرتفع جدًا: يدفع القالب للانفتاح — في أفضل الأحوال يسبب إجهادًا داخليًا، وفي أسوأ الأحوال يتلف القالب مباشرة، بينما يعاني المنتج أيضًا من التدفق الزائد والتشوه.
وقت الإمساك قصير جدًا: يتوقف قبل ضغط الجزء، ويرتد المنتج بعد انكماش التبريد — وكل شيء يذهب سدى؛ أما إذا كان الوقت طويلاً جدًا، فسيلتصق المنتج بقوة بالقالب، مما يجعل الإخراج صعبًا ويضيع دورة القولبة.
3. درجة الحرارة (درجة حرارة الأسطوانة / القالب): "التسخين والتبريد" في قولبة الحقن
درجة الحرارة تشبه مستوى الحرارة عند الطبخ — فمع حرارة خاطئة، حتى أفضل المواد لن تنتج منتجًا جيدًا.
درجة حرارة الأسطوانة منخفضة جدًا: لن تذوب المادة تمامًا، وتكون قابلية التدفق ضعيفة، ويسهل عدم اكتمال الملء، وتظهر علامات الكتلة الباردة؛ أما إذا كانت درجة الحرارة عالية جدًا، فستتحلل المادة وتتغير لونها، ويتدهور أداؤها مباشرة، وقد تنتج غازات سامة.
درجة حرارة القالب منخفضة جدًا: يبرد المنصهر فورًا عند ملامسته لجدار القالب، مما يسبب خطوط فضية وعلامات غاز على السطح، وتصبح خطوط الالتحام واضحة جدًا؛ أما إذا كانت درجة حرارة القالب عالية جدًا، فيبرد المنتج ببطء، وتطول دورة القولبة، ويكون عرضة للالتصاق والتشوه.
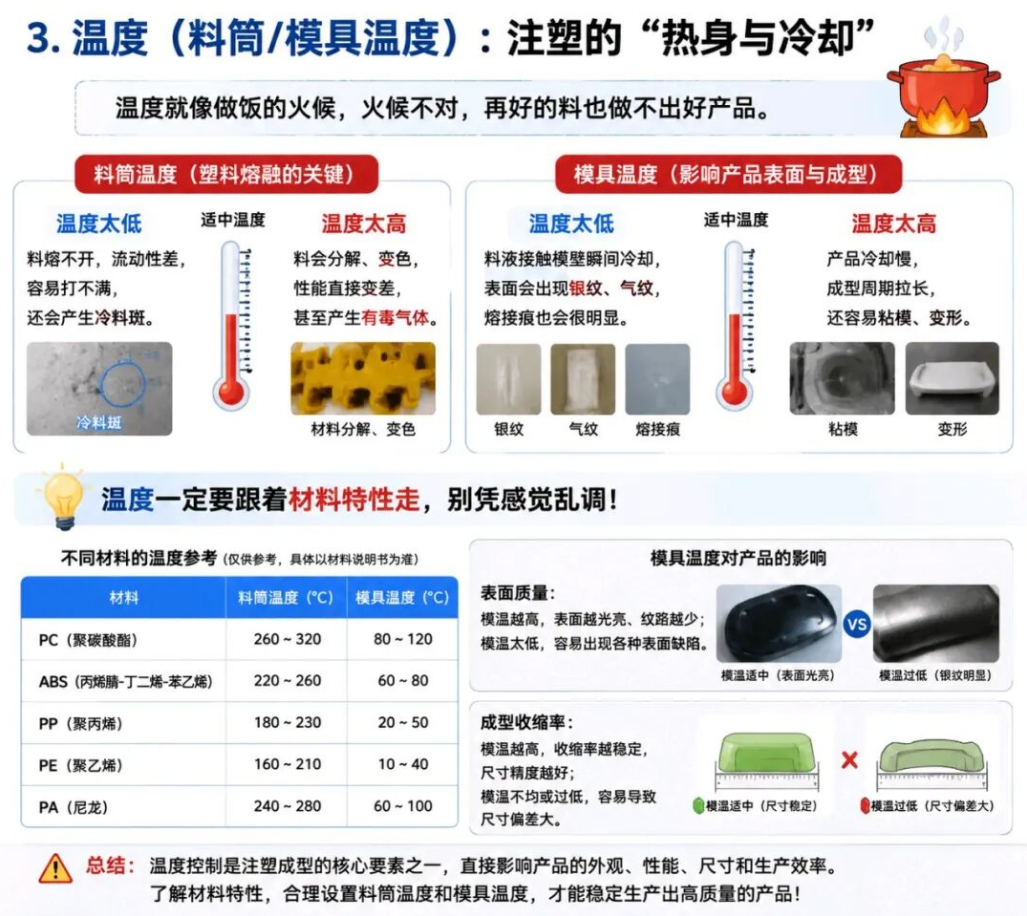
يجب أن تتبع درجة الحرارة دائمًا خصائص المادة — لا تعدلها حسب الإحساس. على سبيل المثال، يتطلب PC درجات حرارة عالية بينما يحتاج PP إلى درجات حرارة أقل. تؤثر درجة حرارة القالب مباشرة على جودة سطح المنتج ومعدل انكماش القولبة، لذلك لا يمكن إغفالها.
ثانياً: جاهزة للاستخدام: النسب الذهبية "السرعة–الضغط–درجة الحرارة" للمواد الشائعة
أكبر ما يقلق الكثير من المشغلين أثناء الضبط هو "ما هي قيم المعلمات المناسبة؟". لقد قمت بتجميع نطاقات مرجعية عامة لأربعة من المواد الأكثر شيوعًا في الصناعة — ABS و PP و PC والنايلون. يمكن للمبتدئين اتباعها مباشرة، ويمكن للمشغلين ذوي الخبرة استخدامها كمعيار لمعلماتهم الخاصة.
* ملاحظة: هذه مجرد نطاقات مرجعية عامة. يجب تعديل المعلمات المحددة دائمًا بالاقتران مع معداتك، وهيكل القالب، سماكة المنتج، ودرجة المادة الخام. لا تطبقها بشكل جامد أعمى، وإلا ستقع بسهولة في الأخطاء.
ثالثاً: لا تفسد ترتيب الضبط! اتبع هذه الخطوات واصنع المنتج بشكل صحيح من المرة الأولى
الضبط لا يعني تعديل أي معلمة تخطر ببالك — فإذا أخطأت في الترتيب، فلن تنفع أي كمية من التعديلات. لقد قمت بتجميع تسلسل الضبط لك؛ اتبعه وستتضاعف كفاءتك:
اضبط درجة حرارة الأسطوانة أولاً: اضبط المنطقة الوسطى أولاً، ثم المناطق الأمامية والخلفية. جفف المادة واذبها جيدًا — هذا هو أساس كل المعلمات. إذا كانت درجة الحرارة غير صحيحة، فلن تهم أي تعديلات أخرى تقوم بها لاحقًا.
ثم اضبط درجة حرارة القالب: فقط بعد ضبط درجة حرارة القالب سيكون بيئة القولبة مستقرة، وعندها فقط تصبح تعديلات المعلمات اللاحقة ذات معنى. وإلا، مع تقلب درجة حرارة القالب لأعلى ولأسفل، لن تستقر المعلمات أبدًا.
اضبط سرعة الحقن: اجعل المنتج مملوءًا بالكامل أولاً بدون عدم ملء واضح أو خطوط الالتحام. لا تركز على مشاكل الزوائد في البداية — احلل التناقض الرئيسي أولاً.
اضبط ضغط الإمساك: بمجرد ملء المنتج، اضبط ضغط الإمساك لحل علامات الغرق وضغط المنتج. كن حذرًا ولا تزيده كثيرًا في مرة واحدة — قم بالزيادة تدريجيًا.
اضبط وقت الإمساك: بمجرد ضبط الضغط، اضبط الوقت لضمان كثافة المنتج بدون تدفق زائد، وابحث عن نقطة التوازن التي لا توجد فيها علامات غرق ولا التصاق بالقالب.
سجل المعلمات وابدأ الإنتاج بالدفعات: سجل دائمًا المعلمات المضبوطة بالكامل. في المرة القادمة عند تبديل القوالب، استخدمها مباشرة — لا تبدأ من الصفر في كل مرة، وتضيع الوقت.
رابعاً: نصائح الإصلاح السريع للعيوب الشائعة
لا تقلق عند مواجهة المشكلات أثناء الضبط. إليك عدة من أكثر العيوب شيوعًا وحلولها المقابلة:
مصدر المقال: مذكرة قولبة الحقن
إخلاء المسؤولية: المحتوى والصور الواردة هنا مصدرها قنوات عامة مثل الإنترنت وحسابات ويشات الرسمية. نحافظ على موقف محايد تجاه الآراء الواردة في هذا المقال، وهو للمرجع والتبادل فقط. حقوق النشر للمقالات المعاد نشرها تعود للمؤلفين والمؤسسات الأصلية. في حالة وجود أي انتهاك لحقوق النشر، يرجى الاتصال بنا للإزالة.

- < المادة السابقة : [التقنية]خمسة أسباب لعدم استقرار الأبعاد في ق
- [التقنية]IML مقابل IMD: 8 اختلافات عملية رئيس : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى