IML vs IMD: 8 Diferencias Clave en Decoración en Molde

Quien trabaje en moldeo por inyección o en procesos de apariencia de productos sabe que el IML (Etiquetado en Molde) y el IMD (Decoración en Molde) son los dos procesos más utilizados —y que más se confunden— en el moldeo por inyección estética.
Muchos principiantes, e incluso algunos técnicos experimentados, suelen confundir estos dos procesos. Ambos pueden parecer "decoración en molde con moldeo integrado", pero desde la estructura del producto, el diseño del molde y la selección de materias primas, hasta el ajuste de parámetros, los costos de producción y la estabilidad en la producción en masa, ambos son mundos opuestos.
Si realiza una selección incorrecta, ajusta los parámetros al azar o no diseña el molde correctamente, se enfrentará directamente a una serie de problemas de producción: defectos en lote, rayado de la película, desprendimiento de tinta, desgaste anormal del molde y costos de producción desorbitados.
Hoy, sin teorías vacías, nos enfocaremos completamente en la experiencia práctica en planta, desglosando minuciosamente las diferencias reales entre IML e IMD desde 8 dimensiones clave, ¡ayudándole a seleccionar con precisión y evitar todos los escollos de producción!
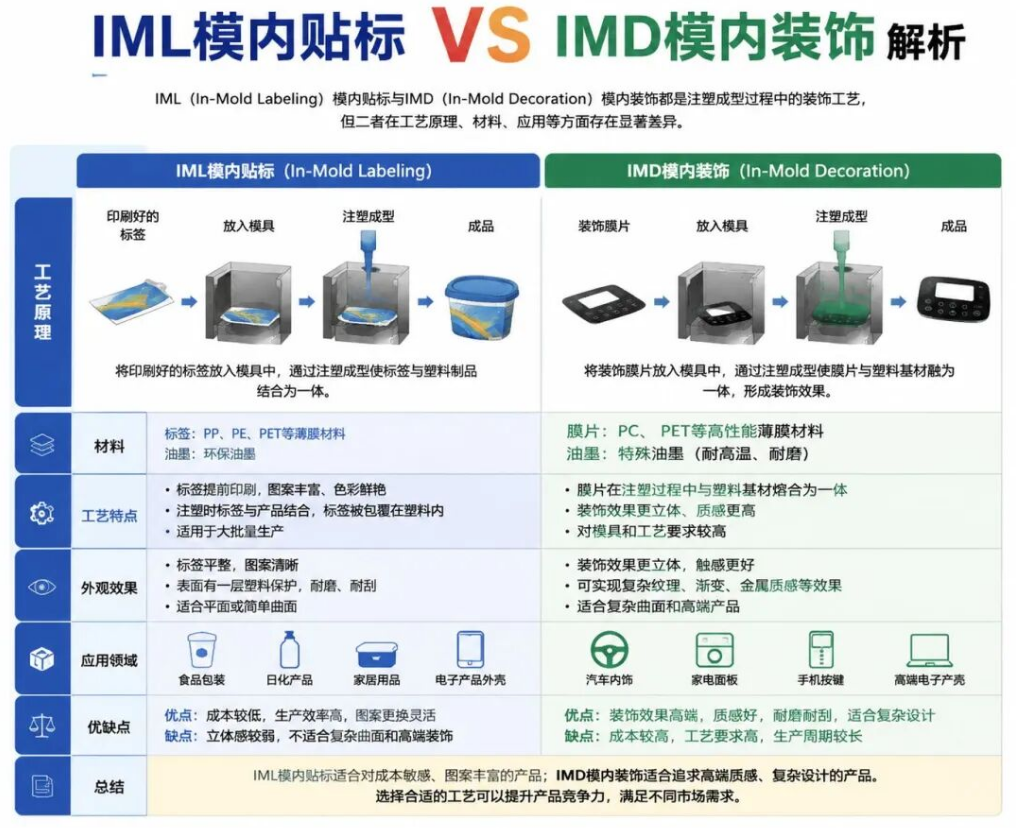
I. ¡Comprenda Primero los Principios Fundamentales! Diferencie IML e IMD de un Vistazo
Esta es la diferencia más esencial entre ambos procesos. Una vez que comprenda los principios, habrá entendido la mitad de la lógica del proceso.
IML (Etiquetado en Molde): La Película Permanece en el Producto, Nunca se Desprende
En pocas palabras: fabrique primero la película, colóquela en el molde y luego intégrela en un solo disparo. Los patrones y texturas se imprimen con antelación y se preforman en láminas de película con forma fija, las cuales se introducen en la cavidad del molde manualmente o mediante un robot. Durante la inyección, el plástico fundido a alta temperatura se fusiona firmemente con la película.
Característica clave del producto: La película permanece permanentemente en la superficie del producto y la capa de tinta queda firmemente sellada entre la película y el sustrato plástico, lo que equivale a añadir una carcasa protectora integrada a la apariencia, por lo que nunca se pelará ni perderá tinta durante toda su vida útil.
IMD (Decoración en Molde): Solo se Transfiere el Patrón, la Película Soporte se Retira
Se puede entender como un proceso de transferencia dentro del molde, con un principio casi idéntico al de las transferencias tradicionales, funcionando en un modo de producción continua de rollo a rollo totalmente automático. El equipo alimenta automáticamente todo el rollo de película de transferencia en la superficie de partición del molde. Bajo la alta temperatura y presión de la inyección, la tinta y la capa decorativa de la película se transfieren y adhieren directamente a la superficie de la pieza de plástico.
Característica clave del producto: Tras el moldeo y la apertura del molde, la película soporte exterior se desprende automáticamente y se retira, dejando solo el recubrimiento del patrón en el producto final, sin ninguna película completa residual.
II. Comparación Práctica en 8 Dimensiones Clave: Domine Cada Detalle del Proceso
Dimensión 1: Adaptabilidad a la Estructura del Producto (Clave para Evitar Errores de Diseño)
IML (Etiquetado en Molde): Adaptabilidad extremadamente alta: la primera opción para productos de apariencia compleja. Puede manejar estructuras de cavidad profunda, superficies curvas 3D de gran estiramiento, escalones angulares y productos irregulares totalmente envueltos. La profundidad de estiramiento casi no tiene límites estrictos, y el preformado de la película por sí solo puede adaptarse a varias formas complejas.
Ángulo de desmoldeo ≥ 2° para evitar rayar la película o desgastar el patrón durante el desmoldeo; la línea de partición debe evitar los bordes de la película para eliminar la compresión y el pellizco de la película al cerrar el molde, evitando defectos de apariencia en lote.
IMD (Decoración en Molde): Estructura extremadamente limitada: solo apta para superficies planas y superficies poco profundas suavemente curvadas. Las cavidades profundas, esquinas afiladas o estructuras con gran relación de estiramiento están absolutamente prohibidas, ya que provocan fácilmente deformación por estiramiento del patrón, falta de tinta y rotura de la película.
La superficie de partición del molde debe ser plana y suave, libre de rebabas y esquinas afiladas, para garantizar un transporte estable de la película en rollo sin rayarla ni romperla, garantizando la estabilidad de la producción en masa continua.
Dimensión 2: Selección de Materias Primas (La Mayoría de los Defectos Provienen del Inacoplamiento de Materiales)
Sistema de Materiales IML:
• Película: Películas compuestas y convencionales de PC, PET, PMMA con una capa dura integrada, que otorgan al producto terminado una superficie resistente a rayones y al desgaste;
• Tinta: Tinta especial de moldeo por inyección resistente a altas temperaturas, que debe acoplarse previamente tanto con la película como con el sustrato plástico para eliminar la delaminación y el desprendimiento de tinta;
• Plástico sustrato: Comúnmente ABS, PC/ABS, PP; el requisito clave es una compatibilidad adecuada para evitar ampollas, delaminación y desprendimiento de la película tras la inyección.
Sistema de Materiales IMD:
• Película: Película especial de transferencia en rollo multicapa que integra capa dura, capa de tinta, capa adhesiva y capa desmoldeante, con una estructura fija;
• Tinta: Tinta especial de transferencia para alta temperatura y alta presión que garantiza una liberación completa y una adhesión firme durante la transferencia, sin tinta residual ni pérdidas de patrón;
• Plástico sustrato: Principalmente PC, ABS, PC/ABS; debe coincidir con el sistema adhesivo de la película de transferencia para evitar transferencias incompletas y caídas del patrón.
Dimensión 3: Puntos Clave del Diseño del Molde (Si el Molde Falla, la Producción en Masa Fracasará)
Diseño del Núcleo del Molde IML: Debe estar equipado con estructuras de posicionamiento precisas para eliminar el desplazamiento y desalineación de la película, garantizando una posición uniforme en cada disparo; dispositivos de succión por vacío estándar para que la película se adapte completamente a la cavidad, eliminando arrugas, abultamientos y holguras; la posición de la entrada de colada y el método de inyección deben diseñarse con precisión para evitar el impacto frontal directo sobre la película, impidiendo que el fundido lave el patrón o arrastre la tinta; la superficie de partición debe tratarse para esquivar la película, de modo que el cierre del molde no comprima ni dañe sus bordes.
Nota clave: La película tiene un grosor fijo que altera la tasa de contracción y las dimensiones del plástico. Los moldes de múltiples cavidades deben garantizar un posicionamiento de la película totalmente consistente en todas las cavidades; de lo contrario, la contracción desigual provocará que las desviaciones dimensionales superen los estándares, causando el desecho de lotes.
Diseño del Núcleo del Molde IMD: Mecanismos estándar de guiado, tensado y sujeción de la película en rollo adaptados a alimentadores totalmente automáticos, controlando con precisión la distancia de paso del avance de la película; el sellado de la superficie de partición debe cumplir con los estándares para evitar fugas de inyección al tiempo que evita pellizcar la película; estructuras de succión por vacío integradas para garantizar que la película en rollo quede plana contra el molde sin estiramiento ni deformación del patrón; estructuras adicionales de limpieza de la superficie de partición para eliminar rápidamente restos de tinta y residuos adhesivos, evitando defectos de puntos sucios; toda la cavidad debe estar libre de bordes y esquinas afiladas, protegiendo la película en todo momento y adaptándose a la producción continua a alta velocidad.
Dimensión 4: Parámetros de Ajuste del Moldeo por Inyección (Experiencia Clave de Operadores Expertos)
Lógica de Ajuste IML (Estable, Suave, Uniforme): Proceso completo: colocar película → cerrar molde → inyectar → enfriar → abrir molde y expulsar. La velocidad y presión de inyección deben ser moderadas y tirando a suaves; el impacto directo a alta velocidad y alta presión está estrictamente prohibido para evitar desviar la película o dañar el patrón; la presión y el tiempo de mantenimiento deben ser estables y equilibrados para resolver el alabeo del plástico, las arrugas en la capa de película y la mala adhesión; enfriamiento y fraguado suficientes para eliminar las tensiones internas y estabilizar la precisión dimensional y calidad estética.
Lógica de Ajuste IMD (Precisa, Estable, Sincronizada): Proceso completo: avance automático de película → adhesión por vacío de la película → cerrar molde y transferir → moldeo por inyección → abrir molde y desprender película. La temperatura y presión deben coincidir estrictamente con los parámetros de la película de transferencia para garantizar una transferencia completa de la tinta sin defectos ni sustrato expuesto; la velocidad de inyección debe controlarse con precisión: demasiado rápida y el patrón se desdibuja; demasiado lenta y aparecen marcas de maza fría y transferencia desigual; la apertura del molde y el desprendimiento de la película deben sincronizarse para evitar que el molde se pegue o rompa la capa decorativa superficial; el ciclo de moldeo debe ser constante, con una distancia de paso de avance perfectamente controlada, garantizando una posición uniforme del patrón en cada disparo y cavidad.
Dimensión 5: Control de Producción en Masa (La Eficiencia de Producción en Lote es Totalmente Diferente)
Características de Producción IML (Adaptable de Forma Flexible a Lotes Pequeños y Medianos): Proceso de producción: impresión de película → preformado en caliente → corte → inyección en molde. Admite tanto modos de carga manual como automática mediante robot, con cambios rápidos y adaptación a pedidos de múltiples categorías y pequeños lotes. Núcleo de control: posicionamiento preciso de la película, sin arrugas, sin lavado de tinta y un empalme fluido entre todos los procesos; así la tasa de rendimiento se mantiene estable.
Características de Producción IMD (Exclusivamente Adaptado a la Producción en Masa de Grandes Lotes): Producción totalmente automática de rollo a rollo, con un proceso sencillo: impresión de película en rollo → inyección con alimentación automática de película → desprendimiento automático de película. No requiere carga manual, automatización al máximo, eficiencia de producción extremadamente alta; sin embargo, no es adecuado para cambios frecuentes o producción en pequeños lotes. Núcleo de control: avance de película estable, transferencia completa, desprendimiento limpio y equipos estables con mínimo tiempo de parada; así se logran una alta producción y un alto rendimiento.
Dimensión 6: Análisis de Costos de Producción (Clave para Ahorrar Dinero mediante la Selección)
Costo de IML (Bajo Umbral de Entrada, Producción Flexible por Lotes): Umbral de modificación de equipos bajo: no requiere un costoso alimentador dedicado, las máquinas de moldeo por inyección ordinarias se pueden modificar para la producción, los lotes pequeños pueden comenzar la producción y la inversión inicial es controlable. Para la producción en masa de un solo producto, el costo de la película se amortiza continuamente a la baja y la tasa de rendimiento depende completamente del control del proceso y la estandarización operativa.
Costo de IMD (Alto Inversión Inicial, Más Económico en Producción en Masa): Gran inversión inicial: requiere moldes dedicados personalizados más equipos de alimentación de película totalmente automáticos. La producción en pequeños lotes tiene una relación costo-beneficio extremadamente baja y no vale la pena. Sin embargo, las ventajas de la producción en masa a gran escala son evidentes: automatización total, costos de mano de obra extremadamente bajos, producción estable, baja tasa de defectos y un costo unitario integral muy superior al IML.
Dimensión 7: Rendimiento del Producto y Confiabilidad
Los productos terminados de ambos procesos deben someterse a un conjunto completo de pruebas de confiabilidad: prueba de adherencia por corte cruzado, ciclado térmico, resistencia a la humedad, resistencia al envejecimiento por UV, resistencia al alcohol y corrosión química, resistencia a la abrasión con cinta de papel RCA, prueba de dureza de lápiz, etc.
Rendimiento IML: La tinta está envuelta en doble capa (plástico + película protectora), aislándola del aire, la fricción y la corrosión. La resistencia a la intemperie, la resistencia a la abrasión y la vida útil superan ampliamente a IMD, siendo adecuado para productos de uso a largo plazo.
Rendimiento IMD: El recubrimiento de tinta queda expuesto directamente sobre la superficie del producto. Toda la resistencia a la abrasión, rayones y envejecimiento depende completamente de la calidad del recubrimiento superficial, lo que lo hace más propenso al desgaste y desprendimiento de pintura con el uso prolongado.
Dimensión 8: Efecto Estético e Implementación Funcional
Estética y Función IML: Inclusividad de proceso extremadamente alta: puede replicar vetas de madera, textura de cuero, metal cepillado, esmerilado mate, tacto suave y varias otras texturas, además de admitir efectos de retroiluminación y diseño de iconos ocultos. La película superficial tiene propiedades protectoras integradas, es resistente a los rayones y duradera, llevando la durabilidad del producto al máximo.
Estética y Función IMD: Mayor precisión de impresión y extrema finura de patrón, con efectos superiores de degradado, espejo y textura ultrafina. Enfocado en decoración plana de alta gama, adaptado a piezas de apariencia funcional como paneles táctiles y paneles de sensores inteligentes, equilibrando atractivo estético y funcionalidad.
III. ¡Regla Mnemotécnica Definitiva de Selección! Nunca Vuelva a Elegir el Proceso Incorrecto
Tras revisar la comparación en 8 dimensiones, simplemente memorice este conjunto de principios prácticos de selección y aplíquelos directamente en la producción y diseño:
✔ Elija IML: El producto tiene cavidades profundas, superficies curvas 3D irregulares o estructuras complejas; requiere alta durabilidad y larga vida útil; los tamaños de lote de los pedidos son flexibles y se necesitan cambios frecuentes;
✔ Elija IMD: El producto tiene una estructura plana o ligeramente curvada; busca una apariencia extremadamente fina; el volumen de pedidos es grande con producción en masa estandarizada; requiere alta automatización y bajo costo unitario.
Un recordatorio final para todos los colegas del moldeo por inyección: ¡IML e IMD jamás deben usarse indistintamente! La estructura del producto, el molde, las materias primas y los parámetros de ajuste están interconectados. Solo al acoplar con precisión el proceso se podrá estabilizar el rendimiento, reducir el desecho y controlar los costos de producción.
Más Noticias
- < Anterior : [Tecnología]Ajuste de Parámetros de Moldeo por I
- [Tecnología]Guía Práctica de Moldeo por Inyecció : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-


838363
- Chat
- Arriba