Ajuste de Parámetros de Moldeo por Inyección: Velocidad, Presión y Temperatura

¿Cómo Ajustar los Parámetros de Moldeo por Inyección? La Proporción Áurea de Velocidad, Presión de Mantenimiento y Temperatura
He visto a demasiados operadores entrar en pánico en cuanto se colocan frente a la máquina: aumentando la presión de inyección, subiendo la temperatura y perdiendo medio día ajustando a ciegas, solo para terminar con rebabas por todas partes o rechupados que no desaparecen. Luego culpan al material y al molde, desperdiciando materia prima y tiempo en vano.
La realidad es que el ajuste de la máquina de moldeo por inyección nunca debe basarse en el ensayo y error a ciegas, sino en una lógica clara. Hoy desglosaré minuciosamente este diagrama de lógica de ajuste para ayudarle a comprender con total claridad los tres parámetros clave —velocidad de inyección, presión de mantenimiento y temperatura— multiplicando por dos su eficiencia de ajuste.
I. ¿Qué Controlan Realmente los Tres Parámetros Clave?
La razón principal por la que muchos operadores no logran ajustar bien la máquina es que no comprenden la función de cada parámetro, por lo que alteran el orden y empeoran la situación. Aclaremos primero la división de funciones entre estos tres "elementos clave".
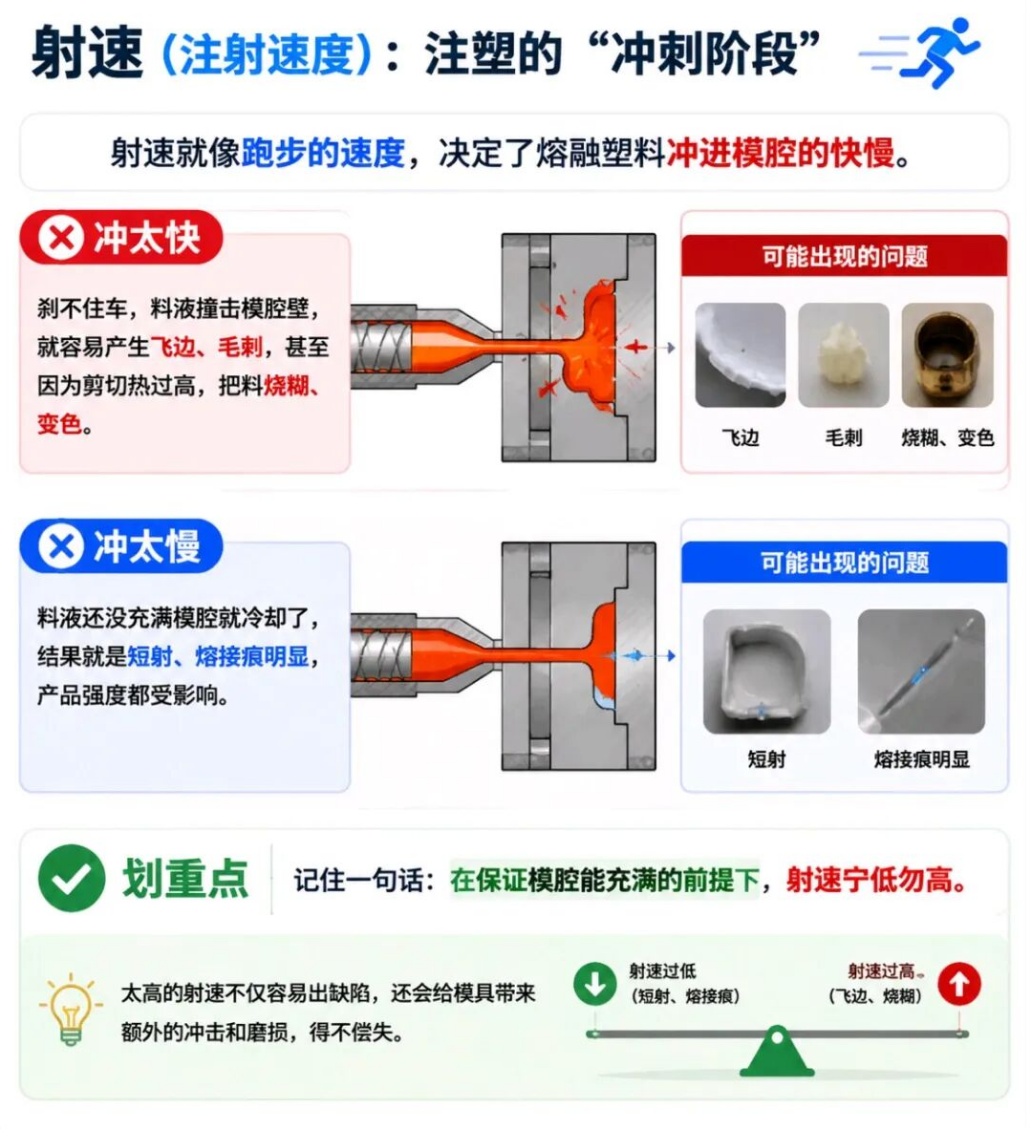
1. Velocidad de Inyección: La "Fase de Esprint" del Moldeo por Inyección
La velocidad de inyección es como la velocidad al correr: determina la rapidez con la que el plástico fundido entra en la cavidad del molde.
Demasiado rápida: no se puede detener a tiempo y el fundido impacta fuertemente contra las paredes de la cavidad, provocando fácilmente rebabas, o incluso quemando y decolorando el material debido al calor por cizallamiento excesivo.
Demasiado lenta: el fundido se enfría antes de poder llenar la cavidad, lo que resulta en llenado incompleto, líneas de soldadura evidentes e incluso una menor resistencia del producto.
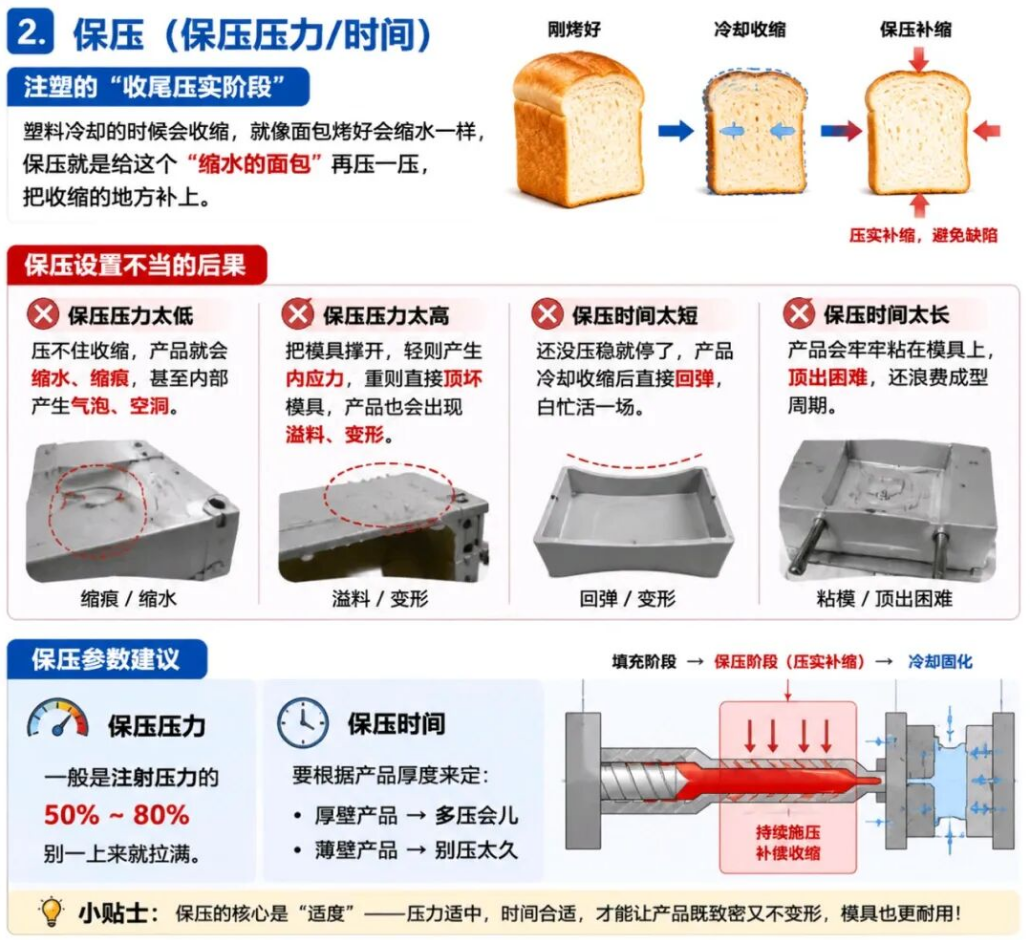
2. Presión de Mantenimiento (Presión/Tiempo): La "Fase Final de Compactación"
El plástico se contrae al enfriarse, al igual que el pan se reduce tras hornearse. La presión de mantenimiento es como presionar ese "pan que se contrae" para compensar la reducción de volumen.
Presión de mantenimiento demasiado baja: no puede contener la contracción, por lo que el producto desarrolla rechupados e incluso burbujas o huecos internos.
Presión de mantenimiento demasiado alta: fuerza la apertura del molde; en el mejor de los casos genera tensiones internas y, en el peor, daña directamente el molde, sufriendo el producto rebabas y deformación.
Tiempo de mantenimiento demasiado corto: se detiene antes de compactar la pieza y el producto retrocede tras la contracción por enfriamiento, perdiendo todo el trabajo; si el tiempo es demasiado largo, el producto se adhiere firmemente al molde, dificultando la expulsión y desperdiciando tiempo de ciclo.
3. Temperatura (Temperatura del Cilindro/Molde): El "Calentamiento y Enfriamiento" del Moldeo
La temperatura es como el nivel de fuego al cocinar: con el calor incorrecto, ni el mejor material producirá un buen producto.
Temperatura del cilindro demasiado baja: el material no se funde por completo, la fluidez es deficiente, es fácil que ocurra un llenado incompleto y aparecen marcas de maza fría; si la temperatura es demasiado alta, el material se degrada y decolora, sus propiedades decaen directamente e incluso puede generar gases tóxicos.
Temperatura del molde demasiado baja: el fundido se enfría al instante al tocar la pared del molde, causando ráfagas plateadas y marcas de gas en la superficie, y las líneas de soldadura se vuelven muy evidentes; si la temperatura del molde es demasiado alta, el producto se enfría lentamente, el ciclo de moldeo se alarga y es propenso a adherencias y deformaciones.
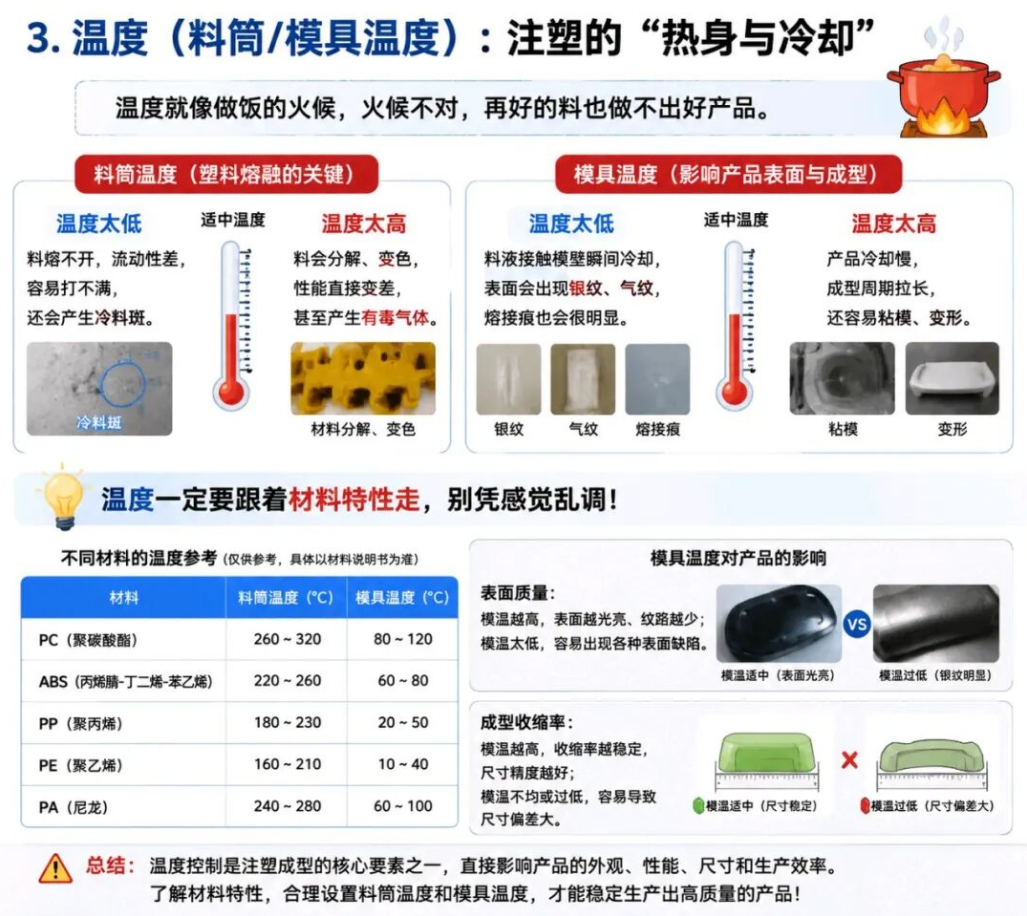
La temperatura siempre debe adaptarse a las características del material; no la ajuste por intuición. Por ejemplo, el PC requiere altas temperaturas, mientras que el PP necesita temperaturas más bajas. La temperatura del molde afecta directamente a la calidad superficial del producto y a la tasa de contracción por moldeo, por lo que no puede pasarse por alto.
II. Guía de Referencia: Proporciones Áureas de "Velocidad–Presión–Temperatura" para Materiales Comunes
El mayor dolor de cabeza para muchos operadores al ajustar es saber "¿qué valores de parámetros son los adecuados?". He recopilado rangos de referencia generales para los cuatro materiales más utilizados en la industria: ABS, PP, PC y Poliamida (Nylon). Los principiantes pueden seguirlos directamente y los operadores experimentados pueden usarlos como referencia.
* Nota: Estos son solo rangos de referencia generales. Los parámetros específicos siempre deben ajustarse junto con su equipo, estructura del molde, grosor del producto y grado de la materia prima. No los aplique a ciegas de forma rígida para evitar caer en errores.
III. ¡No Invierta el Orden de Ajuste! Siga Estos Pasos y Obtendrá Buenos Resultados a la Primera
El ajuste no consiste en modificar lo primero que se le ocurra; si equivoca el orden, ningún ajuste servirá. He resumido un orden de ajuste; sígalo y su eficiencia se duplicará:
Ajuste primero la temperatura del cilindro: regule primero la zona media, luego las zonas delantera y trasera. Seque y funda el material por completo; esta es la base de todos los parámetros. Si la temperatura no es correcta, nada de lo que ajuste después servirá.
A continuación, ajuste la temperatura del molde: solo con la temperatura del molde bien configurada el entorno de moldeo será estable y las regulaciones posteriores tendrán sentido. De lo contrario, con la temperatura fluctuando, los parámetros nunca se estabilizarán.
Ajuste la velocidad de inyección: consiga primero que el producto se llene por completo sin llenados incompletos ni líneas de soldadura evidentes. No se obsesione con las rebabas al principio; resuelva primero el problema principal.
Ajuste la presión de mantenimiento: una vez lleno el producto, ajuste la presión de mantenimiento para resolver rechupados y compactar la pieza. Tenga cuidado de no aumentarla demasiado de golpe; súbala gradualmente.
Ajuste el tiempo de mantenimiento: una vez configurada la presión, ajuste el tiempo para asegurar que el producto sea denso sin generar rebabas, encontrando el punto de equilibrio donde no haya rechupados ni adherencia al molde.
Registre los parámetros e inicie la producción en masa: registre siempre todos los parámetros regulados. La próxima vez que cambie de molde, úselos directamente; no empiece desde cero cada vez perdiendo tiempo.
IV. Soluciones Rápidas para Defectos Comunes
No entre en pánico al encontrar problemas durante el ajuste. Aquí tiene soluciones para varios de los defectos más comunes:
Fuente del artículo: Nota de Moldeo por Inyección
Aviso de exención de responsabilidad: El contenido y las imágenes incluidos en este artículo proceden de canales públicos de Internet. Mantenemos una postura neutral respecto a las opiniones expresadas en este artículo, el cual se ofrece únicamente con fines de referencia e intercambio. Los derechos de autor corresponden a los autores e instituciones originales. Si existe alguna infracción, póngase en contacto con nosotros para su eliminación.
Más Noticias
- < Anterior : [Tecnología]Cinco causas de inestabilidad dimens
- [Tecnología]IML vs IMD: 8 Diferencias Clave en D : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-


838363
- Chat
- Arriba