

Введение в технологию вплавляемых этикеток (IML)

Технология вплавляемой этикетки (In-Mold Labeling) имеет более чем 20-летнюю историю применения в развитых странах Европы и Америки. В последние годы эта новая технология маркировки успешно укоренилась и активно развивается в Китае, где находит применение в производстве моторных масел, товаров повседневного спроса, продуктов питания и фармацевтики.
Что такое вплавляемая этикетка (IML)? Это специальный материал, изготовленный из ПП (PP) или ПЭ (PE) синтетической бумаги с обработанной поверхностью и нанесением специального термоклеевого слоя на оборотной стороне, отпечатанный в виде товарного знака. Роботизированный манипулятор захватывает предварительно отпечатанную этикетку и помещает ее в пресс-форму, где вакуумные микроотверстия надежно удерживают ее на внутренней стенке. Когда нагретая пластиковая заготовка подается в виде трубки (паризона), форма с этикеткой быстро смыкается, и внутрь подается воздух под давлением, прижимая пластик к стенкам формы. При этом температура внутри формы остается высокой, и твердый клеевой слой на этикетке начинает плавиться, сплавляясь с поверхностью раздуваемого пластикового флакона. При открытии формы пластиковый флакон полностью сформирован, а этикетка и корпус образуют единое целое. Это позволяет надежно вплавить высококачественный товарный знак в поверхность пластикового изделия — границы этикетки не ощущаются, создавая эффект прямой печати красочной графики и текста на самом флаконе.
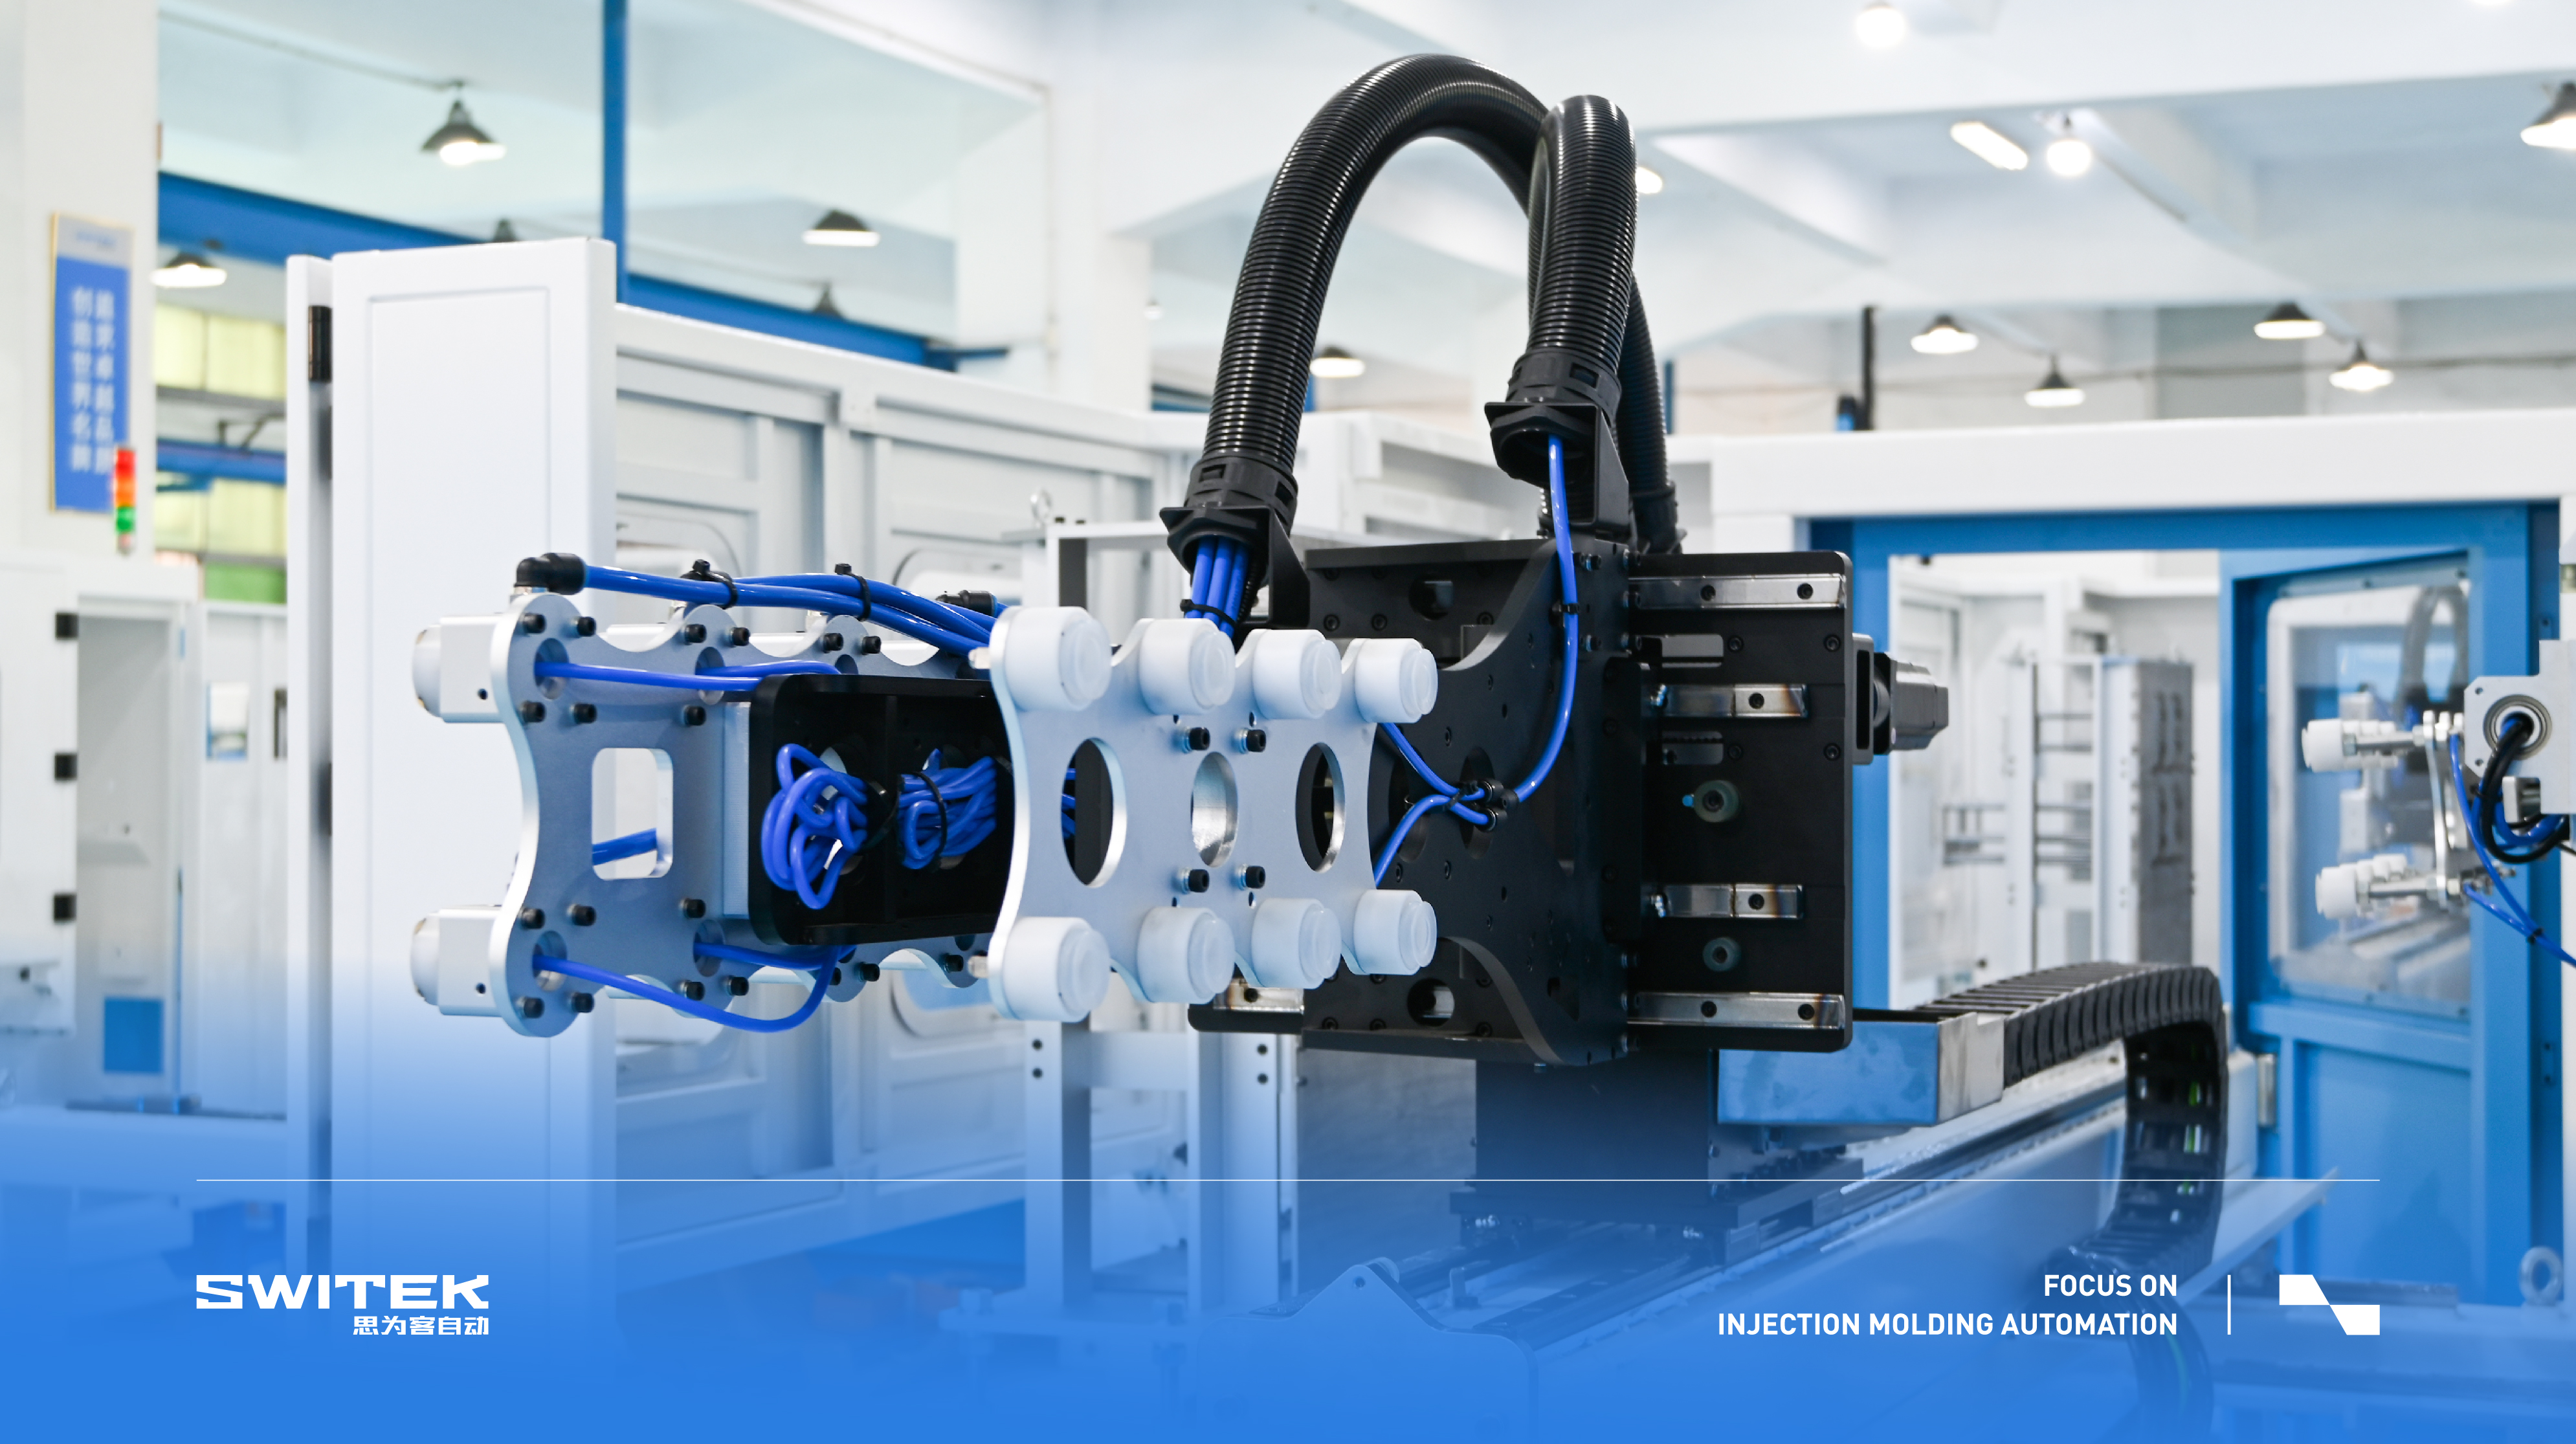
Эффект упаковки «без шва» и границы этикетки пользуется растущим спросом у покупателей. В данной статье рассмотрены основные технологические аспекты процесса вплавления этикеток.
I. Материалы
Вплавляемые этикетки обладают высоким технологическим уровнем, что в первую очередь проявляется в используемых материалах. Первой на китайский рынок вышла японская продукция YUPO, признанная одним из самых успешных материалов для IML в мире. В настоящее время на рынок также поставляются материалы французской марки Polyart для выдувного формования, а ряд местных предприятий наращивает собственные разработки в этой области.
Материалы для IML должны обладать отличной печатной адаптивностью для надежной фиксации краски на поверхности, а также высокой технологичностью при последующей обработке (высечке, холодном тиснении фольгой). Кроме того, материал должен соответствовать условиям выдувного формования, надежно сплавляясь с пластиковым флаконом в единую структуру.
Материалы для вплавляемых этикеток делятся на две основные категории: бумажные и полимерные пленки. Бумажные материалы деформируются при контакте с водой или влагой, что снижает их потребительские свойства, однако они не накапливают статическое электричество, снижая потери при вакуумном захвате во время выдува. Кроме того, различие материалов бумаги и пластикового флакона затрудняет последующую вторичную переработку тары. В настоящее время на мировом и внутреннем рынках преобладают пленочные материалы для IML.
Структура пленочного материала IML состоит из печатного слоя, среднего (несущего) слоя и клеевого слоя. Печатный слой предназначен для восприятия краски и формирования яркого изображения; средний слой обеспечивает необходимую жесткость и прозрачность, предотвращая деформацию под воздействием печатного оборудования и высоких температур для точного совмещения красок. Клеевой слой плавится при высокой температуре, обеспечивая монолитное адгезионное сцепление этикетки с пластиковым контейнером.
В качестве материалов для печатной поверхности обычно используются ПЭ (PE), БОПП (BOPP) и композиты ПЭ+ПП (PE+PP). Поскольку большинство пластиковых контейнеров изготавливается из ПЭ, использование ПЭ-этикеток упрощает вторичную переработку тары благодаря однородности материала. В процессе производства этикеток для повышения адгезии краски к печатной поверхности применяется нанесение специальных покрытий или коронный разряд.
Поверхность клеевого слоя выпускается в двух вариантах: гладкая (безсетчатая) и сетчатая структура. Гладкая структура напрямую контактирует с заготовкой, вытесняя воздух естественным путем, и подходит для этикеток небольшой площади. Сетчатая структура имеет тисненые каналы, через которые отводится воздух при формовании, исключая образование пузырей. Клеевой слой также обладает антистатическими свойствами, предотвращая двойной захват листов, и необходимым скольжением для беспрепятственной подачи в печатное оборудование.
II. Печать вплавляемых этикеток
Типографии выбирают технологию печати исходя из имеющегося парка оборудования. Для печати IML-этикеток могут применяться офсетная, флексографская, высокая и глубокая печать, причем офсетная и флексографская являются наиболее распространенными.
1. Офсетная печать
Офсетная печать обеспечивают высочайшее качество передачи мелких растровых точек, однако насыщенность плашек и штриховых элементов уступает другим методам. Офсетная печать не позволяет выполнять отделку в едином потоке (in-line), как флексография, поэтому высечка, холодное тиснение и лакирование выполняются на отдельных этапах (off-line). Тем не менее, офсет идеально подходит для малых и средних тиражей благодаря гибкости и короткому циклу подготовки.
2. Глубокая печать
Обеспечивает превосходную насыщенность плашек и плотность красок по сравнению с офсетом, но менее эффективна при воспроизведении мелкого растра и сложных тональных переходов. Контроль цветопередачи на тираже при этом весьма стабилен. Из-за длинного проводящего тракта рулонных машин глубокой печати возрастает риск накопления статического электричества. Высокая стоимость формных цилиндров и длинный цикл изготовления делают этот метод рентабельным для сверхбольших тиражей.
3. Высокая печать
Эффективна для печати плашечных и штриховых работ, но воспроизведение мелких растровых точек ограничено. Обеспечивает стабильность цвета в тираже, но может давать полошение краски. По себестоимости подготовка форм дешевле, чем в глубокой и флексографской печати.
4. Флексографская печать
Главное преимущество флексографии — возможность выполнения печати и всех отделочных процессов за один проход в единой линии (от подачи рулона до получения готовой высеченной этикетки). С совершенствованием технологии изготовления флексоформ качество растровой печати существенно возросло. Хотя использование экологичных водных красок еще отрабатывается, применение УФ-красок с высокой текучестью стало стандартом индустрии для IML.
III. Послепечатная обработка IML-этикеток
После печати вплавляемые этикетки проходят операции лакирования, тиснения фольгой и высечки в соответствии с техническим заданием.
1. Лакирование
Для повышения глянца, истираемости и термостойкости этикетки покрываются защитным лаком. При использовании вакуумного захвата в лак добавляются антистатические и скользящие добавки. Если применяется электростатический метод удержания этикетки в форме, лак не должен содержать антистатиков. Для последующего тиснения фольгой применяется специальный УФ-лак с высокой адгезией к фольге. Любые лаковые составы с добавками требуют предварительного тестирования перед запуском тиража.
2. Тиснение фольгой
Тиснение может выполняться до или после лакирования с использованием технологий холодного или горячего тиснения. Холодное тиснение преимущественно используется в секциях флексографских машин; рекомендуется схема «холодное тиснение перед печатью», что позволяет перекрывать краевые микрозаусенцы плотным слоем краски.
При горячем тиснении ключевыми факторами являются подбор тиснительной фольги, температура, давление и скорость процесса. Температура плавления клеевого слоя фольги должна быть ниже температуры плавления материала самой этикетки, а давление и время контакта строго регулируются во избежание деформации подложки.
3. Высечка
Высечка IML-этикеток аналогична сквозной высечке карт. Поскольку высечка является финальным этапом, эффективное снятие статического электричества критически важно: остаточный заряд приводит к неровной стопе, сбоям позиционирования и двойному захвату на линиях выдува.
Различают листовую и рулонную высечку. Выбор метода зависит от оборудования и типа материала. Рулонная высечка подразделяется на плоскую и ротационную (вместе с in-line и off-line вариантами).
Рулонная плоская высечка — высокоточный автономный (off-line) метод. Подача материала может быть прерывистой (вертикальный ход штампа) или непрерывной (возвратно-поступательное перемещение штампа). Высеченные этикетки подаются на станцию укладки транспортером.
Рулонная ротационная высечка обеспечивает максимальную точность и производительность. Высокая стоимость ротационных цилиндров делает ее оптимальной для тиражей от 100 000 комплектов. Широко применяется в составе флексографских линий.
Листовая плоская высечка применяется для листовых материалов. Стопа подается самонакладом, облой удаляется автоматически, а готовые этикетки укладываются в стопу роботизированным укладчиком.
IV. Способы вплавления этикеток
После высечки робот поштучно переносит этикетки в полость формы. Под действием температуры расплава и давления воздуха этикетка сваривается с материалом флакона. Применяются два основных метода удержания: вакуумный и электростатический.
Вакуумный метод — наиболее распространенный и освоенный. В существующие формы добавляются вакуумные микроотверстия без необходимости закупки специализированного оборудования, что обеспечивает низкие затраты и высокое качество без видимых следов вакуумирования.
Электростатический метод не требует модификации выдувных форм, однако предъявляет жесткие требования к оборудованию и свойствам материалов:
1) Наличие высоковольтного генератора статики для быстрого наведения достаточного заряда на этикетку перед подачей манипулятором в заземленную форму.
2) Наличие системы нейтрализации остаточного заряда для защиты управляющей электроники и исключения слипания этикеток.
3) Использование специализированных материалов подложки и печатных красок.
V. Преимущества вплавляемых этикеток
1. Превосходный внешний вид
Отсутствие видимых краев этикетки создает эстетичный монолитный вид упаковки. Высокое качество печати обеспечивает точную передачу сложных градиентов и мелких деталей. В отличие от самоклеящихся этикеток, IML-этикетки не отслаиваются, не сдираются и не вздуваются во влажной среде.
2. Защита от подделок
Высокие начальные инвестиции в оборудование и сложность технологического процесса (проектирование форм, печать, настройка выдува) создают серьезный барьер для фальсификации продукции, в отличие от легко копируемых самоклеящихся этикеток.
3. Легкость вторичной переработки
Использование одного и того же полимера (например, ПЭ) для флакона и этикетки позволяет перерабатывать использованную тару целиком без предварительного отделения этикетки и очистки от клея, что полностью соответствует концепции экологичной упаковки.
VI. Области применения IML-этикеток
Технология IML активно используется в следующих сегментах:
1. Автомобильная химия и смазочные материалы: канистры для моторных и трансмиссионных масел, антифризов.
2. Бытовая химия и косметика: упаковка для гелей для душа, шампуней, чистящих и моющих средств.
3. Пищевая промышленность: контейнеры и стаканы для соусов, мороженого, молочной продукции, йогуртов, напитков.
4. Фармацевтическая промышленность: премиальная упаковка лекарственных средств.
Технология вплавляемой этикетки демонстрирует устойчивый рост во всем мире. Вплавляемые пленочные этикетки постепенно вытесняют бумажные аналоги и уверенно конкурируют с традиционными самоклеящимися этикетками во всех ключевых сегментах полимерной упаковки.

Больше Новостей
- < Предыдущий : Ни один
- [Технологии]Процесс IML: Метод электростатическо : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх