

Процесс IML: Метод электростатической адсорбции

С совершенствованием автоматизации оборудования для литья под давлением технология вплавляемых этикеток (IML) приобретает все большую популярность как внутри страны, так и за рубежом. Продукция с IML-этикетками высоко ценится в промышленности за такие преимущества, как высокая прозрачность, отличный объемный эффект, устойчивая к царапинам поверхность, улучшенный внешний вид упаковочной тары, экономическая эффективность, экологичность и усиленная защита от подделок. Ниже подробно рассматриваются ключевые аспекты электростатической адсорбции при технологии IML в литье под давлением.
При литье изделий с вплавляемыми этикетками автоматизированный роботизированный манипулятор закрепляет этикетку на внутренней стенке пресс-формы. После смыкания формы и впрыска расплава высокая температура полимера плавит термоклеевой слой на обратной стороне этикетки, за счет чего этикетка и контейнер соединяются в единое целое.
Если синтетическая этикетка несет статический заряд, она может удерживаться на внутренней поверхности формы, объединяясь с формуемой деталью. Для задач с низкими требованиями к статике этикетку можно заряжать вручную. В автоматизированных системах для зарядки этикетки применяются два метода.
Метод 1
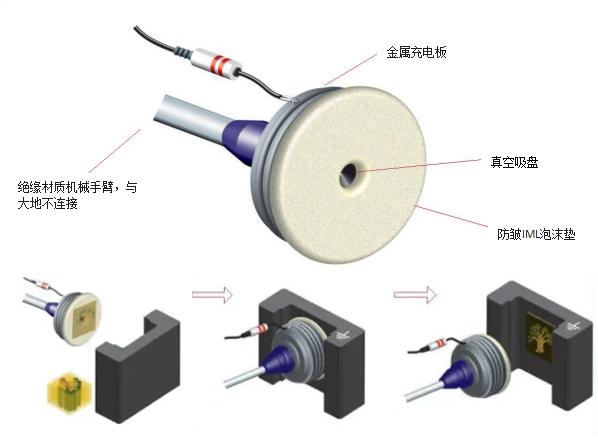
Прямой захват этикетки и укладка в форму
1) Вакуумная присоска робота захватывает этикетку;
2) Этикетка переносится в полость формы, и при соприкосновении с контактной поверхностью присоска переключается на продувку (обратный обдув);
3) Одновременно с этим генератор статического электричества кратковременно заряжает зарядную пластину, IML-прокладку из пеноматериала и этикетку через электростатический разрядник;
4) Роботизированный манипулятор отводится назад, а этикетка удерживается адгезией на внутренней стенке полости формы.
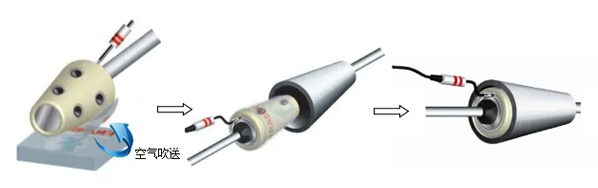
Захваты на присосках некоторых роботов имеют коническую или цилиндрическую, а не плоскую форму, что облегчает укладку этикеток в полости форм сложной конфигурации (например, для чашеобразных изделий).
1) С помощью воздушного сопла этикетка поддувается к краю захвата, где фиксируется вакуумным притяжением;
2) Этикетка переносится в форму, и после касания контактной поверхности присоска переключается на обратный обдув;
3) Одновременно выполняется кратковременный заряд зарядной пластины, IML-прокладки и этикетки;
4) Манипулятор отводится назад, и этикетка надежно фиксируется внутри формы.
Метод 2
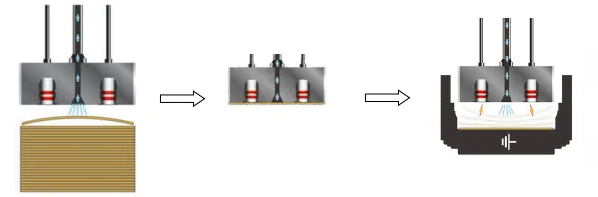
Вдувание этикетки в форму
Зарядка этикетки осуществляется с помощью электростатического разрядника, после чего наэлектризованная этикетка прижимается к внутренней поверхности формы потоком воздуха.
1) Роботизированный манипулятор удерживает этикетку за счет вакуумного притяжения;
2) Присоска подает струю воздуха для перемещения этикетки, одновременно с чем электростатический разрядник производит ее зарядку;
3) Пресс-форма заземлена, при этом манипулятор не должен входить в соприкосновение с элементами формы.
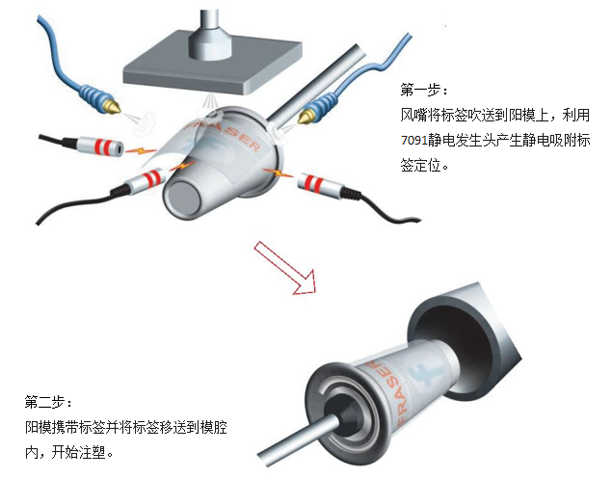
При маркировке некоторых чашеобразных или аналогичных изделий этикетку требуется крепить на запрессовываемый пуансон (знак), а не внутрь полости матрицы, как в Методе 1.

Больше Новостей
- < Предыдущий : [Технологии]Введение в технологию вплавляемых эт
- [Технологии]Основы вплавляемых этикеток (IML-эти : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх