

IML против IMD: 8 ключевых практических различий в технологиях внутриформового декорирования

Каждый, кто работает в сфере литья пластмасс под давлением или декорирования изделий, знает, что IML (In-Mold Labeling — внутриформовое этикетирование) и IMD (In-Mold Decoration — внутриформовое декорирование) являются наиболее распространенными и чаще всего путаемыми технологиями.
Многие новички и даже опытные техники склонны смешивать эти процессы. На первый взгляд они кажутся одинаковыми («декорирование в форме, интегрированное литье»), однако по структуре изделия, конструкции пресс-формы, выбору сырья, настройке параметров, производственным затратам и стабильности серийного выпуска между ними лежит огромная пропасть.
Ошибочный выбор технологии, бессистемная регулировка параметров или некорректное проектирование пресс-формы неизбежно приведут к целому ряду проблем: браку целых партий, царапинам на пленке и отслоению краски, аномальному износу формы и резкому росту себестоимости.
Никакой пустой теории — сегодня мы опишем исключительно реальный производственный опыт цеха, подробно разобрав реальные различия между IML и IMD по 8 ключевым аспектам, что поможет вам делать точный выбор и избегать любых технологических ловушек!
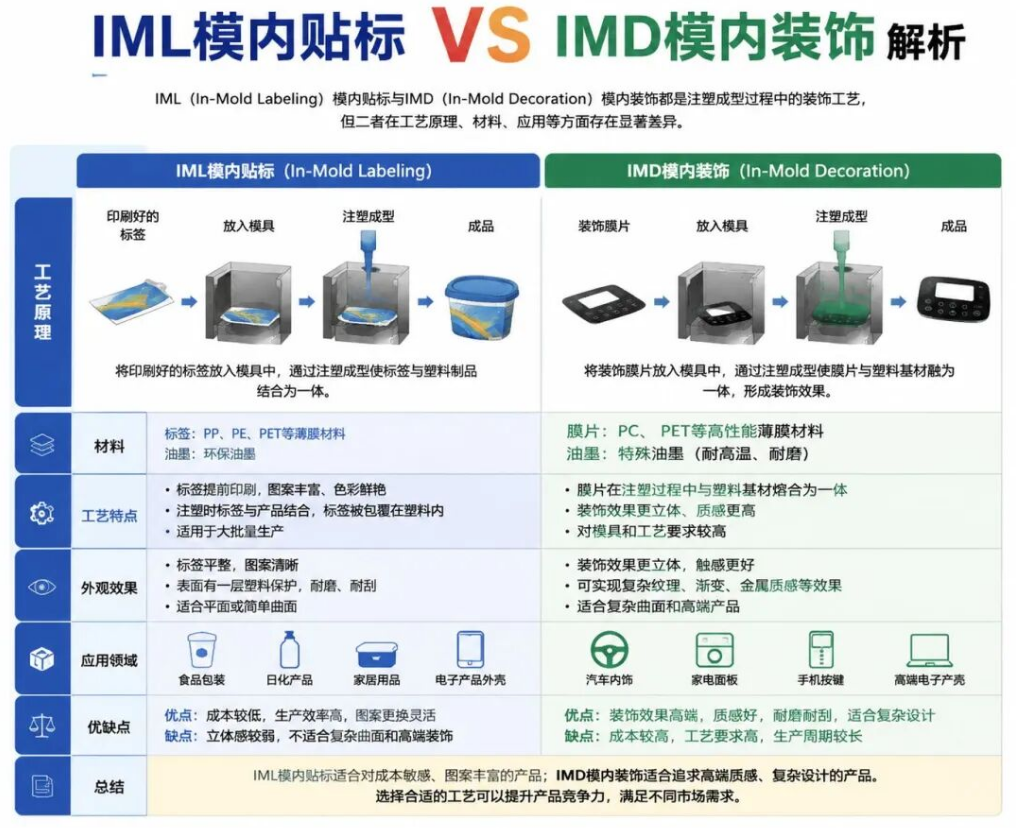
I. Сначала разберем основные принципы! Отличайте IML от IMD с первого взгляда
Это самое фундаментальное различие между двумя процессами. Как только вы поймете принцип работы, вы усвоите половину логики технологии.
IML (внутриформовое этикетирование): Пленка остается на изделии навсегда
Проще говоря: сначала изготавливается пленка, укладывается в форму, а затем интегрируется за один цикл литья. Узоры и текстуры предварительно печатаются и формуются в заготовки определенной формы, которые помещаются в гнездо пресс-формы вручную или роботом. Во время впрыска горячий расплав прочно сплавляется с пленкой.
Главная особенность изделия: Пленка навсегда остается на поверхности детали, а слой краски герметично запечатан между пленкой и пластиковой основой — это равносильно добавлению встроенного защитного панциря, поэтому краска не сотрется и не отслоится на протяжении всего срока службы.
IMD (внутриформовое декорирование): Переносится только рисунок, а несущая пленка удаляется
Этот процесс можно рассматривать как внутриформовой перенос (по принципу горячего тиснения), реализуемый в полностью автоматическом непрерывном режиме с рулона на рулон. Оборудование автоматически подает рулонную трансферную пленку в плоскость разъема пресс-формы. Под воздействием высокой температуры и давления впрыска краска и декоративный слой с пленки напрямую переносятся и прилипают к поверхности пластиковой детали.
Главная особенность изделия: После литья и открытия формы внешняя несущая пленка автоматически сматывается и утилизируется, а на готовом изделии остается только напыленный рисунок — без сплошной пленки на поверхности.
II. Практическое сравнение по 8 ключевым аспектам — освойте каждую деталь техпроцесса
Аспект 1: Совместимость со структурой изделия (ключ к избежанию конструктивных ошибок)
IML (внутриформовое этикетирование): Исключительная гибкость — идеальный выбор для сложных внешних корпусов. Позволяет обрабатывать глубокие полости, сильно вытянутые 3D-поверхности, угловые уступы и полностью обернутые сложные изделия. Глубина вытяжки практически не имеет жестких ограничений, а предварительное формование пленки позволяет адаптироваться к самым замысловатым формам.
Уклон формовки ≥ 2° для предотвращения царапания пленки или повреждения рисунка при извлечении; линия разъема пресс-формы должна проходить в стороне от краев пленки, чтобы исключить защемление и повреждение краев при смыкании, предотвращая массовый брак.
IMD (внутриформовое декорирование): Сильные конструктивные ограничения — подходит только для плоских и слабовыпуклых поверхностей. Глубокие полости, острые углы или большая степень вытяжки категорически противопоказаны, так как они неизбежно вызывают растяжение и деформацию рисунка, пропуски печати и разрывы пленки.
Плоскость разъема пресс-формы должна быть безупречно гладкой, без заусенцев и острых кромок, что гарантирует плавное перемещение рулонной пленки без царапин и разрывов, обеспечивая стабильность серийного выпуска.
Аспект 2: Выбор сырья (большинство дефектов проистекает из несоответствия материалов)
Материальная база IML:
• Пленка: преимущественно PC, PET, PMMA и композитные пленки со встроенным защитным слоем (hard coat), придающие изделию стойкость к царапинам и износу;
• Краска: специальная термостойкая краска для литья под давлением, предварительно согласованная как с пленкой, так и с полимерной основой для исключения расслоения;
• Полимерная основа: обычно ABS, PC/ABS, PP — главное требование заключается в химической совместимости во избежание вздутий, расслоения и отслаивания пленки после впрыска.
Материальная база IMD:
• Пленка: специализированная многослойная трансферная рулонная пленка, объединяющая защитный слой, слой краски, клеевой и разделительный слои;
• Краска: термостойкие и устойчивые к давлению краски для термопереноса, обеспечивающие полное отделение и прочное сцепление в процессе переноса без остатков или дефектов;
• Полимерная основа: в основном PC, ABS, PC/ABS — должна строго соответствовать клеевой системе трансферной пленки для предотвращения неполного переноса и отслаивания орнамента.
Аспект 3: Ключевые требования к конструкции пресс-формы (ошибка в форме гарантирует провал серии)
Конструкция знаков и гнезд IML: Требуются прецизионные позиционирующие элементы для устранения сдвигов и перекосов пленки, гарантирующие одинаковое положение каждого впрыска; стандартные вакуумные присоски для плотного прилегания заготовки к стенкам полости без складок, вздутий и пустот; литниковая система и точка впрыска должны проектироваться так, чтобы исключить прямой удар расплава по пленке и вымывание краски; плоскость разъема обрабатывается так, чтобы обходить пленку во избежание механического повреждения ее краев.
Важное примечание: Фиксированная толщина пленки изменяет усадку и габариты детали. В многогнездных формах необходимо обеспечивать абсолютную идентичность позиционирования во всех гнездах, иначе неравномерная усадка приведет к выходу размеров за допуски и браку партии.
Конструкция знаков и гнезд IMD: Интегрированные механизмы направления, натяжения и фиксации рулонной пленки, сопрягаемые с автоматическим податчиком для точного контроля шага подачи; герметичность плоскости разъема исключает утечку пластика, предотвращая перерезание ленты; встроенный вакуум удерживает пленку расправленной без растяжения рисунка; дополнительные чистящие устройства удаляют частицы краски и пыли, предотвращая точечный брак; рабочие полости формы не должны иметь острых кромок для обеспечения бесперебойного скоростного выпуска.
Аспект 4: Настройка параметров литья (опыт опытных операторов)
Логика настройки параметров IML (стабильность, аккуратность, равномерность): Цикл: укладка пленки → смыкание формы → впрыск → охлаждение → открытие и выталкивание. Скорость и давление впрыска должны быть умеренными и мягкими — резкие удары на высокой скорости категорически запрещены, чтобы не сместить пленку и не повредить узор; давление и время выдержки поддерживаются сбалансированными для устранения коробления, морщин и недостаточной адгезии; эффективное охлаждение стабилизирует геометрическую точность и внешний вид.
Логика настройки параметров IMD (точность, стабильность, синхронность): Цикл: автоподача пленки → вакуумный прижим → смыкание и перенос → литье → открытие и смотка ленты. Температура и давление строго согласуются с характеристиками пленки для полного переноса краски без дефектов; скорость впрыска подбирается прецизионно: при избытке — размытие узора, при недостатке — следы потока и неравномерный перенос; открытие формы и смотка синхронизируются во избежание разрыва декоративного слоя; стабильный шаг подачи гарантирует идентичность рисунка.
Аспект 5: Организация массового производства (производительность партий различается кардинально)
Особенности производства IML (гибкость для малых и средних партий): Цепочка: печать рисунка → термоформование заготовок → вырубка → внутриформовой литьевой процесс. Поддерживается как ручная укладка оператором, так и автоматическая выгрузка/загрузка роботом, что облегчает переналадку при частой смене номенклатуры. Основа контроля — прецизионное позиционирование пленки, отсутствие складок и слаженность операций для поддержания высокого процента выхода годных изделий.
Особенности производства IMD (ориентация строго на крупносерийный выпуск): Полностью автоматизированный безостановочный процесс с рулона на рулон: печать на пленке → автоподача и литье → автоматическое отделение пленки. Ручной труд полностью исключен, уровень автоматизации максимален, скорость беспрецедентная, однако технология не предназначена для частых переналадок. Основа контроля — стабильная подача ленты, чистый срез переноса и безотказная работа оборудования.
Аспект 6: Анализ производственных затрат (как сэкономить за счет правильного выбора)
Затраты на IML (низкий порог входа, гибкие партии): Минимальные затраты на дооборудование — нет необходимости в дорогостоящем специализированном податчике, можно адаптировать стандартный термогоризонтальный автомат, запуская в производство небольшие партии при контролируемых первоначальных инвестициях. При крупных тиражах стоимость заготовки оптимизируется, а уровень выхода годной продукции полностью зависит от дисциплины техпроцесса.
Затраты на IMD (высокие вложения на старте, экономичность на миллионных тиражах): Крупные первоначальные капиталовложения — требуются эксклюзивные пресс-формы и дорогой автоподатчик рулонной ленты. Выпуск мелких серий экономически нецелесообразен. Однако на больших объемах преимущества очевидны: полная автоматизация, минимальная доля ручного труда, низкий уровень брака и рекордно низкая себестоимость единицы продукции.
Аспект 7: Эксплуатационные характеристики и надежность изделий
Готовые изделия обеих технологий должны проходить полный комплекс квалификационных испытаний: тест на адгезию (решетчатый надрез), термоциклирование, влагостойкость, устойчивость к УФ-излучению, химическим растворителям, испытание на истирание лентой RCA, проверка твердости по карандашу и т.д.
Надежность IML: Слой краски защищен с двух сторон (пластик + защитная пленка), что изолирует его от воздуха, трения и агрессивных сред. Погодная стойкость, износостойкость и долговечность значительно превосходят IMD, что делает решение оптимальным для изделий длительного использования.
Надежность IMD: Красочный слой контактирует с внешней средой. Все параметры стойкости к царапинам, истиранию и старению зависят исключительно от качества финишного защитного лакового покрытия на пленке, поэтому со временем возрастает риск износа.
Аспект 8: Внешний вид и реализация функциональных возможностей
Визуальные и функциональные свойства IML: Широчайший спектр фактур — имитация ценных пород дерева, кожи, шлифованного металла, матового покрытия, эффекта софт-тач (soft-touch), поддержка подсветки и скрытых пиктограмм. Защитная поверхность обеспечивает непревзойденную прочность и стойкость к повреждениям.
Визуальные и функциональные свойства IMD: Прецизионная точность печати и идеальная проработка деталей рисунка, превосходные градиентные переходы, зеркальные эффекты и микротекстуры. Основной фокус на премиальном плоском декоре и интеграции сенсорных панелей или интерактивных элементов интерфейса.
III. Главная памятка по выбору! Больше никогда не ошибайтесь с технологией
Изучив сравнение по 8 аспектам, просто запомните это правило выбора для практического применения в проектировании и производстве:
✔ Выбирайте IML, если: Деталь имеет глубокие полости, сложные трехмерные поверхности или сложную геометрию; требуются повышенная износостойкость и долгий срок службы; объемы заказов гибкие, а переналадки происходят часто;
✔ Выбирайте IMD, если: Деталь имеет плоскую или слабоизогнутую форму; важна предельная четкость и детализация графики; объемы выпуска крупные и стабильные; необходима высокая автоматизация и низкая себестоимость единицы продукции.
Напоминание для всех специалистов по литью под давлением: технологии IML и IMD ни в коем случае нельзя взаимозаменяемо подменять друг другом! Конструкция изделия, оснастка, сырье и настройки режимов тесно взаимосвязаны. Только точное соответствие техпроцессу гарантирует стабильный выход годных изделий, минимизацию отходов и эффективный контроль затрат.

Больше Новостей
- < Предыдущий : [Технологии]Настройка параметров литья под давле
- [Технологии]Практическое руководство по литью по : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх