

Настройка параметров литья под давлением: скорость, давление и температура

Как настраивать параметры литья под давлением? Золотое соотношение скорости, давления выдержки и температуры
Мне доводилось видеть слишком много операторов, которые начинают паниковать, едва подойдя к машине: они выкручивают давление впрыска, задирают температуру, возитесь полдня, а в итоге получают повсюду облой и заусенцы либо утяжины, которые никак не исчезают. После этого они винят сырье и пресс-форму, впустую растрачивая материалы и время.
Правда в том, что настройка термопластавтомата никогда не строится на слепых методах проб и ошибок — она опирается на четкую логику. Сегодня я детально разберу эту схему логики настройки, чтобы у вас появилось кристально чистое понимание трех ключевых параметров — скорости впрыска, давления выдержки и температуры — что позволит удвоить эффективность вашей наладки.
I. За что на самом деле отвечают три главных параметра?
Главная причина, почему многие операторы не могут нормально настроить машину, заключается в непонимании роли каждого параметра, из-за чего нарушается порядок действий и ситуация только ухудшается. Давайте сначала проясним распределение обязанностей между этими «ключевыми игроками».
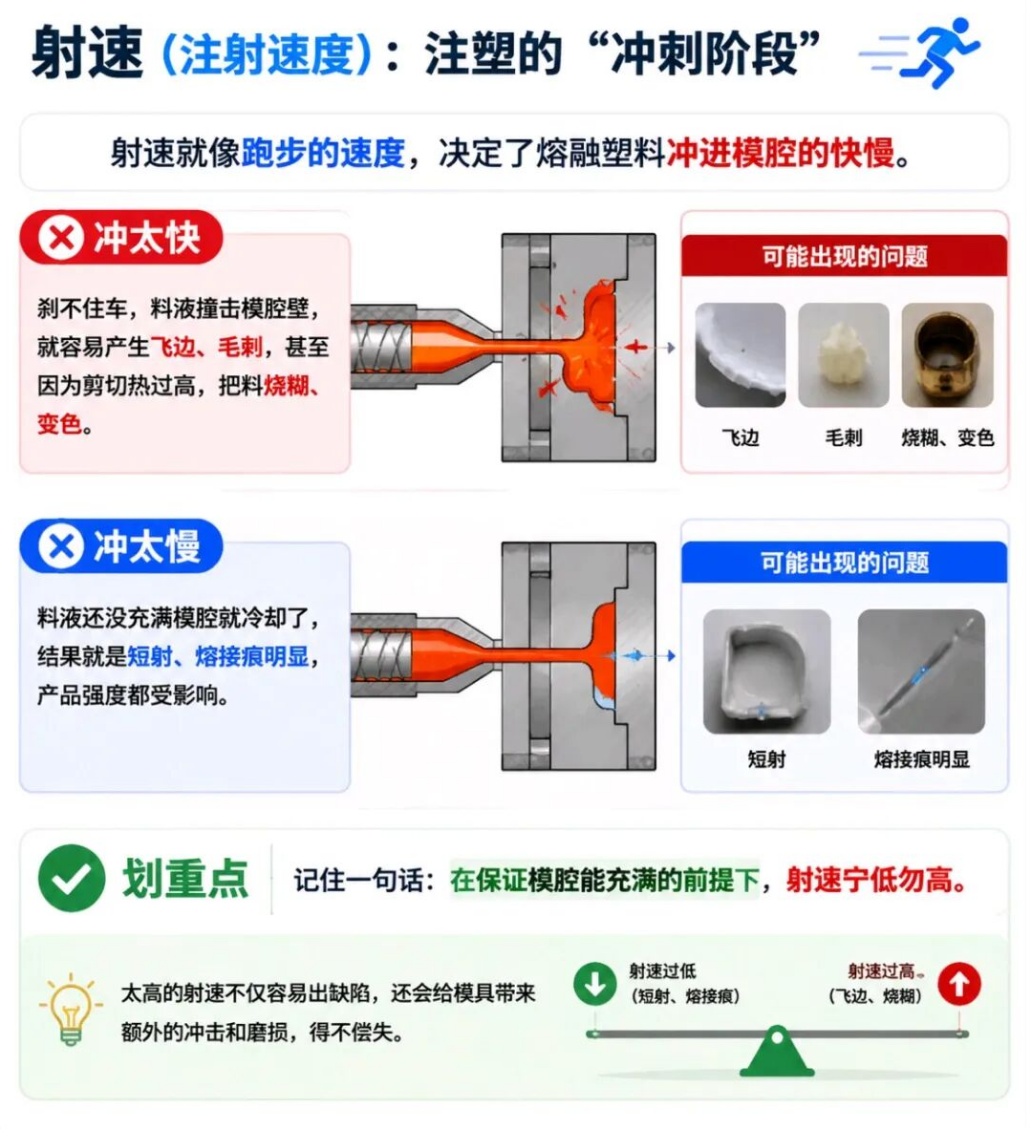
1. Скорость впрыска: «Фаза спринта» при литье под давлением
Скорость впрыска похожа на скорость бега — она определяет, с какой быстротой расплавленный пластик устремляется в полость пресс-формы.
Слишком высокая: поток не успевает вовремя остановиться, расплав ударяется о стенки полостей, что легко приводит к облою и заусенцам, а также к выгоранию и изменению цвета материала из-за чрезмерного тепловыделения при сдвиге.
Слишком низкая: расплав успевает остыть до полного заполнения формы, что приводит к недоливу, заметным линиям спая (швам) и даже снижению прочности изделия.
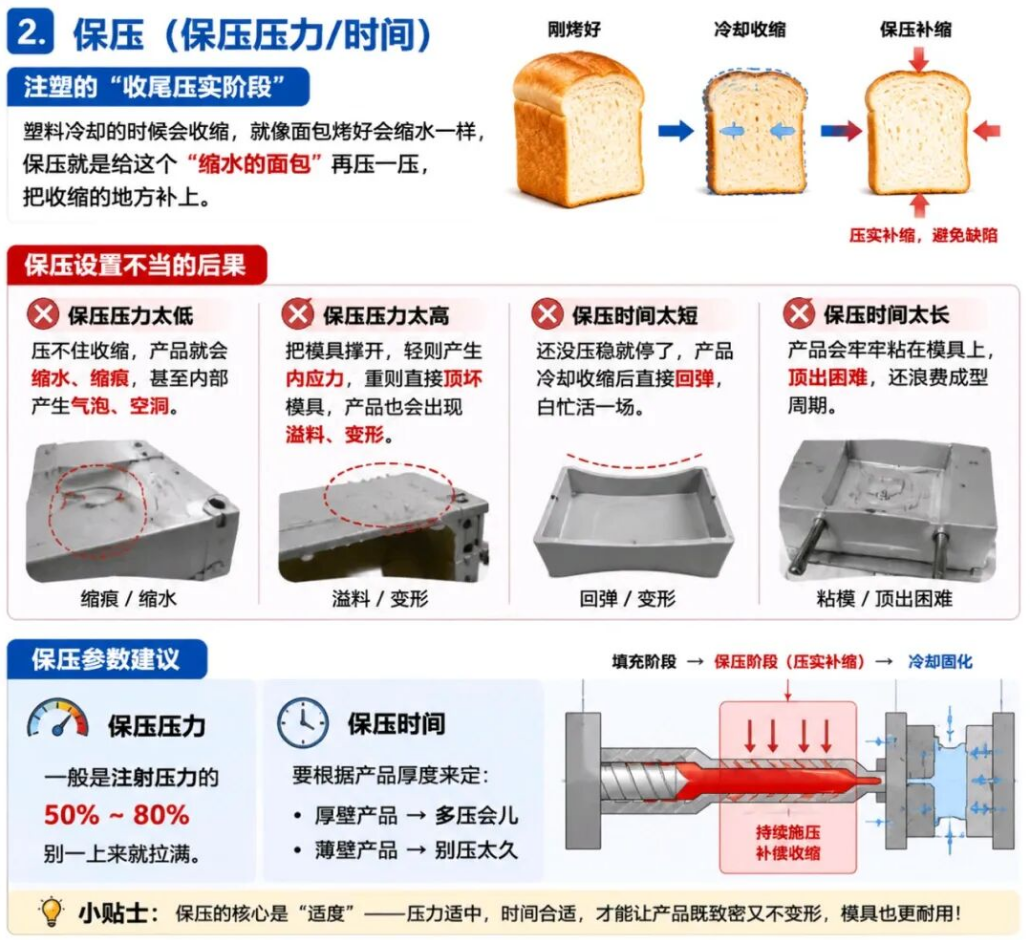
2. Давление выдержки (давление / время): «Фаза окончательного уплотнения»
Пластики сжимаются при остывании, подобно тому как хлеб уменьшается в объеме после выпечки. Давление выдержки работает как усилие дожима этого «усаживающегося хлеба», чтобы компенсировать объемное сжатие.
Слишком слабое давление выдержки: оно не способно скомпенсировать усадку, из-за чего на изделии появляются утяжины, а внутри могут сформироваться пустоты или раковины.
Слишком сильное давление выдержки: оно размыкает форму — в лучшем случае порождая внутренние напряжения, в худшем непосредственно повреждая оснастку, при этом изделие страдает от облоя и коробления.
Слишком короткое время выдержки: давление снимается до завершения уплотнения, и после охлаждения изделие дает пружинящую усадку — все усилия насмарку; слишком длительное время приводит к сильному прилипанию детали к форме, затрудняя извлечение и удлиняя цикл литья.
3. Температура (цилиндра и пресс-формы): «Нагрев и охлаждение» литьевого процесса
Температура подобна силе нагрева при приготовлении пищи — при неверном температурном режиме даже лучший материал не даст качественного продукта.
Слишком низкая температура цилиндра: материал не проплавляется полностью, текучесть падает, возникает риск недолива и следов холодных струй; слишком высокая температура приводит к термодеструкции и изменению цвета пластика, ухудшению его свойств и выделению токсичных газов.
Слишком низкая температура формы: расплав мгновенно застывает при контакте со стенками, образуя на поверхности серебристые разводы, газовые следы и выраженные линии спая; слишком высокая температура замедляет остывание, увеличивает цикл и чревата деформацией и прилипанием.
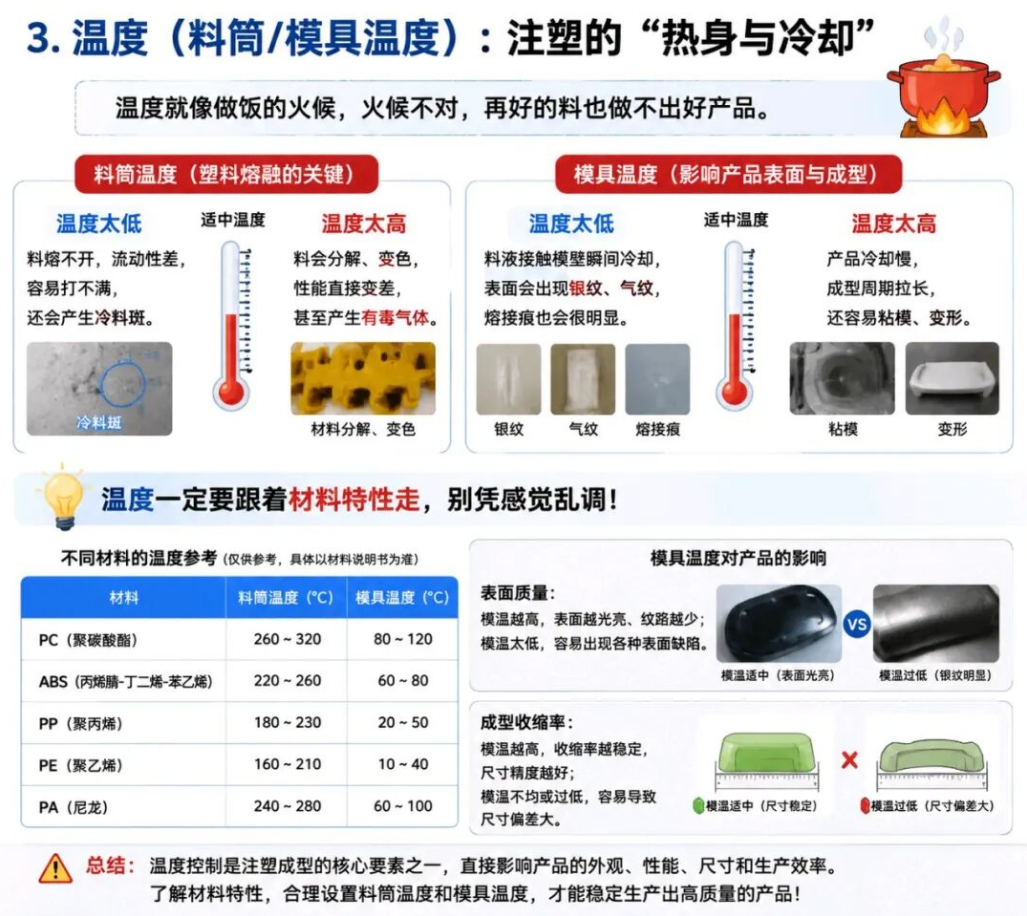
Температурные режимы всегда должны следовать характеристикам материала — не регулируйте их «на глаз». К примеру, поликарбонат (PC) требует высоких температур, тогда как полипропилен (PP) перерабатывается при более низких. Температура пресс-формы прямо влияет на качество поверхности и усадку, поэтому ею нельзя пренебрегать.
II. Готовые решения: Золотые соотношения «скорость–давление–температура» для ходовых материалов
Главная головная боль настройщиков — вопрос «какие именно значения параметров выставлять?». Я собрал общие справочные диапазоны для четырех наиболее распространенных в промышленности полимеров: ABS, PP, PC и полиамида (нейлона). Новички могут смело применять их за основу, а опытные специалисты — использовать для сопоставления со своими режимами.
* Примечание: Это лишь общие справочные диапазоны. Конкретные параметры всегда должны корректироваться с учетом особенностей вашего оборудования, конструкции пресс-формы, толщины изделия и марки сырья. Не переносите их слепо, иначе легко совершите ошибки.
III. Соблюдайте порядок настройки! Следуйте этим шагам, чтобы сделать все правильно с первой попытки
Наладка — это не хаотичное кручение всего подряд. Нарушите последовательность, и никакие правки не помогут. Я составил для вас пошаговый алгоритм: следуйте ему, и ваша производительность возрастет вдвое:
Сначала задайте температуру цилиндра: отрегулируйте среднюю зону, затем переднюю и заднюю. Тщательно высушите и расплавьте материал — это фундамент всех последующих параметров. Если температура неверна, все остальное настраивать бесполезно.
Затем установите температуру формы: только при стабильном температурном режиме пресс-формы процесс литья станет стабильным, и дальнейшие регулировки обретут смысл. Иначе при плавающей температуре формы параметры никогда не стабилизируются.
Отрегулируйте скорость впрыска: добейтесь полного заполнения детали без явных недоливов и грубых швов. На начальном этапе не зацикливайтесь на облое — решайте главную задачу.
Настройте давление выдержки: когда полость заполнена, отрегулируйте давление для устранения утяжин и уплотнения пластика. Не увеличивайте его резкими скачками — поднимайте постепенно.
Подберите время выдержки: после фиксации давления отрегулируйте время, чтобы деталь получилась плотной, но без перелива, найдя баланс между утяжинами и налипанием.
Зафиксируйте параметры и запустите серию: обязательно полностью запишите подобранные режимы. При следующей смене формы используйте их напрямую — не тратьте время на настройку с нуля.
IV. Экспресс-советы по устранению частых дефектов
Не паникуйте при возникновении неполадок во время наладки. Вот несколько самых распространенных дефектов и способы их решения:
Источник статьи: Injection Molding Memo
Отказ от ответственности: Содержимое и изображения, представленные здесь, взяты из общедоступных каналов, таких как интернет и официальные аккаунты WeChat. Мы придерживаемся нейтральной позиции по отношению к взглядам, выраженным в этой статье, которая публикуется исключительно в ознакомительных и обменных целях. Авторские права на перепечатываемые материалы принадлежат исходным авторам и организациям. В случае выявления нарушений просим связаться с нами для удаления материала.

Больше Новостей
- < Предыдущий : [Технологии]Пять причин нестабильности размеров
- [Технологии]IML против IMD: 8 ключевых практичес : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх