

خمسة أسباب لعدم استقرار الأبعاد في قولبة الحقن

كل من يعمل في مجال قولبة الحقن سيواجه بالتأكيد هذه المشكلة المحبطة: نفس آلة قولبة الحقن، نفس القالب، نفس المواد الخام — ومع ذلك أثناء الإنتاج، قد تكون أبعاد المنتج مقبولة في بعض الأحيان، كبيرة في أحيان أخرى، وصغيرة في أحيان ثالثة. رد فعل معظم الناس الأول هو إلقاء اللوم: تقدم عمر الآلة، رداءة دفعة المواد الخام، عدم كفاية دقة القالب. قليلون هم من يبحثون في المنطق الأساسي للتحكم في العملية. إن تطبيق منطق قولبة الأجزاء البلاستيكية العادية على الأجزاء عالية الدقة لن يؤدي إلا إلى عيوب في الدفعات وتأخيرات في التسليم.
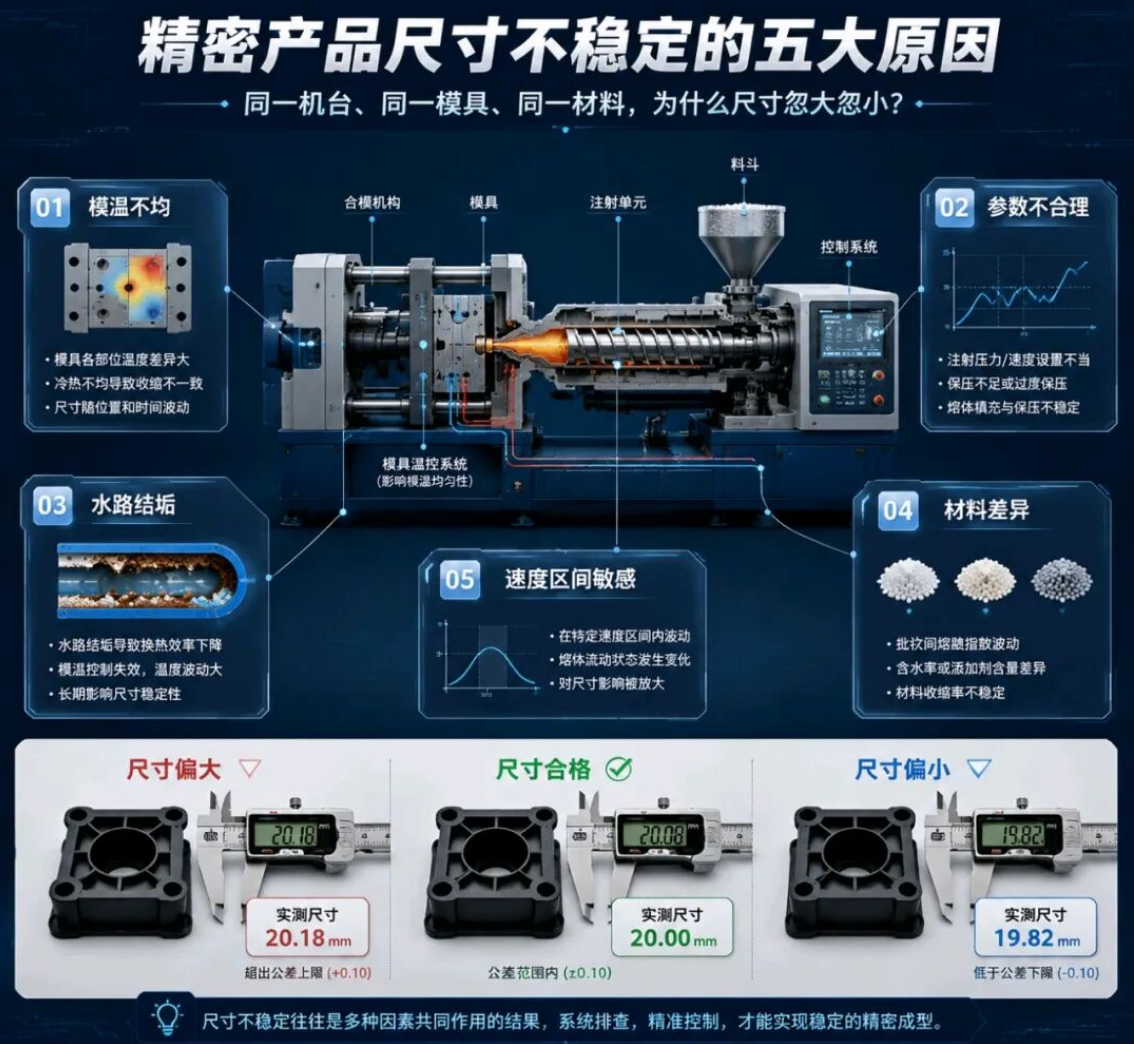
أولاً: عدم تجانس توزيع درجة حرارة القالب
تستخدم العديد من المصانع تصميم متسلسل لقنوات مياه التبريد، حيث تتدفق مياه التبريد بالتتابع عبر التجاويف 1 و2 و3. تكون درجة حرارة المياه الداخلة منخفضة، بينما ترتفع درجة حرارة المياه الخارجة في النهاية بشكل كبير، مما يخلق فرقًا حراريًا متأصلًا عبر جميع التجاويف.
مع استمرار الإنتاج، يستمر اتساع فرق درجة حرارة المياه: يتطلب الإنتاج المقبول التحكم في فروق درجة حرارة التجاويف ضمن 3 درجة مئوية، بينما تُظهر قنوات المياه المتسلسلة غالبًا فروقًا تبلغ 5 درجات مئوية أو 10 درجات مئوية أو أكثر. مع عدم تجانس انكماش تبريد البلاستيك، ستتذبذب الأبعاد بشكل طبيعي صعودًا وهبوطًا.
بالإضافة إلى ذلك، فإن التخطيط غير المناسب لفتحات قنوات مياه القالب واختلاف المسافات بين قنوات المياه والتجاويف يمكن أن يؤدي أيضًا إلى تفاقم عدم توازن درجة حرارة القالب.
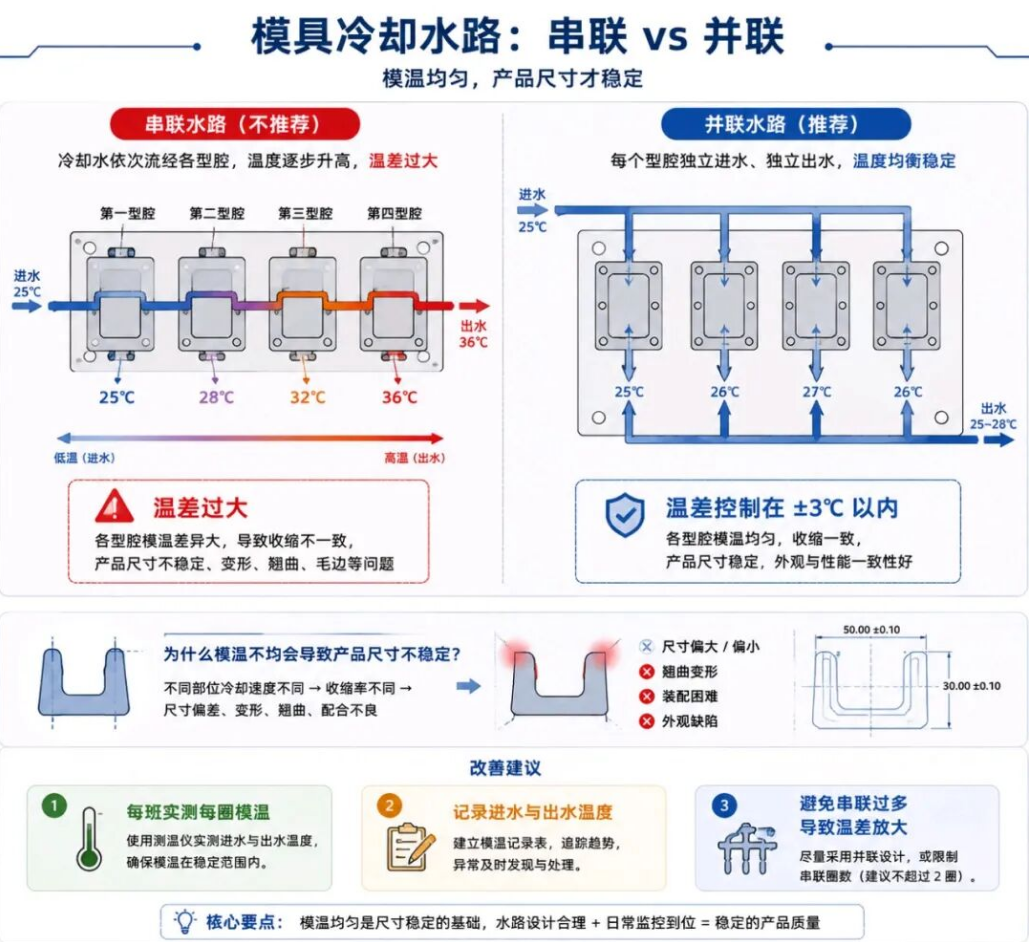
استخدم جهاز قياس درجة الحرارة لقياس درجة حرارة السطح لكل قناة مياه وكل تجويف بانتظام في كل وردية، واحتفظ بسجلات البيانات، واعمل على التحكم الصارم في فرق درجة الحرارة ضمن ±3 درجة مئوية؛ بالنسبة للقوالب متعددة التجاويف، قم بالتحول إلى قنوات مياه متوازية كلما أمكن للقضاء على تخطيطات التبريد المتسلسلة الطويلة.
ثانياً: منطق خاطئ في ضبط معاملات القولبة
اعتاد مشغلو الآلات ذوي الخبرة في تصنيع العبوات العادية على الاعتماد على التبديل الزمني لضغط الاحتفاظ، وهو ما يتميز بدرجة تحمل خطأ عالية ولا يظهر مشاكل واضحة.
ومع ذلك، فإن الأجزاء البلاستيكية الدقيقة حساسة للغاية للضغط وملء الذوبان. الاعتماد فقط على الوقت للتحكم في ضغط الاحتفاظ يعني أن حجم ملء الذوبان وحجم الضغط يتذبذبان مع كل طلقة، ويمكن أن يصل الانحراف البعدي المتراكم الموجب/السالب إلى 0.1–0.2 ملم.
كثير من الناس، عند اكتشاف أن الأبعاد صغيرة جدًا، يقومون ببساطة بزيادة ضغط الاحتفاظ — وهذا يعالج الأعراض وليس السبب الجذري: المشكلة هي عدم استقرار الأبعاد، وليس مجرد أجزاء ذات أبعاد أصغر من المطلوب. إن ضبط ضغط الاحتفاظ بشكل أعمى لن يؤدي إلا إلى زيادة التذبذب.
بالنسبة للأجزاء البلاستيكية عالية الدقة، اعتمد بشكل موحد على منطق قولبة الحقن العلمي المتمثل في التبديل الموضعي لضغط الاحتفاظ، والتحكم الدقيق في نقطة نهاية ملء الذوبان، واستقرار حجم الضغط داخل التجويف، وتقليل تذبذب الأبعاد من المصدر.
ثالثاً: إهمال صيانة نظام التبريد على المدى الطويل
يعد نظام التبريد نقطة حرجة في المعدات يسهل تجاهلها. تترسب القشور والرواسب على جدران الأنابيب الداخلية لأبراج التبريد وقنوات مياه القالب التي لا يتم تنظيفها لفترات طويلة، مما يقلل بشكل كبير من قدرة التبادل الحراري لمياه التبريد.
في نفس وقت التبريد، يؤدي عدم استقرار تبديد حرارة القالب إلى تذبذب درجة حرارة القالب صعودًا وهبوطًا، ويتغير معدل انكماش البلاستيك باستمرار — مما يؤدي مباشرة إلى انحرافات أبعاد في الدفعات. هذه مشكلة واسعة الانتشار توجد عادة في مصانع قولبة الحقن الصغيرة والمتوسطة.
أنشئ سجل صيانة للمعدات، وقم بتنظيف أبراج التبريد والمرشحات وقنوات مياه القالب بانتظام؛ أضف أجهزة إزالة القشور والترشيح إلى المياه الدائرية لضمان كفاءة تبريد وتبادل حراري ثابتة.
رابعاً: اختلافات قابلية تدفق دفعات المواد الخام
إن نفس الدرجة من البلاستيك من دفعات مختلفة، ومصنعين مختلفين، وفترات تخزين مختلفة، تتميز بطبيعتها باختلافات في مؤشر تدفق الذوبان وقابلية تدفق الذوبان.
عندما لا يتم اختبار مؤشر تدفق الذوبان للمواد الواردة في ورشة العمل، أو يتم خلط المواد القديمة والجديدة بشكل عشوائي، أو تبديل علامات المواد الخام دون إجراء تعديلات، تختلف مقاومة ملء الذوبان من طلقة لأخرى، ويصبح وزن الملء غير مستقر، وفي النهاية تتذبذب أبعاد المنتج باستمرار.
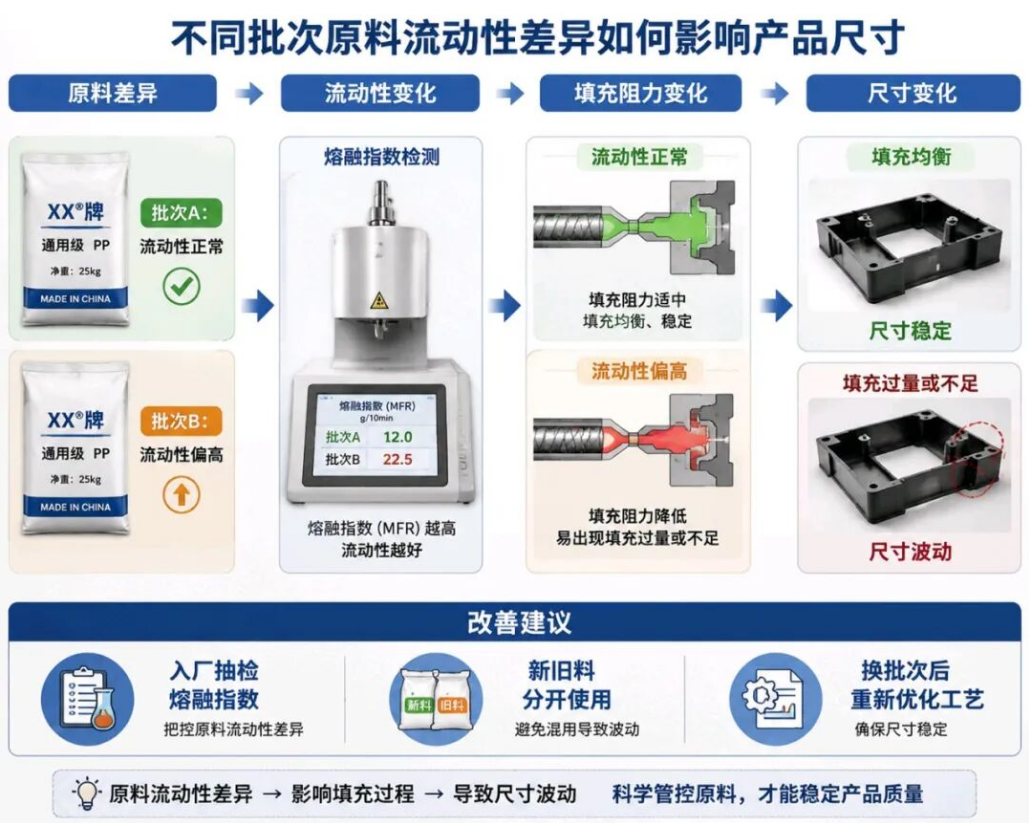
قم بإجراء فحص عينات لمؤشر تدفق الذوبان قبل دخول المواد الخام إلى المستودع، واستخدم المواد الخام القديمة والجديدة بشكل منفصل؛ بعد تغيير المواد أو تبديل الدفعات، أعد تحسين مجموعة كاملة من معاملات عملية القولبة — لا تستمر في الإنتاج باستخدام المعاملات القديمة مباشرة.
خامساً: سرعة الحقن تتجاوز النطاق المستقر
هذه هي النقطة الحرجة الأساسية التي يسهل تجاهلها: كل نوع من البلاستيك وكل قالب له نطاق سرعة مستقر.
1. إذا كانت سرعة الحقن ضمن النطاق المستقر: فلن تؤثر التقلبات الطفيفة في درجة حرارة المحيط والضغط الهيدروليكي على أبعاد المنتج بشكل كبير؛
2. إذا كانت سرعة الحقن ضمن النطاق الحساس للمادة: فإن التغيرات الطفيفة في درجة حرارة المحيط أو الضغط الهيدروليكي أو التقلبات البسيطة في درجة حرارة القالب ستغير جميعها حالة ملء الذوبان، مسببة انحرافات أبعاد فورية.
إن ضبط السرعة بالاعتماد على الخبرة فقط يجعل من السهل الوقوع في النطاق الحساس، مما ينتج عنه أبعاد منتج جيدة في لحظة وسيئة في اللحظة التالية.
قبل الإنتاج، قم بإجراء اختبار منحنى اللزوجة لقولبة الحقن العلمي لتحديد النطاق المستقر لسرعة الحقن المقابل للمادة والقالب بدقة، وثبّت سرعة القولبة ضمن النطاق المستقر أثناء الإنتاج لتجنب قطاعات السرعة الحساسة.
قم بفحص كل نقطة من النقاط الخمس أعلاه واحدة تلو الأخرى، وسوف تحسن بشكل كبير مشكلة تقلب الأبعاد.
مصدر المقال: مذكرة قولبة الحقن
إخلاء المسؤولية: المحتوى والصور الواردة هنا مستمدة من قنوات عامة مثل الإنترنت وحسابات ويشات الرسمية. نحن نتبنى موقفًا محايدًا تجاه الآراء الواردة في هذا المقال، وهو للمرجع والتبادل فقط. حقوق النشر للمقالات المعاد نشرها تعود للمؤلفين والمؤسسات الأصلية. في حالة وجود أي انتهاك لحقوق النشر، يرجى الاتصال بنا للإزالة.

- < المادة السابقة : [التقنية]ست مراحل لقولبة الحقن في 7 رسوم توضي
- [التقنية]ضبط معلمات قولبة الحقن: السرعة والضغ : المقالة التالية >

- رمز المخزون
838363

- +86 186 6517 1961
+86 186 6687 8722
-




838363
الاتصال بالخط الساخن
- دردشة
- الأعلى