Cinco causas de inestabilidad dimensional en el moldeo por inyección

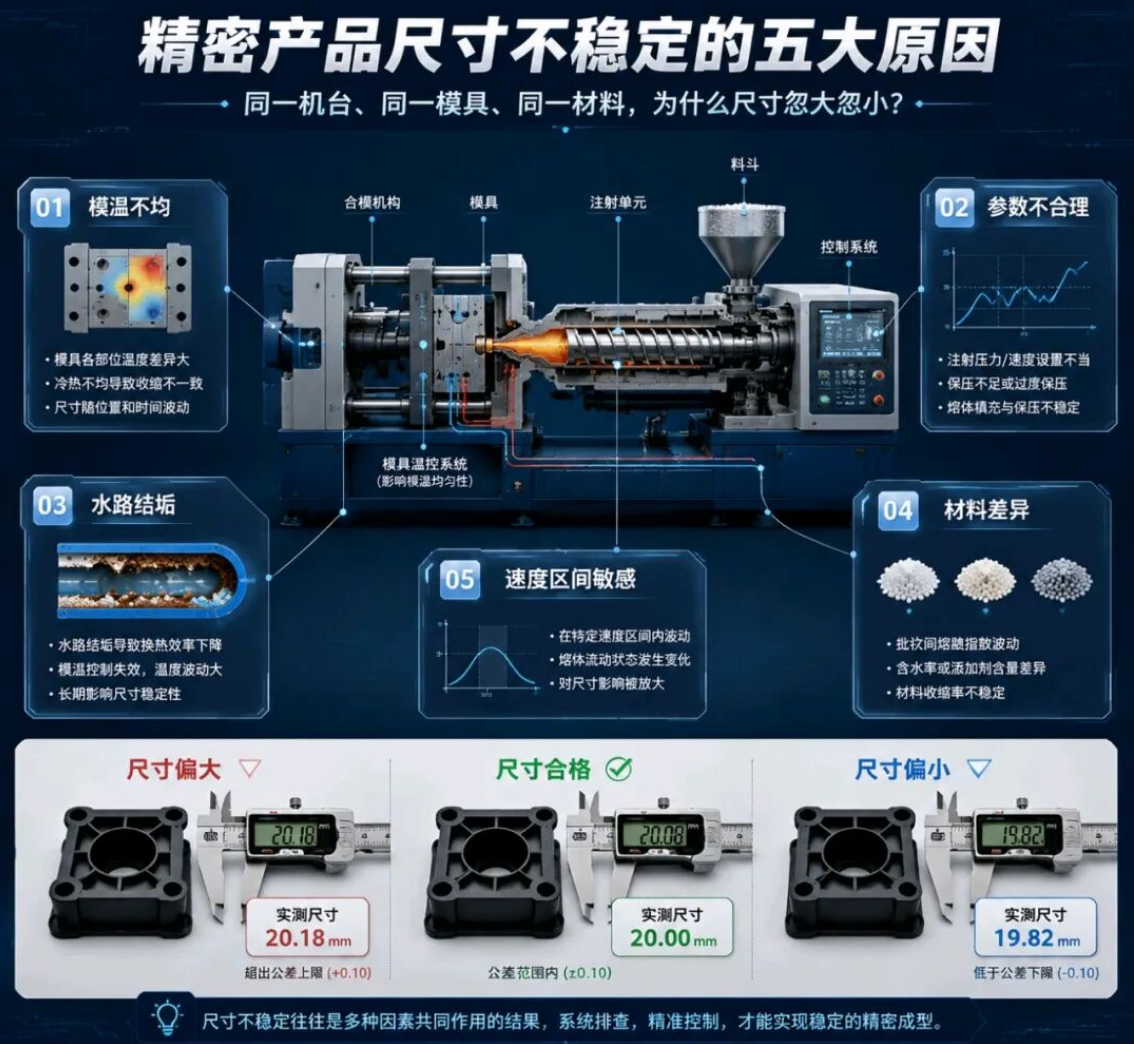
Cualquier persona que trabaje en el moldeo por inyección seguramente se ha encontrado con este frustrante problema: la misma máquina de moldeo por inyección, el mismo molde, la misma materia prima — pero durante la producción, las dimensiones del producto a veces son correctas, a veces son grandes y a veces son pequeñas. La reacción de la mayoría es culpar a otros factores: máquina envejecida, lote de materia prima deficiente, precisión insuficiente del molde. Pocos analizan la lógica subyacente del control de proceso. Aplicar la lógica de moldeo de piezas plásticas comunes a piezas de alta precisión solo generará defectos por lotes y retrasos en las entregas.
I. Distribución desigual de la temperatura del molde
Muchas fábricas adoptan un diseño en serie para los canales de agua de refrigeración, donde el agua de refrigeración fluye secuencialmente por las cavidades 1, 2 y 3. La temperatura del agua de entrada es baja, mientras que la temperatura del agua de salida aumenta notablemente, generando una diferencia de temperatura inherente entre todas las cavidades.
A medida que avanza la producción, la diferencia de temperatura del agua se amplía: para una producción calificada, la diferencia de temperatura de las cavidades debe controlarse dentro de los 3 °C, mientras que los canales de agua en serie suelen presentar diferencias de 5 °C, 10 °C o incluso mayores. Con una contracción por enfriamiento del plástico inconsistente, las dimensiones fluctúan de forma natural.
Además, una disposición irracional de las aberturas de los canales de agua del molde y distancias variables entre los canales de agua y las cavidades también pueden agravar el desequilibrio térmico del molde.
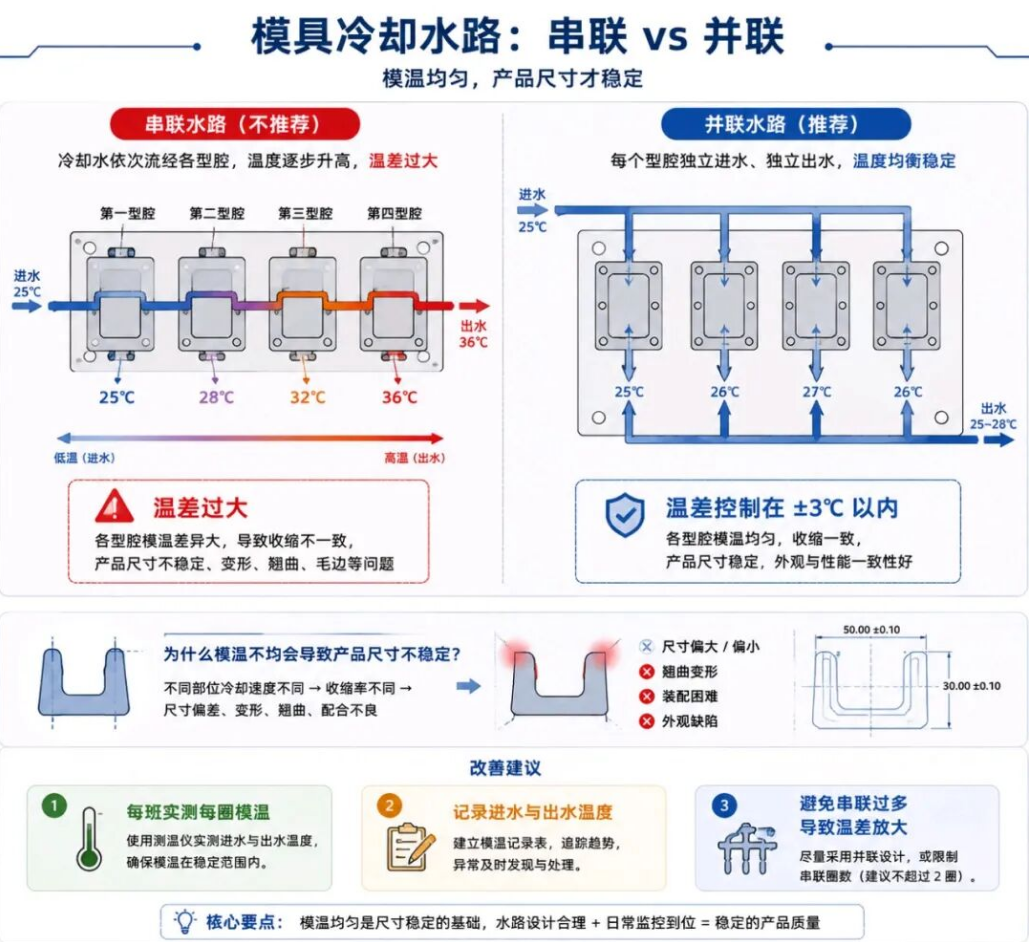
Utilice un instrumento de medición de temperatura para medir periódicamente la temperatura superficial de cada canal de agua y cada cavidad por turno, mantenga registros de datos y controle estrictamente la diferencia de temperatura dentro de ±3 °C; para moldes de múltiples cavidades, cambie a canales de agua paralelos siempre que sea posible para eliminar los diseños de refrigeración en serie largos.
II. Lógica incorrecta en la configuración de parámetros de moldeo
Los operadores experimentados que fabrican carcasas ordinarias suelen confiar en el cambio por tiempo para activar la presión de mantenimiento, un método con alta tolerancia a fallos que no presenta problemas evidentes.
Sin embargo, las piezas plásticas de precisión son extremadamente sensibles a la presión y al llenado del fundido. Confiar únicamente en el tiempo para controlar la presión de mantenimiento hace que el volumen de llenado y compresión del fundido fluctúe en cada disparo, y la desviación dimensional positiva o negativa acumulada puede alcanzar de 0,1 a 0,2 mm.
Muchas personas, al detectar dimensiones demasiado pequeñas, simplemente aumentan la presión de mantenimiento — esto solo trata el síntoma y no la causa raíz: el problema es la inestabilidad dimensional, no solo piezas de tamaño reducido. Ajustar ciegamente la presión de mantenimiento solo empeorará la fluctuación.
Para piezas plásticas de precisión, adopte uniformemente la lógica de moldeo científico con cambio por posición para activar la presión de mantenimiento, controle con precisión el punto final de llenado del fundido, estabilice el volumen de compresión interno de la cavidad y reduzca la fluctuación dimensional desde el origen.
III. Descuido prolongado del mantenimiento del sistema de refrigeración
El sistema de refrigeración es un punto crítico del equipo que se suele pasar por alto. Las torres de refrigeración y los canales de agua del molde que no se limpian durante mucho tiempo acumulan incrustaciones y lodos en las paredes internas de las tuberías, reduciendo drásticamente la capacidad de intercambio térmico del agua de refrigeración.
Con el mismo tiempo de refrigeración, una disipación térmica inestable del molde provoca fluctuaciones de su temperatura y una variación continua de la tasa de contracción del plástico — lo que genera directamente desviaciones dimensionales por lotes. Se trata de un problema muy frecuente en las pequeñas y medianas fábricas de moldeo por inyección.
Establezca un registro de mantenimiento de equipos y limpie periódicamente las torres de refrigeración, filtros y canales de agua del molde; instale dispositivos de desincrustación y filtración en el agua circulante para garantizar una eficiencia constante de refrigeración e intercambio térmico.
IV. Diferencias de fluidez entre lotes de materia prima
El mismo grado de plástico de diferentes lotes, fabricantes y periodos de almacenamiento presenta variaciones inherentes en el índice de fluidez del fundido y su fluidez.
Cuando no se realiza la prueba del índice de fluidez del fundido a los materiales entrantes, se mezclan arbitrariamente materiales nuevos y antiguos, o se cambian marcas de materia prima sin realizar ajustes, la resistencia al llenado del fundido varía en cada disparo, el peso de llenado se vuelve inestable y, en consecuencia, las dimensiones del producto fluctúan de forma continua.
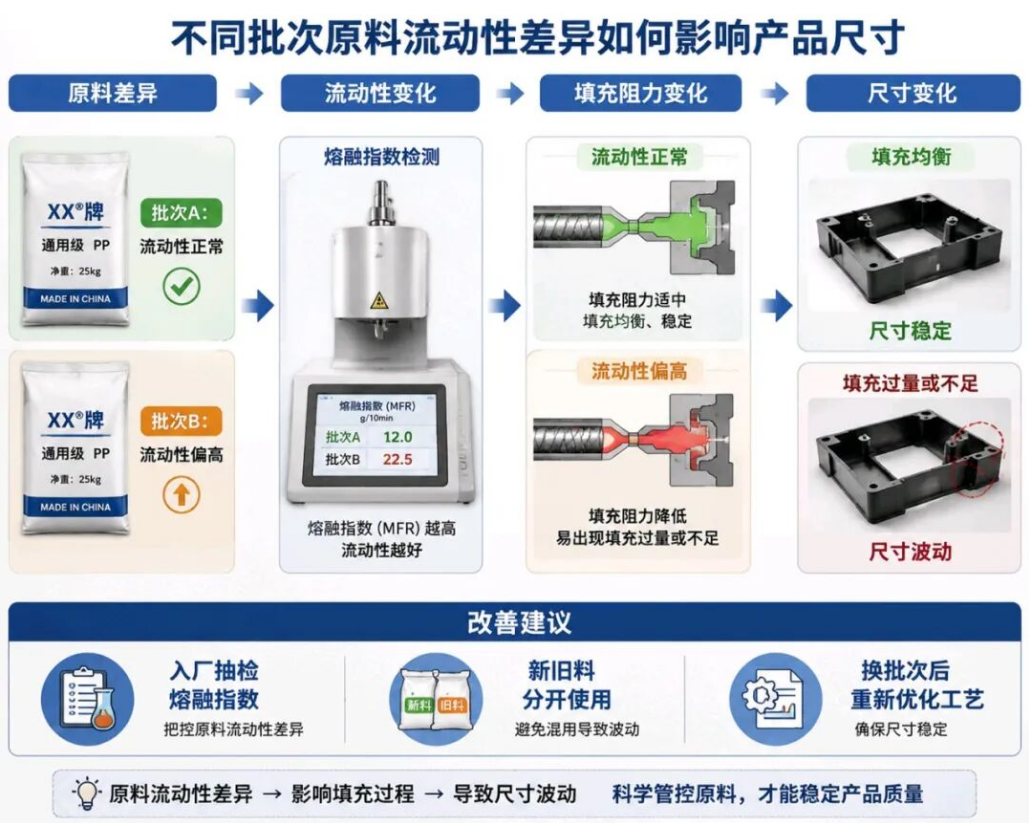
Realice inspecciones por muestreo del índice de fluidez del fundido antes de que las materias primas entren en el almacén y utilice por separado materiales nuevos y antiguos; después de cambiar materiales o lotes, vuelva a optimizar todo el conjunto de parámetros del proceso de moldeo — no continúe la producción directamente con los parámetros antiguos.
V. Velocidad de inyección fuera del rango estable
Este es el punto crítico principal que más fácilmente se ignora: cada tipo de plástico y cada molde tienen un rango de velocidad estable.
1. Si la velocidad de inyección se encuentra dentro del rango estable: pequeñas fluctuaciones de la temperatura ambiente y la presión hidráulica casi no afectarán las dimensiones del producto;
2. Si la velocidad de inyección se encuentra en el rango sensible del material: pequeños cambios de temperatura ambiente, presión hidráulica o ligeras fluctuaciones de temperatura del molde alterarán el estado de llenado del fundido, provocando desviaciones dimensionales inmediatas.
Ajustar la velocidad basándose puramente en la experiencia facilita caer en el rango sensible, generando productos con dimensiones alternadamente correctas y defectuosas.
Antes de la producción, realice una prueba de curva de viscosidad de moldeo científico para delimitar con precisión el rango estable de velocidad de inyección correspondiente al material y al molde, y fije la velocidad de moldeo dentro de dicho rango durante la producción para evitar los segmentos de velocidad sensibles.
Investigue uno a uno cada uno de los cinco puntos anteriores y mejorará notablemente el problema de fluctuación dimensional.
Fuente del artículo: Notas sobre moldeo por inyección
Descargo de responsabilidad: El contenido y las imágenes aquí presentados proceden de canales públicos como Internet y cuentas oficiales de WeChat. Mantenemos una postura neutral ante los puntos de vista expuestos en este artículo, que tiene únicamente fines de referencia e intercambio. Los derechos de autor de los artículos republicados pertenecen a sus autores e instituciones originales. Si existe alguna infracción, contáctenos para su eliminación.
Más Noticias
- < Anterior : [Tecnología]Seis Etapas del Moldeo por Inyección
- [Tecnología]Ajuste de Parámetros de Moldeo por I : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-


838363
- Chat
- Arriba