Seis Etapas del Moldeo por Inyección en 7 Diagramas

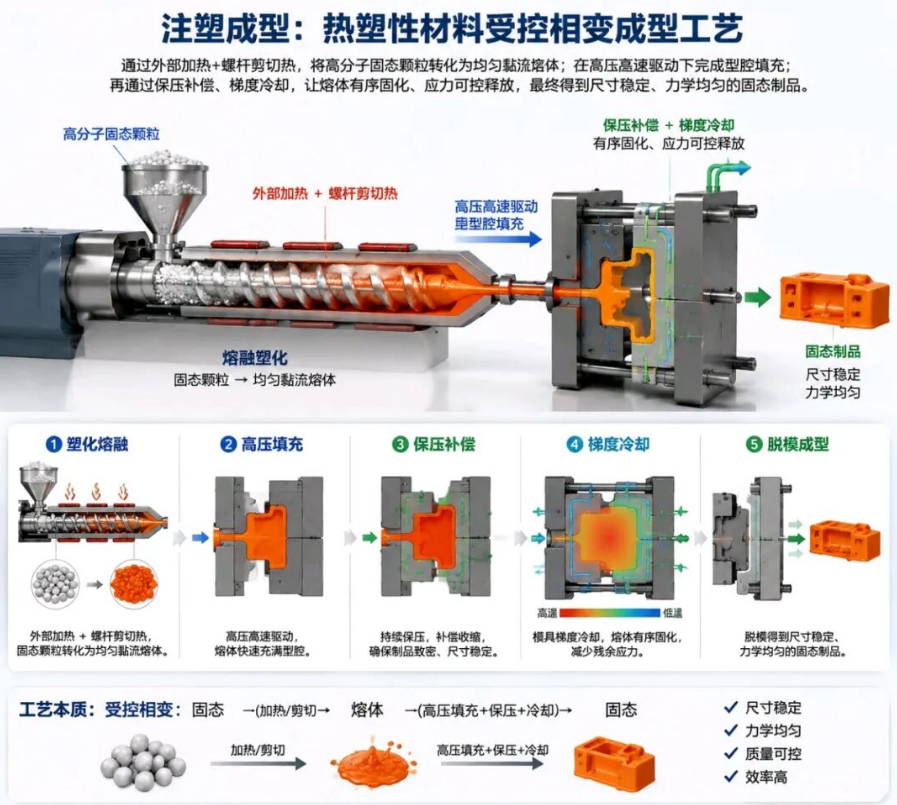
I. Moldeo por Inyección: Transición de Fase Controlada de Termoplásticos
El moldeo por inyección es esencialmente un proceso controlado de transición de fase "sólido-fundido-sólido" para materiales termoplásticos. El flujo de trabajo completo abarca cinco pasos clave: plastificación y fusión, llenado a alta presión, compensación por presión de mantenimiento, enfriamiento gradual y desmoldeo. Mediante calentamiento externo y cizallamiento del husillo, los gránulos de polímero se transforman en un fundido uniforme, impulsado por alta presión y velocidad para llenar el molde, seguido de la presión de mantenimiento para la compensación de contracción y un enfriamiento gradual, produciendo finalmente productos sólidos de alta calidad con dimensiones estables, propiedades mecánicas uniformes y calidad controlable.
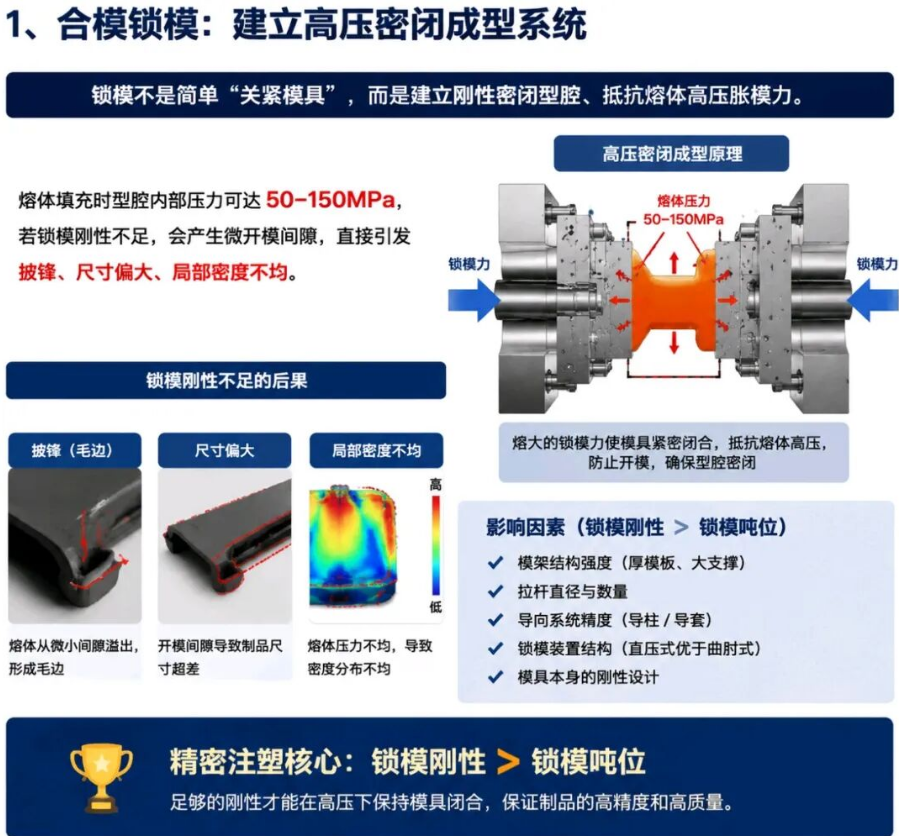
II. Cierre y Cierre de Molde: Construcción de un Sistema Sellado a Alta Presión
El cierre del molde no es simplemente "cerrar bien el molde", sino establecer un sistema de cavidad sellado y rígido capaz de resistir la fuerza de expansión del molde causada por la alta presión del fundido (50–150 MPa). El núcleo del moldeo por inyección de precisión radica en que la "rigidez de cierre" sea superior al "tonelaje de cierre"; si una rigidez insuficiente crea una pequeña brecha de apertura del molde, provocará el desbordamiento del fundido formando rebabas, dimensiones excesivas en el producto y densidad interna desequilibrada. Por lo tanto, es esencial contar con una estructura de base de molde reforzada, diseño de columnas de guía y un sistema de guiado de alta precisión para garantizar que el molde permanezca perfectamente sellado bajo alta presión.
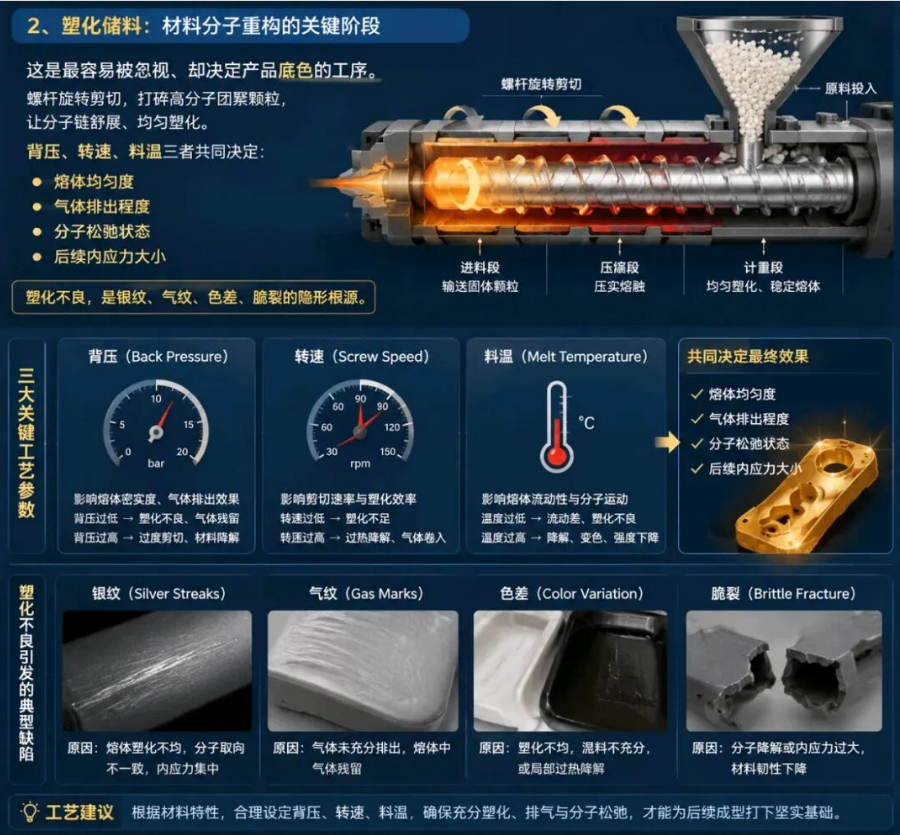
III. Plastificación y Dosificación: La Etapa Crítica de Reestructuración Molecular
Como proceso clave de reestructuración molecular del material, la plastificación y la dosificación determinan directamente la calidad fundamental del producto. Tres parámetros clave —contrapresión, velocidad de rotación y temperatura del material— afectan conjuntamente a la uniformidad del fundido, la eficacia de purga de aire y el estado de relajación molecular. Si la plastificación no se controla adecuadamente, puede causar fácilmente defectos típicos como ráfagas plateadas (orientación molecular inconsistente), marcas de gas (gas incompletamente purgado), diferencias de color (plastificación/temperatura de material desequilibrada) y rotura frágil (degradación molecular/tensión interna excesiva). Los ajustes razonables de parámetros son un requisito previo para garantizar la calidad posterior de llenado y moldeo.
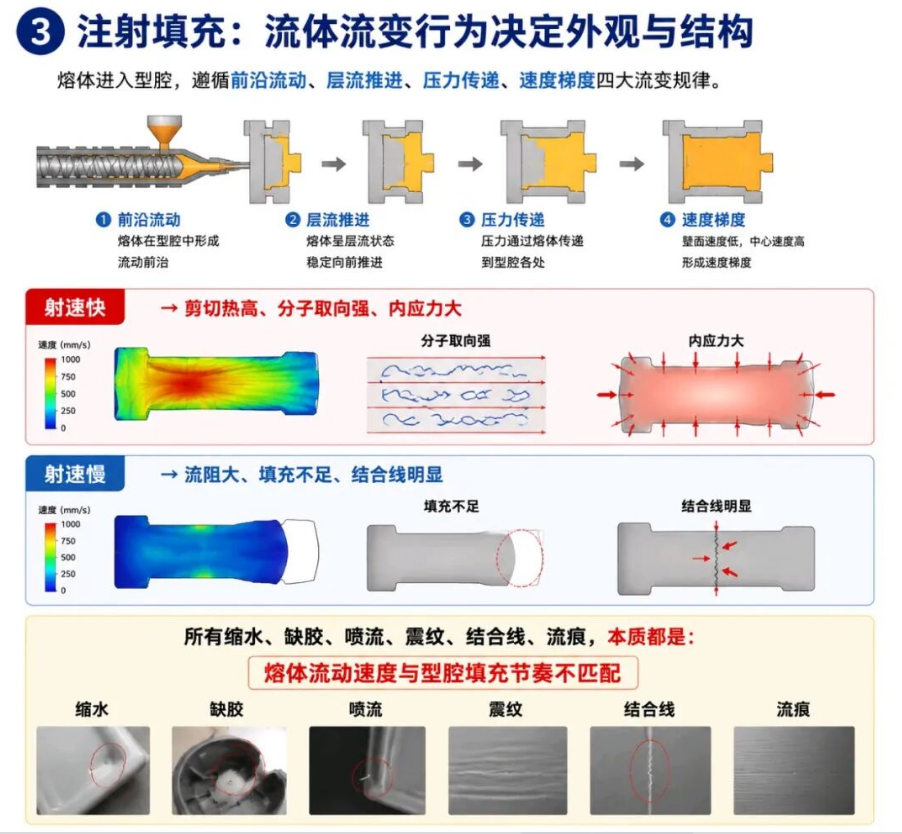
IV. Llenado por Inyección: Cómo el Comportamiento Reológico Define la Apariencia y la Estructura
Cuando el fundido llena la cavidad, sigue cuatro leyes reológicas: flujo en fuente, avance por flujo laminar, transmisión de presión y gradiente de velocidad. Una velocidad de inyección excesivamente rápida genera un alto calor por cizallamiento, una fuerte orientación molecular y una gran tensión interna; una velocidad de inyección demasiado lenta causa fácilmente una alta resistencia al flujo, llenado incompleto y líneas de soldadura evidentes. Todos los defectos comunes de apariencia y estructura, como rechupados, llenado incompleto, chorreo (jetting), marcas de vibración, líneas de soldadura y líneas de flujo, son causados esencialmente por una falta de acoplamiento entre la velocidad del flujo fundido y el ritmo de llenado de la cavidad.
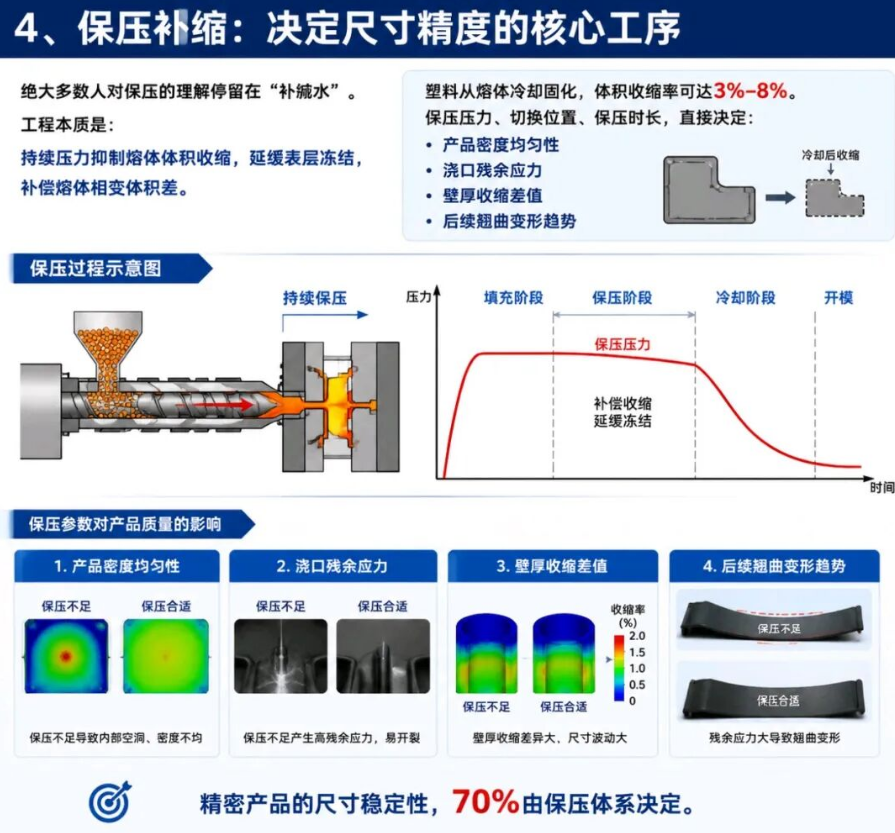
V. Presión de Mantenimiento y Compensación de Contracción: El Núcleo de la Precisión Dimensional
El proceso de presión de mantenimiento desempeña un papel decisivo en la compensación de la tasa de contracción por enfriamiento del plástico (del 3% al 8%), y el 70% de la estabilidad dimensional de los productos de precisión depende del sistema de presión de mantenimiento. La presión de mantenimiento, la posición de conmutación y el tiempo de mantenimiento afectan directamente a la uniformidad de la densidad del producto, la tensión residual en la entrada, la diferencia de contracción en el grosor de pared y las tendencias de deformación por alabeo posteriores; una presión de mantenimiento adecuada puede suprimir eficazmente los huecos internos, reducir la tensión residual y minimizar las fluctuaciones dimensionales, garantizando que el producto conserve su forma intacta.
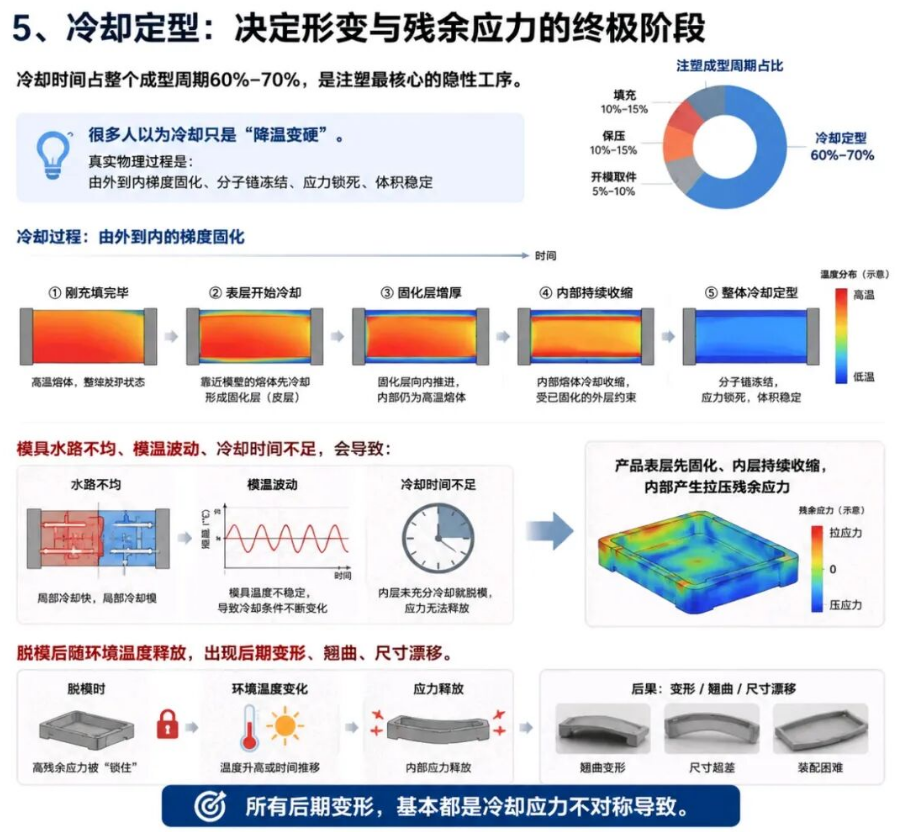
VI. Enfriamiento y Solidificación: La Etapa Final que Gobierna la Deformación y la Tensión Residual
El enfriamiento y la solidificación representan entre el 60% y el 70% de todo el ciclo de moldeo, y su proceso físico consiste en una solidificación gradual de fuera hacia dentro, congelación de cadenas moleculares y bloqueo de tensiones. Si se producen canales de agua desiguales, fluctuaciones en la temperatura del molde o un tiempo de enfriamiento insuficiente durante este proceso, se generarán internamente tensiones residuales complejas de tracción y compresión; estas tensiones se liberan gradualmente tras el desmoldeo con la temperatura ambiental o el tiempo, siendo la causa raíz de defectos posteriores al moldeo como deformación por alabeo, desviación dimensional y dificultades de ensamblaje.
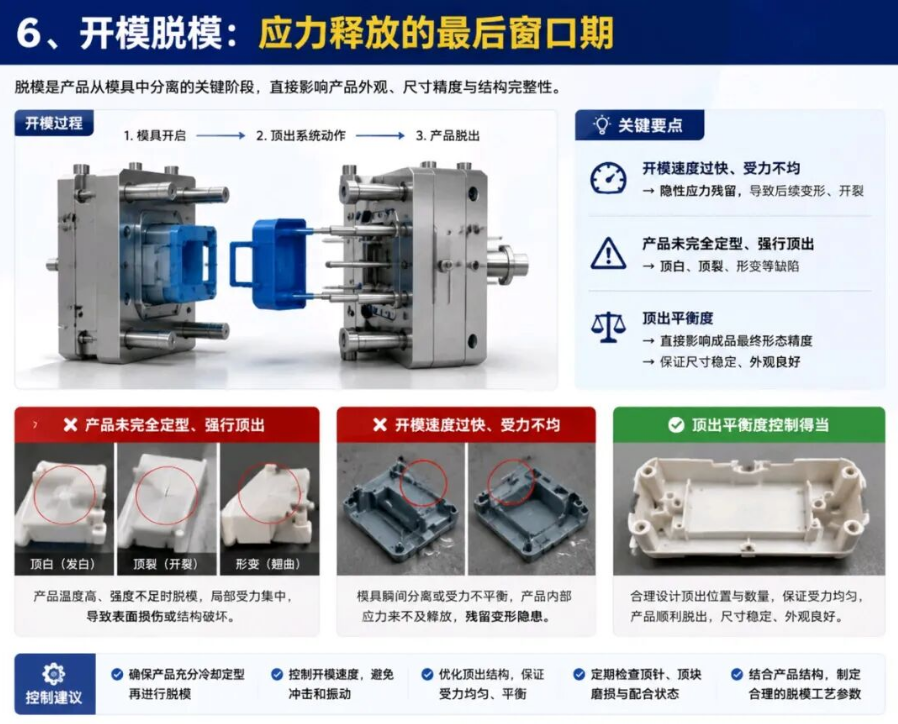
VII. Apertura de Molde y Desmoldeo: La Ventana Final para la Liberación de Tensiones
La apertura del molde y el desmoldeo es la etapa crítica en la que el producto se separa del molde, afectando directamente a la apariencia, la precisión dimensional y la integridad estructural. Si el producto se expulsa a la fuerza antes de estar completamente solidificado, o si la velocidad de apertura del molde es demasiado rápida y la fuerza es desequilibrada, puede causar fácilmente daños superficiales o estructurales como marcas de expulsión, grietas por expulsión y deformación por alabeo. Por lo tanto, es esencial controlar la velocidad de apertura del molde, optimizar la estructura y cantidad de expulsores para garantizar una fuerza equilibrada, y desmoldar solo después de que el producto se haya enfriado y fraguado por completo, con el fin de garantizar la calidad del producto final.
Fuente del artículo: Nota de Moldeo por Inyección
Aviso de exención de responsabilidad: El contenido y las imágenes incluidos en este artículo proceden de canales públicos de Internet. Mantenemos una postura neutral respecto a las opiniones expresadas en este artículo, el cual se ofrece únicamente con fines de referencia e intercambio. Los derechos de autor corresponden a los autores e instituciones originales. Si existe alguna infracción, póngase en contacto con nosotros para su eliminación.
Más Noticias
- < Anterior : [Tecnología]Proceso de Moldeo por Inyección Bico
- [Tecnología]Cinco causas de inestabilidad dimens : Siguiente >

- Código Bursátil
838363

- +86 186 6517 1961
+86 186 6687 8722
-


838363
- Chat
- Arriba