Процесс двуцветного литья под давлением

Автор:SWITEK
|
Дата выпуска:2026.08.25
|
Просмотры:802

180.gif


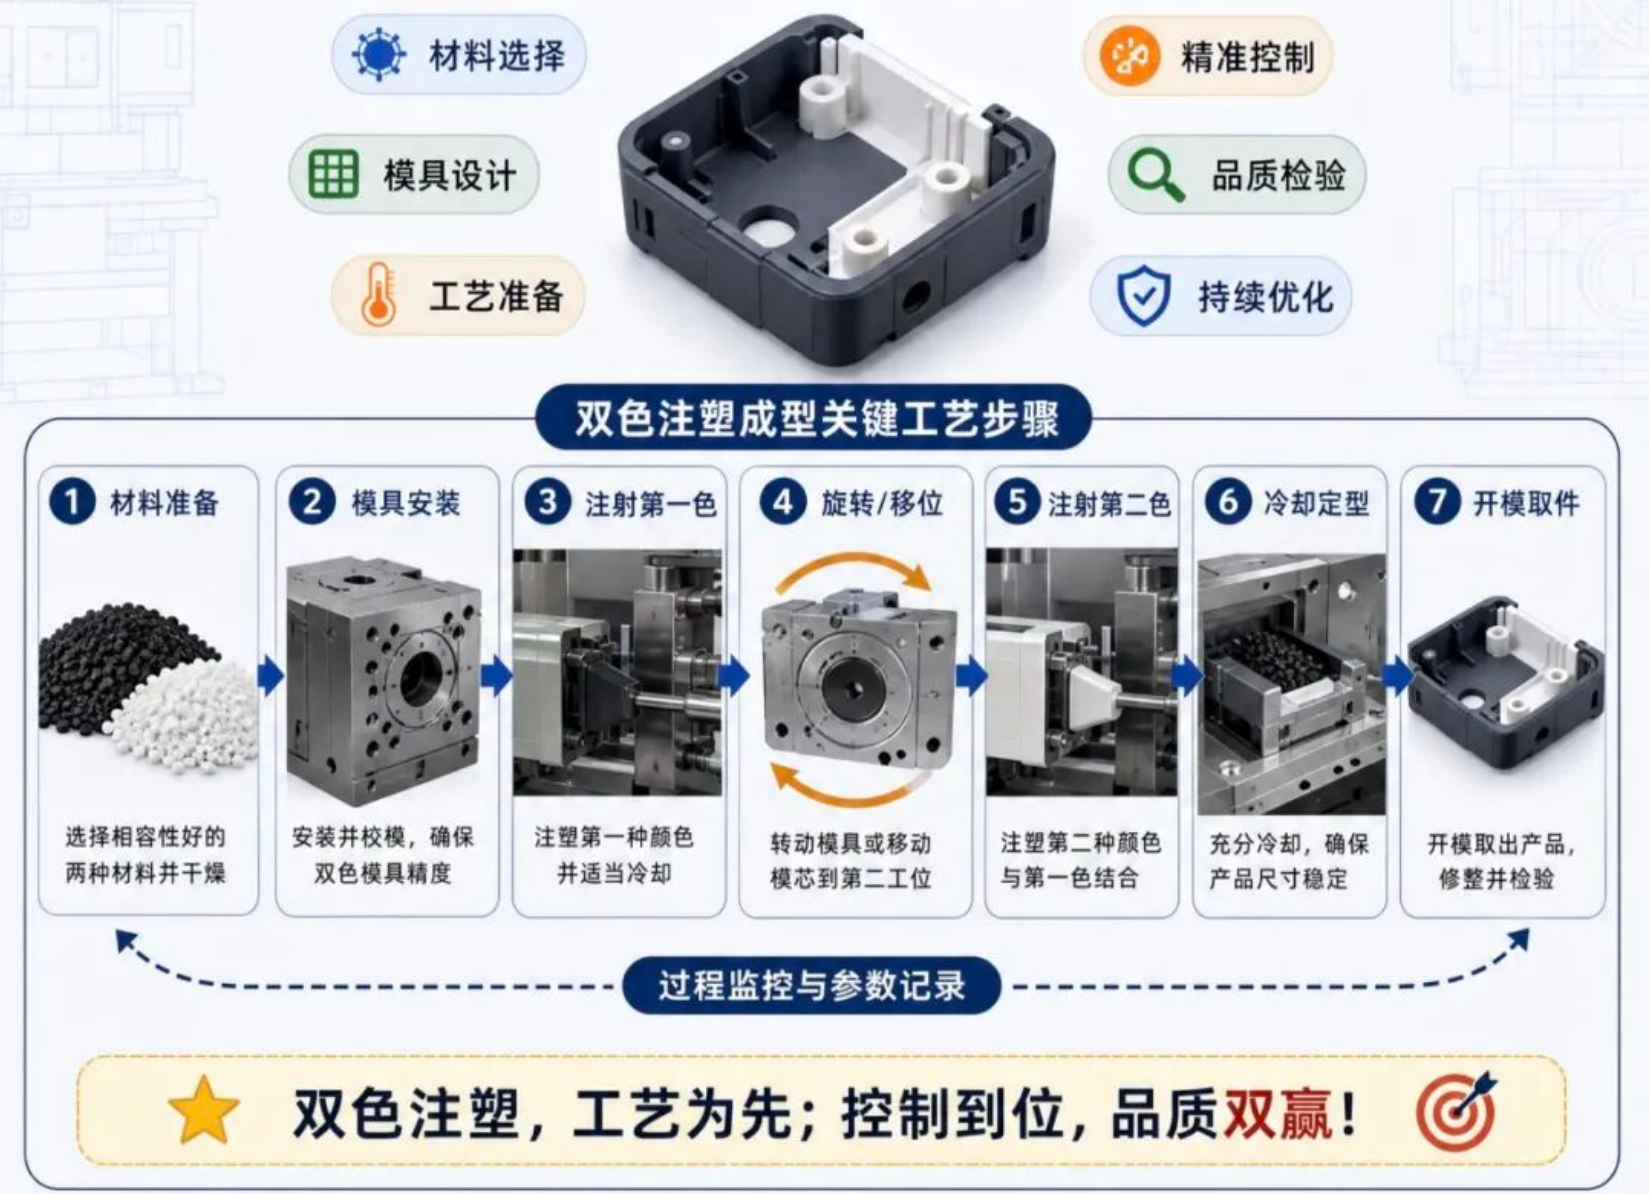
Двуцветное литье под давлением также относится к широкой категории многокомпонентного литья, и во многих отраслях промышленности его часто называют многослойным (или пакетным) литьем. Логика процесса заключается в следующем: сначала методом литья под давлением изготавливается жесткое твердое основание, поверх которого наносится слой эластичного материала — чаще всего полиуретанового эластомера. Два различных материала или цвета пластика образуют прочное неразъемное соединение и сплавление прямо внутри формы.

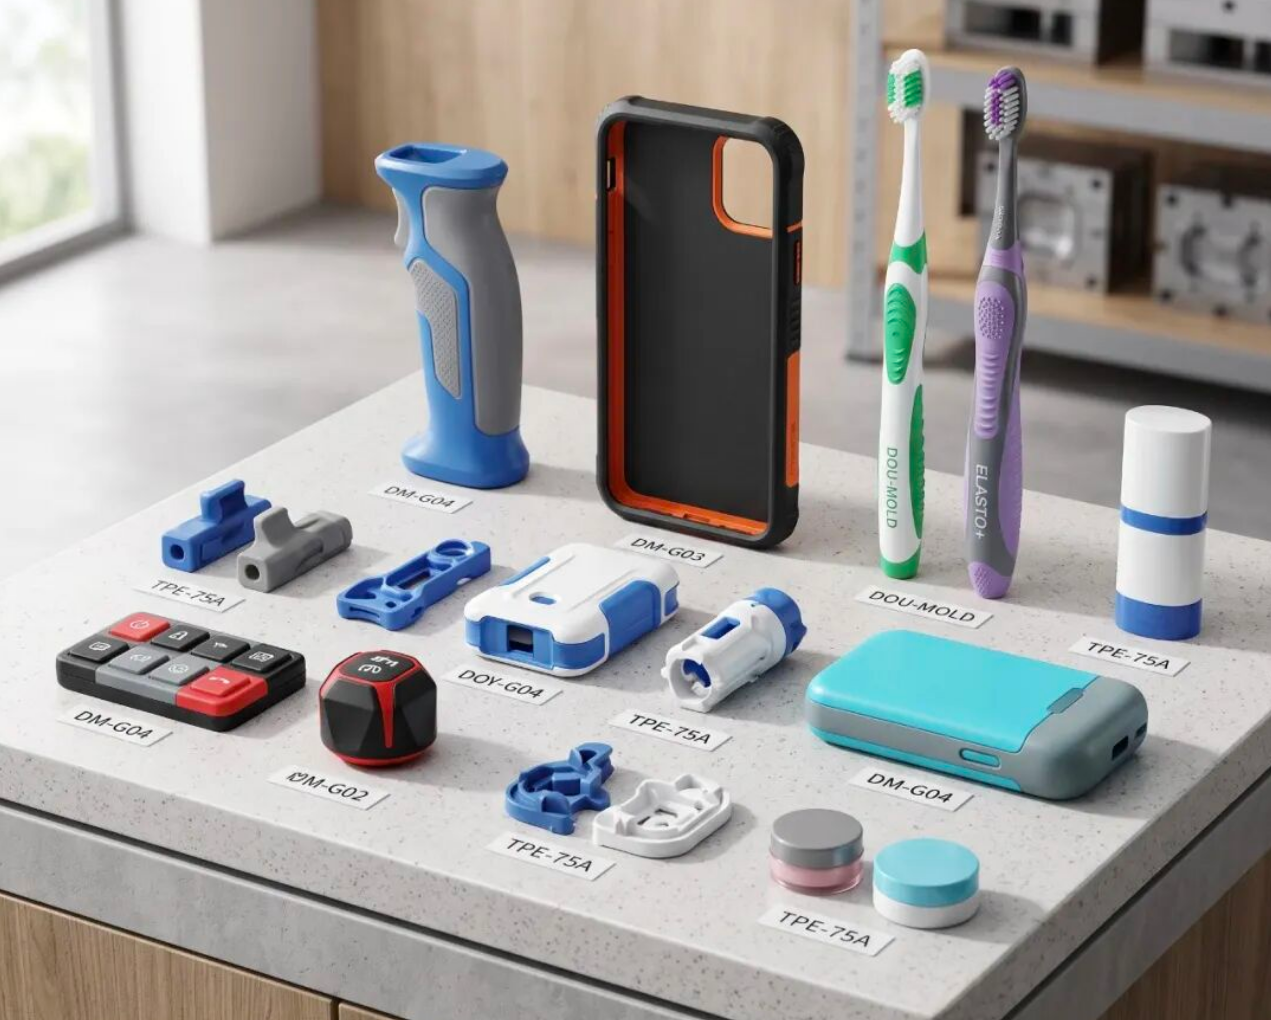
Готовое изделие не только обладает двухцветным внешним видом, но и демонстрирует дифференцированные механические свойства внутренней и внешней структуры. Твердое основание обеспечивает общую прочность конструкции, в то время как мягкий наружный слой придает противоскользящие, амортизирующие и ударопрочные характеристики. Оба материала надежно объединены в единое целое, что исключает необходимость последующей склейки и сборки.
Two-color injection molding schematic
01

Двуцветное литье ≠ Повторное литье с наложением (овермолдинг)

Вторичное литье с наложением означает, что жесткая деталь сначала изготавливается отдельно, затем вручную укладывается в другую форму для впрыска мягкого материала, опираясь на физическое обжатие и позиционирование для фиксации — с большими зазорами и тенденцией к расслоению.

Двуцветное литье использует формование с поворотным столом в рамках одной пресс-формы на протяжении всего процесса, где граница стыка двух материалов сплавляется в монолит с минимальными зазорами. Его структурная стабильность недостижима для традиционного метода овермолдинга.

I. Первый впрыск: Твердое основание

После смыкания формы левый цилиндр впрыскивает основной материал в первую группу полостей, создавая жесткую резиновую основу изделия — то есть полуфабрикат подложки. Левая и правая станции работают одновременно: пока левая сторона впрыскивает первую подложку, правая станция одновременно наносит материал наружного слоя на полуфабрикат от предыдущего цикла. Оба цилиндра разгружают материал синхронно, поэтому литьевая машина должна быть оснащена двумя независимыми соплами — для материала подложки и для материала наружного покрытия.

II. Открытие формы и поворот на 180°

После остывания и затвердевания подложки форма открывается. Весь блок подвижных знаков (сердечников), несущих полуфабрикаты, поворачивается на пол-оборота вместе с поворотным столом литьевой машины. Полуфабрикат из жесткого пластика, только что изготовленный слева, перемещается на правую вторую стадию неподвижной формы; тем временем пустой сердечник с другой стороны поворачивается налево, готовясь к впрыску следующей новой подложки.

III. Второй впрыск: Нанесение оболочки

После поворота стола в рабочее положение форма снова смыкается. Второе сопло впрыскивает сырье второго цвета / мягкой резины, обволакивая им внешнюю поверхность жесткой подложки для формирования поверхностного слоя. Во время этого процесса левая сторона продолжает впрыскивать новые подложки, а правая — покрывать оболочкой готовые изделия; оба процесса идут параллельно без простоя и ожидания.

IV. Финальное извлечение готового изделия

Форма снова открывается, и готовое изделие, прошедшее два цикла впрыска, остается на подвижной полуформе. Толкатели напрямую выталкивают готовую двухцветную деталь для выгрузки.

02

Базовый принцип работы двуцветного литья под давлением

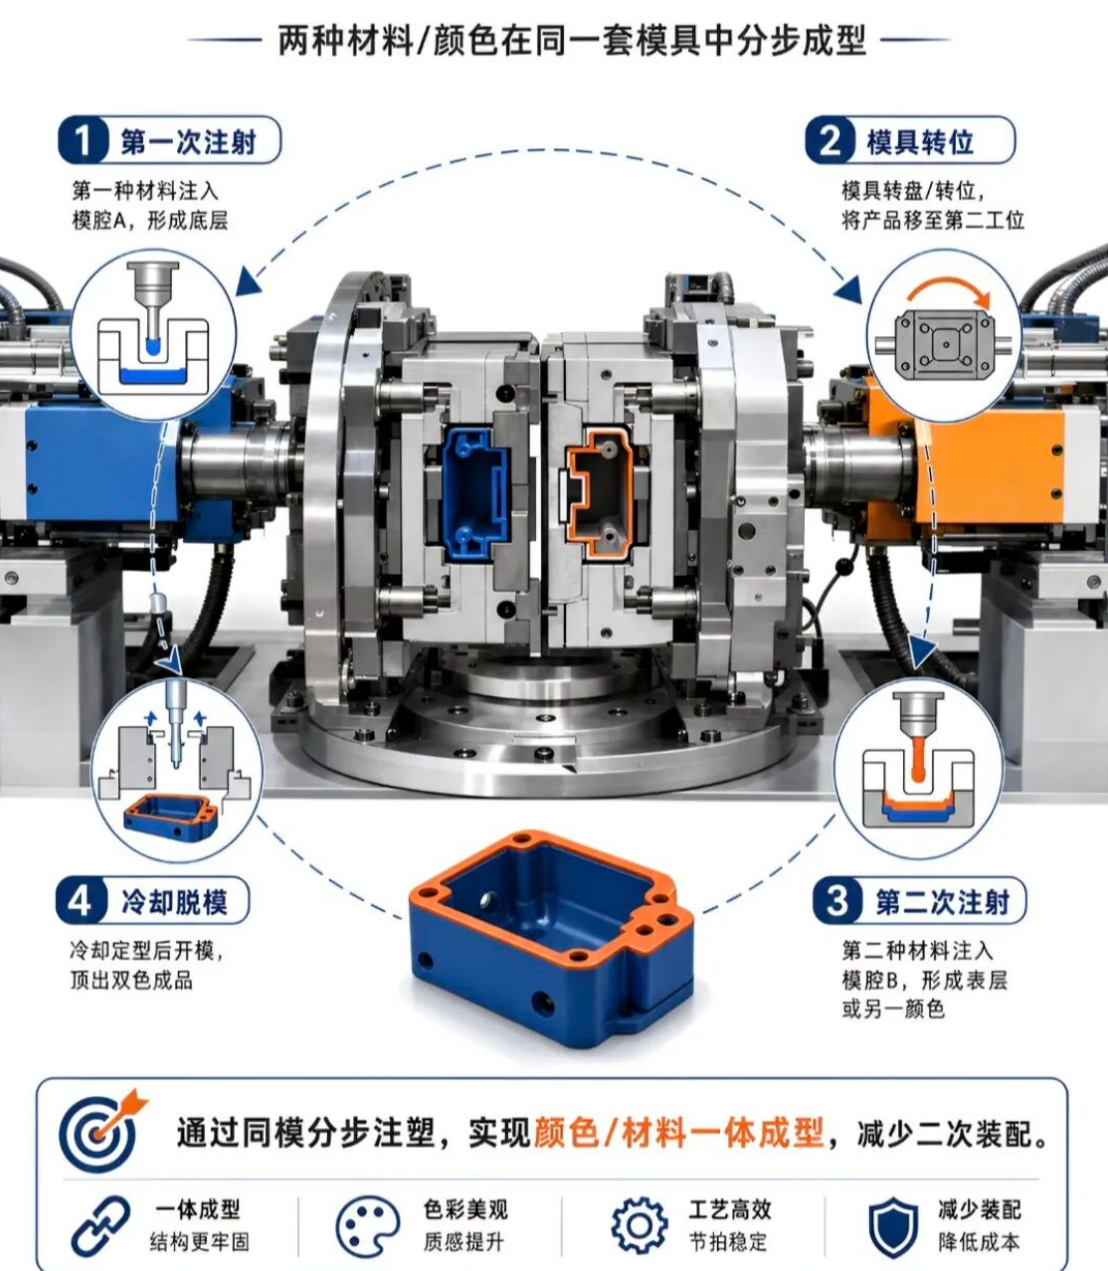
Процесс двуцветного (или многокомпонентного) литья заключается в пошаговом впрыске первого материала в полость А для формирования базового слоя в одной и той же форме, повороте поворотного стола формы на вторую позицию, последующем впрыске второго материала для создания поверхностного слоя и завершающем охлаждении, открытии формы и извлечении готового изделия. Главное преимущество технологии заключается в достижении интегрированного формования цвета и материала, что значительно сокращает вторичную сборку, повышает прочность конструкции, производительность и эстетику, эффективно снижая себестоимость производства.

Working principle diagram 1        Working principle diagram 2
03

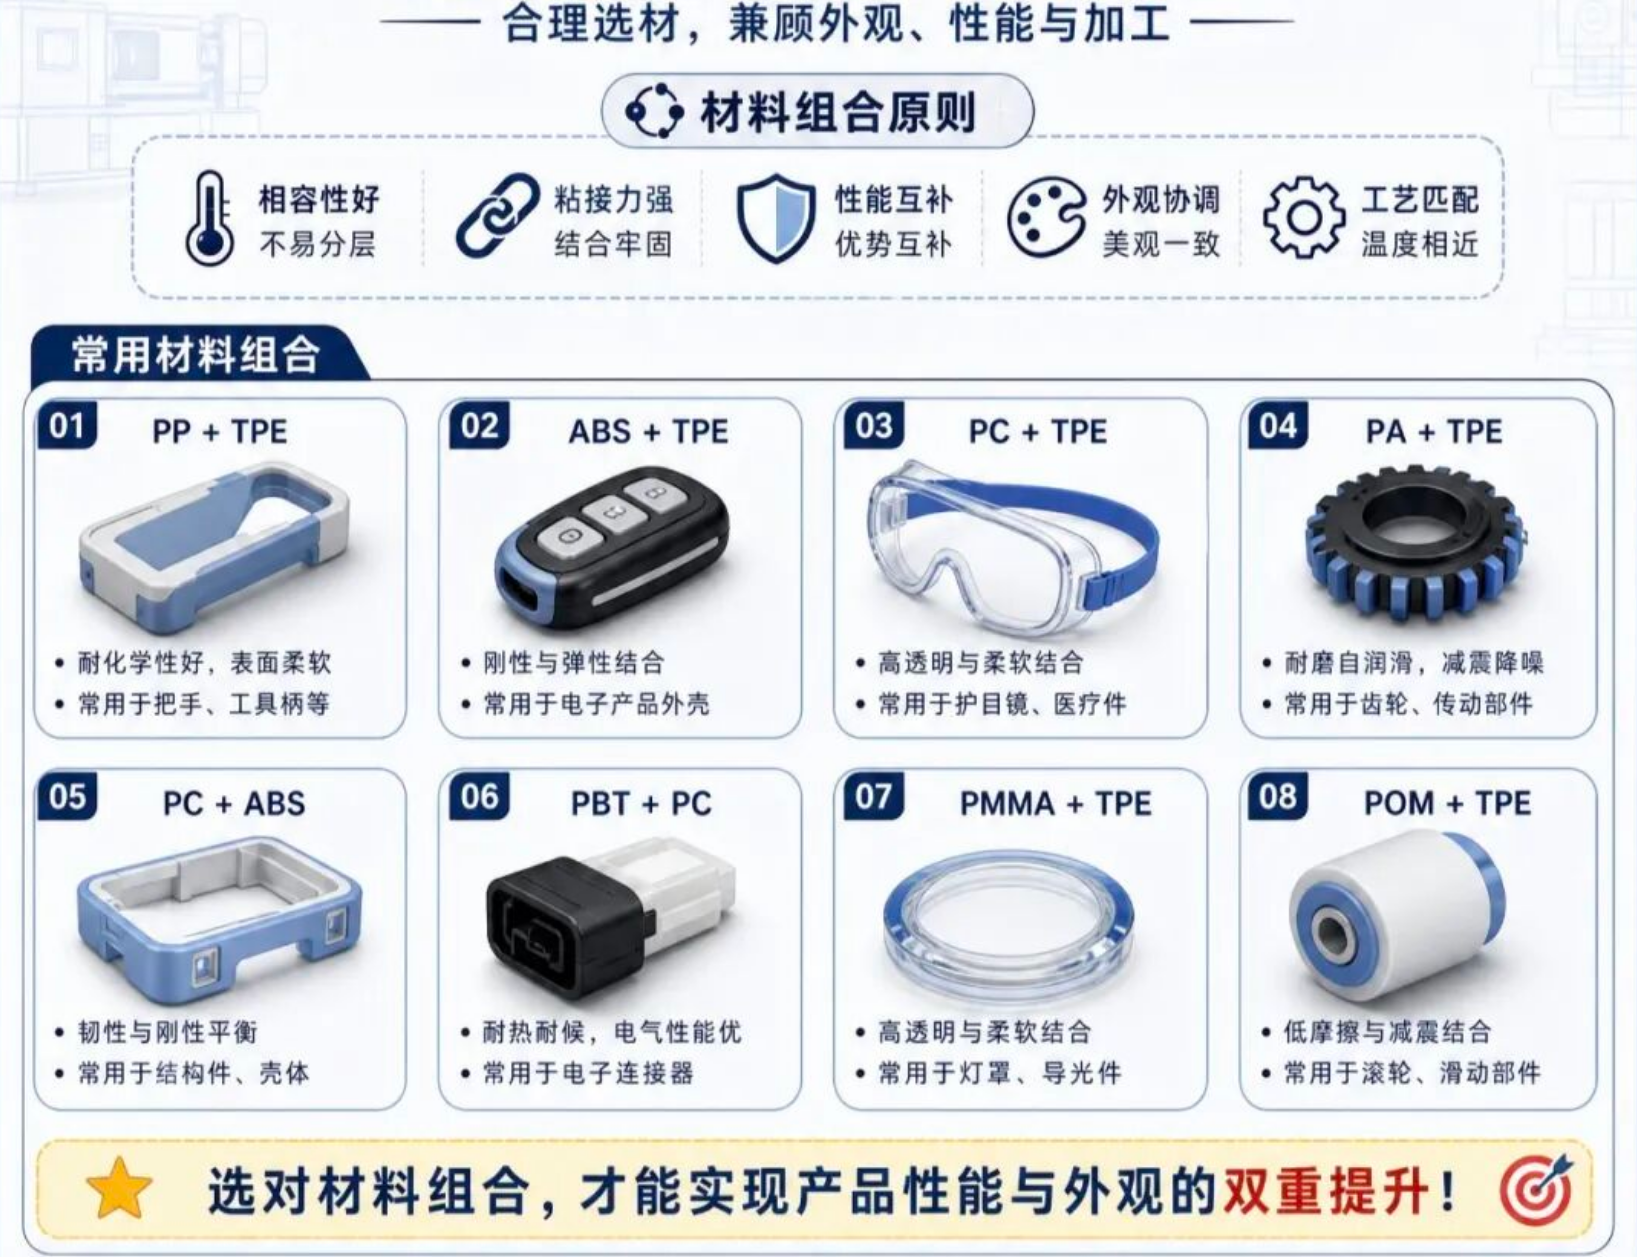
Распространенные комбинации материалов для двуцветного литья

Выбор материалов подложки и покрытия с хорошей взаимной совместимостью:

Common two-color injection molding material combination table
04

Характерные дефекты при двуцветном литье под давлением

Приведенные выше 15 дефектов двуцветного литья сгруппированы и систематизированы в виде развернутых пояснений по трем ключевым направлениям: внешний вид и формование, конструкция и извлечение, а также специфические проблемы двуцветного процесса:

I. Дефекты внешнего вида (качество поверхности, цвет, поверхностные дефекты)

Поверхностные метки и изменение цвета (черные точки, серебристые разводы, следы потока, прижоги): Возникают главным образом из-за загрязнения сырья, остаточной влаги или деструкции при перегреве. Попадание примесей или длительное нахождение полимера при высокой температуре в цилиндре приводит к образованию черных точек; неудаленная влага и летучие вещества в сырье или захваченный воздух вызывают серебристые разводы; низкая скорость течения расплава или чрезмерно холодная форма провоцируют следы потока; а плохая вентиляция, слишком быстрый впрыск или завышенная температура приводят к сжатию и локальному выгоранию газа. Эффективно бороться с этим помогают фильтрация пыли, тщательная сушка сырья, оптимизация температуры формы и вентиляции, а также умеренное снижение температуры и скорости впрыска.

Неравномерность цвета и светопропускание (разнотон, утечка света): Разница оттенков чаще всего вызвана различием партий сырья, неравномерным распределением суперконцентрата (красителя) и колебаниями температуры материала, что требует унификации партий, усиления смешивания и фиксации технологических режимов; утечка света наблюдается на полупрозрачных или светозащитных деталях из-за неравномерной толщины стенки, неоднородного распределения светорассеивающих добавок или больших зазоров в сопряжении двух цветов, что требует оптимизации конструкции по толщине стенки и повышения точности изготовления формы.

II. Структурные и физические дефекты (размеры, заполнение, извлечение)

Дефекты заполнения и геометрии (облой, недолив, линии спая): Недостаточное усилие смыкания, завышенное давление выдержки или износ плоскостей разъема вызывают выплески пластика и облой (требуется рост усилия запирания и ремонт разъема формы); напротив, малый объем впрыска, низкое давление или зауженные литники ведут к недоливу (требуется увеличение дозы и давления). Низкая температура потоков на стыке, медленное заполнение или плохой отвод воздуха вызывают появление линий спая, устраняемых повышением температур материала и формы, увеличением скорости впрыска и улучшением вентиляции.

Повреждения при извлечении и внутренние напряжения (следы толкателей, трещины, белые следы): Следы от толкателей обусловлены избыточным усилием выталкивания, недостаточными уклонами или шероховатостью стенок, что лечится полировкой формы, увеличением уклонов и снижением скорости толкания; трещины возникают из-за низкой прочности материала или избыточного давления впрыска, создающего внутренние напряжения (необходимо применять более вязкие марки и оптимизировать выдержку/охлаждение); белые следы часто появляются в зонах облоя или слабого смыкания, что требует проверки формы на износ, корректировки зазоров и снижения давления выдержки.

III. Специфические дефекты многокомпонентного процесса (адгезия и совместимость)

Плохая адгезия между материалами (расслоение, смешение цветов): Расслоение обычно вызвано слабой совместимостью полимеров, низкой температурой плавления или недостаточным сдвигом при противодавлении, из-за чего интерфейс не может прочно связаться (необходимо проверить подбор пар материалов, поднять температуру расплава и противодавление); смешение цветов провоцируется большой разницей вязкости или избыточной скоростью впрыска, дестабилизирующей фронт потока и размывающей линию раздела — требуется скорректировать соотношение материалов, оптимизировать скорость впрыска и температуру для обеспечения плавного перехода на стыке.


Источник статьи: Injection Molding Memo

Отказ от ответственности: Содержимое и изображения, представленные здесь, взяты из общедоступных каналов, таких как интернет и официальные аккаунты WeChat. Мы придерживаемся нейтральной позиции по отношению к взглядам, выраженным в этой статье, которая публикуется исключительно в ознакомительных и обменных целях. Авторские права на перепечатываемые материалы принадлежат исходным авторам и организациям. В случае выявления нарушений просим связаться с нами для удаления материала.


Нравится
Комментировать
Поделиться
×
Contact Us
Contact QR Code
Scan WhatsApp QR to Contact Us
    • Код акций
      838363
    • +86 186 6517 1961

      +86 186 6687 8722

О нас
Решения
Поддержка
Новости
Контакты
Код акций
838363

WhatsAPP

+86 186 6517 1961
Чат
Наверх