

Шесть этапов литья под давлением в 7 схемах

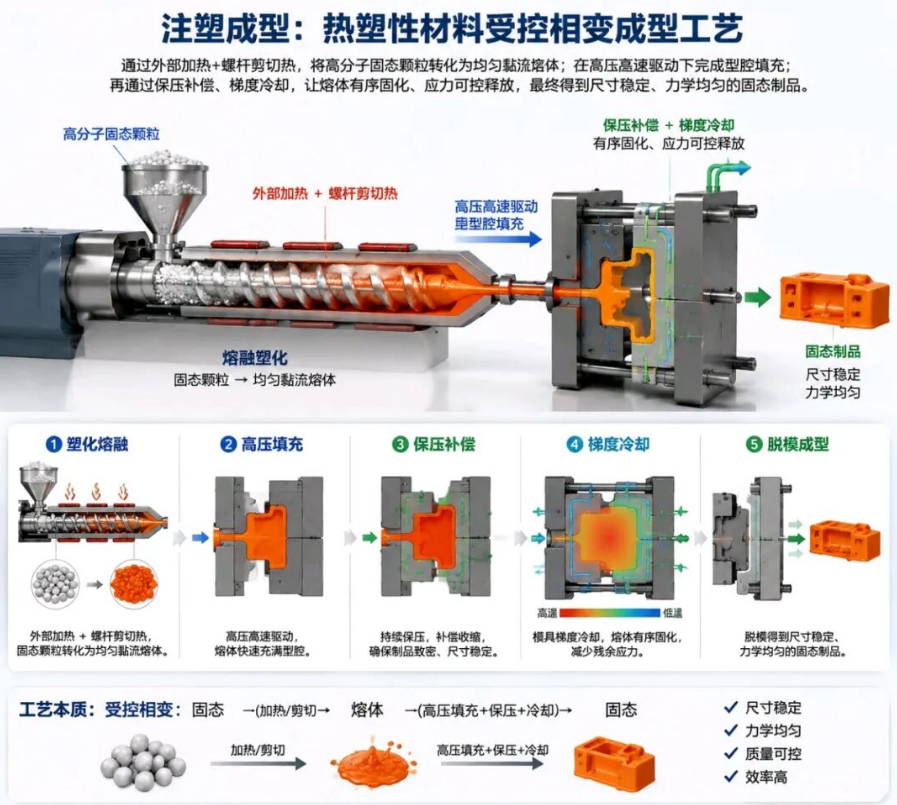
I. Литье под давлением: контролируемый фазовый переход термопластов
Литье под давлением по своей сути представляет собой контролируемый процесс фазового перехода термопластичных материалов по схеме «твердое тело — расплав — твердое тело». Весь рабочий процесс охватывает пять основных шагов: пластикацию и плавление, высокоскоростной впрыск, компенсацию давлением выдержки, градиентное охлаждение и извлечение из формы. С помощью внешнего нагрева и сдвигового усилия шнека полимерные гранулы преобразуются в однородный расплав, который под действием высокого давления и скорости заполняет форму, после чего следует выдержка под давлением для компенсации усадки и градиентное охлаждение, что в конечном итоге позволяет получать высококачественные монолитные изделия со стабильными размерами, однородными механическими свойствами и контролируемым качеством.
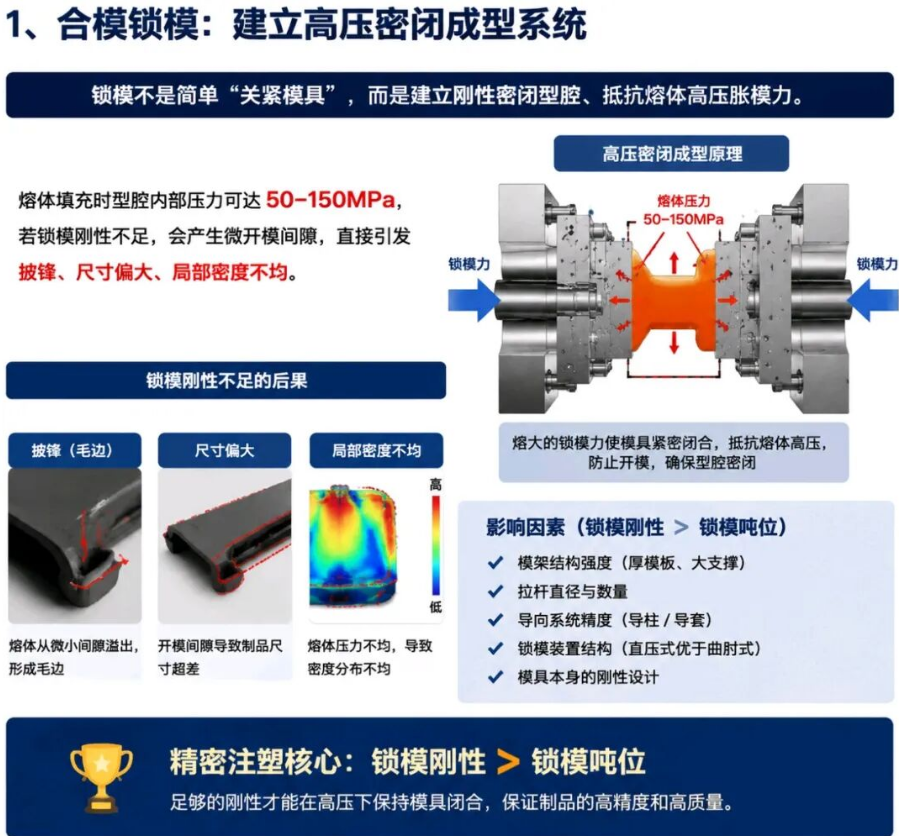
II. Смыкание и запирание пресс-формы: создание герметичной системы высокого давления
Запирание формы — это не просто «плотное закрытие полостей», а создание жесткой герметичной системы, способной противостоять усилию распора расплава под высоким давлением (50–150 МПа). Основа прецизионного литья заключается в том, что «жесткость узла запирания» превосходит номинальное «усилие смыкания»; если недостаточная жесткость приводит к образованию микрозазора раскрытия формы, это вызовет протечку расплава, появление облоя (заусенцев), увеличение размеров изделия и неравномерную плотность по объему. Поэтому крайне важно опираться на усиленную конструкцию пакета плит формы, колонн (тяг) и высокоточную систему центрирования для обеспечения идеальной герметичности под высоким давлением.
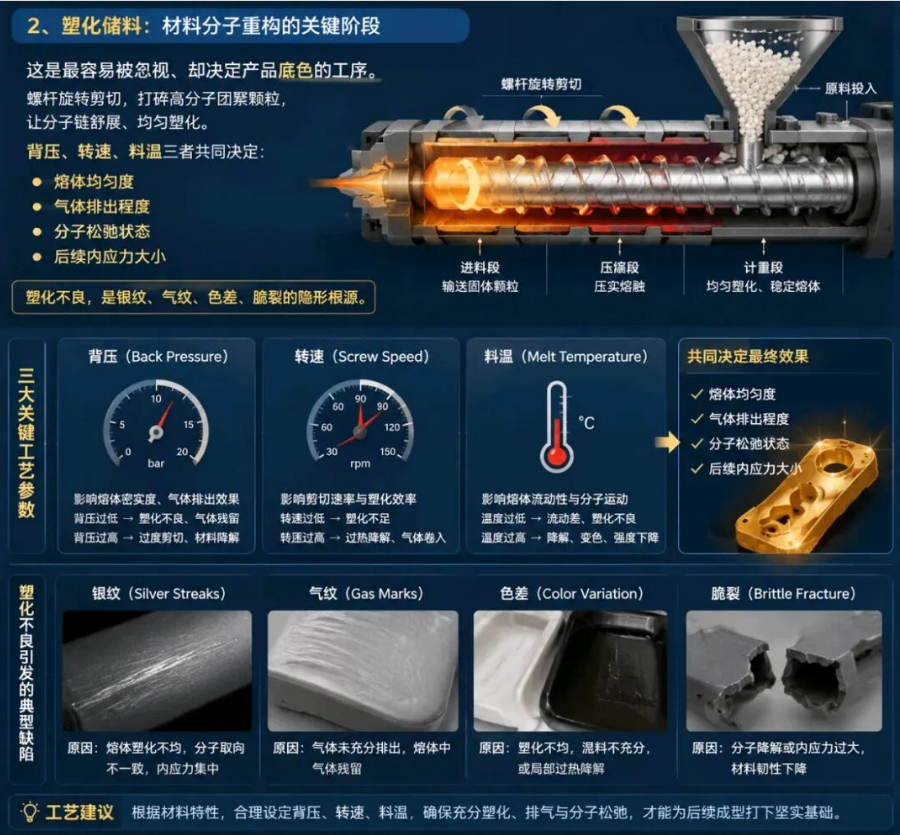
III. Пластикация и набор дозы: критический этап молекулярной перестройки материала
Будучи ключевым процессом молекулярной перестройки полимера, пластикация и набор дозы напрямую определяют базовое качество изделия. Три основные параметра — противодавление, скорость вращения шнека и температура по зонам цилиндра — совместно влияют на однородность расплава, эффективность удаления газов и степень релаксации молекул. Если пластикация не контролируется должным образом, это легко приводит к типичным дефектам: серебристым разводам (неоднородная ориентация молекул), газовым следам (неполное удаление воздуха), разнотонию (неравномерный нагрев/пластикация) и хрупкому разрушению (деструкция полимера / избыточные внутренние напряжения). Разумный подбор параметров — необходимое условие обеспечения последующего заполнения и качества формования.
IV. Заполнение впрыском: как реологическое поведение формирует внешний вид и структуру
При заполнении полости формы расплав подчиняется четырем законам реологии: фонтанированию потока, ламинарному продвижению, передаче давления и скоростному градиенту. Слишком высокая скорость впрыска приводит к интенсивному выделению тепла сдвига, сильной молекулярной ориентации и высоким внутренним напряжениям; слишком низкая скорость легко вызывает чрезмерное сопротивление течению, недолив и заметные линии спая. Все распространенные дефекты внешнего вида и структуры, такие как утяжины, короткие впрыски, струйность, вибрационные метки, линии спая и следы потока, по сути вызваны несоответствием между скоростью течения расплава и ритмом заполнения полости.

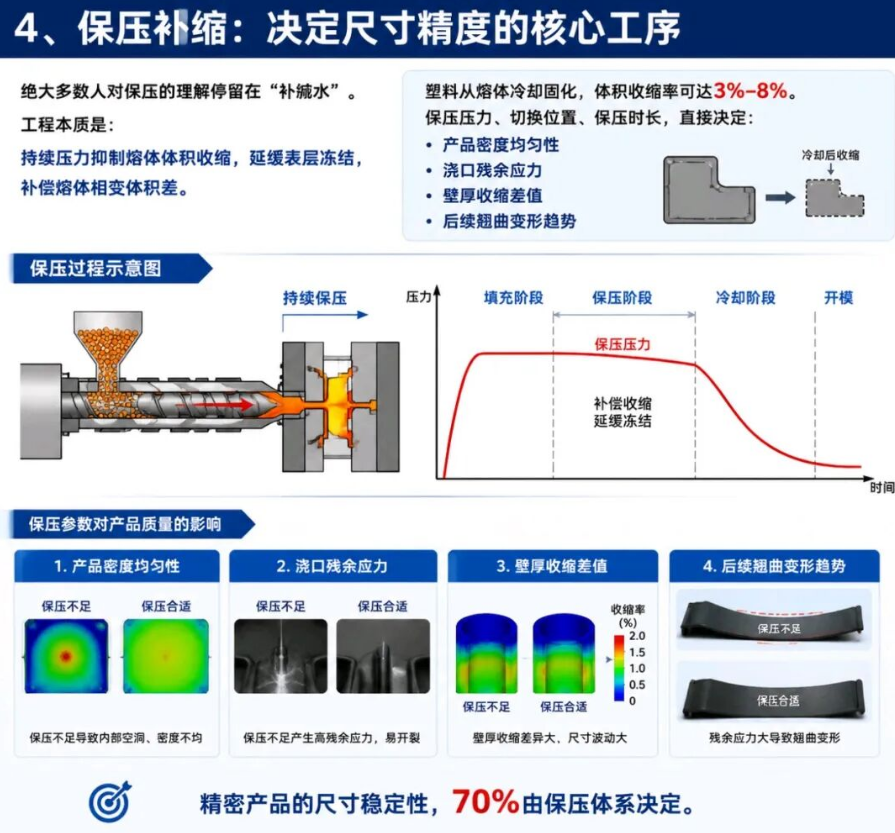
V. Давление выдержки и компенсация усадки: основа обеспечения точности размеров
Процесс выдержки под давлением играет решающую роль в компенсации усадки пластика при охлаждении (составляющей 3%–8%), причем 70% стабильности размеров прецизионных изделий зависят именно от параметров выдержки. Величина давления выдержки, позиция переключения и время выдержки напрямую влияют на однородность плотности изделия, остаточные напряжения в зоне литника, разницу усадки по толщине стенок и склонность к последующему короблению; адекватное давление выдержки эффективно подавляет внутренние пустоты, снижает остаточные напряжения и минимизирует размерные колебания, гарантируя сохранение исходной формы детали.
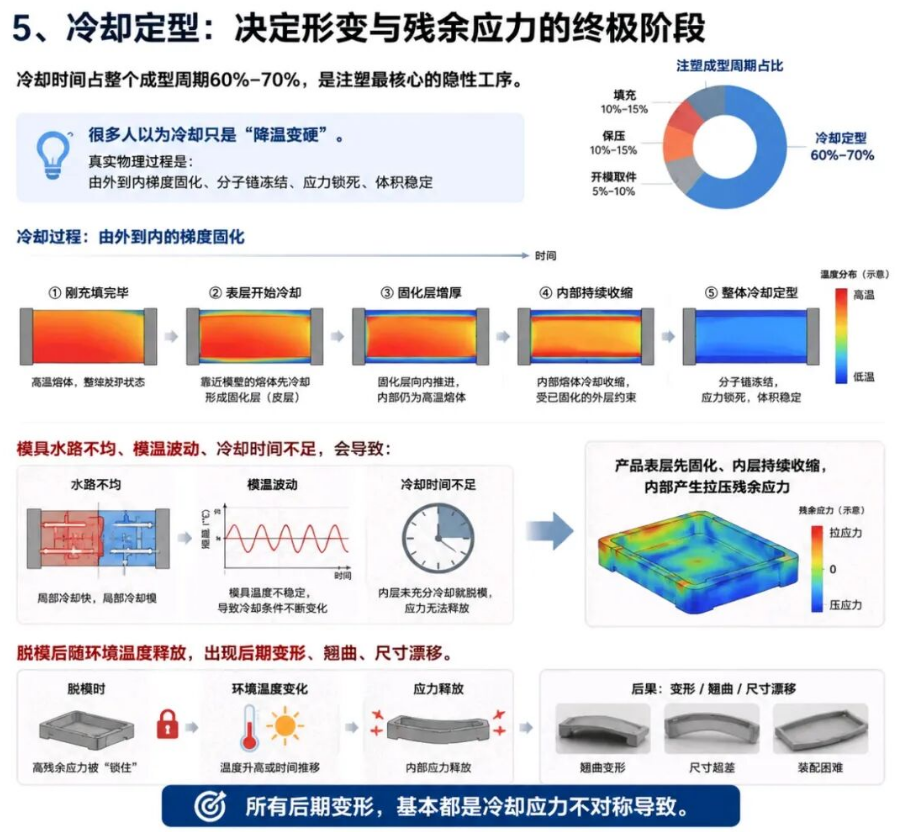
VI. Охлаждение и затвердевание: финальный этап, определяющий деформации и остаточные напряжения
Охлаждение и затвердевание занимают 60%–70% всего цикла литья, представляя собой физический процесс градиентного отверждения от внешних слоев к центру, фиксации молекулярных цепей и закрепления напряжений. Если в процессе охлаждения наблюдаются неравномерность контуров, колебания температуры формы или недостаточное время выдержки, внутри детали возникают сложные растягивающие и сжимающие остаточные напряжения; со временем или под воздействием температуры окружающей среды после извлечения из формы эти напряжения постепенно высвобождаются, что является первопричиной дефектов коробления, размерных отклонений и проблем при сборке.
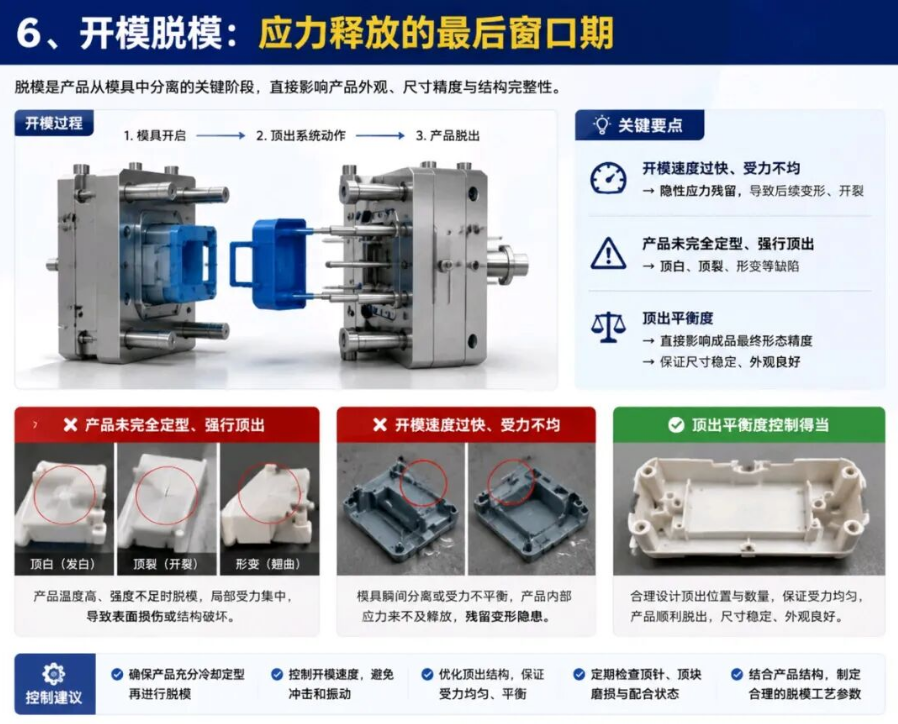
VII. Открытие формы и извлечение: завершающее окно для снятия напряжений
Открытие пресс-формы и извлечение детали — это критический этап отделения изделия от оснастки, напрямую влияющий на внешний вид, точность размеров и целостность геометрии. Если выталкивание происходит при неполном затвердевании пластика либо если скорость открытия слишком высока, а усилие приложено неравномерно, это легко приводит к поверхностным или структурным дефектам: следам от толкателей, проколам, трещинам и короблению. Поэтому крайне важно контролировать скорость движения плит формы, оптимизировать конструкцию и количество толкателей для обеспечения сбалансированного усилия, а также производить демонтаж только после полного остывания и стабилизации детали.
Источник статьи: Injection Molding Memo
Отказ от ответственности: Содержимое и изображения, представленные здесь, взяты из общедоступных каналов, таких как интернет и официальные аккаунты WeChat. Мы придерживаемся нейтральной позиции по отношению к взглядам, выраженным в этой статье, которая публикуется исключительно в ознакомительных и обменных целях. Авторские права на перепечатываемые материалы принадлежат исходным авторам и организациям. В случае выявления нарушений просим связаться с нами для удаления материала.

Больше Новостей
- < Предыдущий : [Технологии]Процесс двуцветного литья под давлен
- [Технологии]Пять причин нестабильности размеров : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх