

Пять причин нестабильности размеров при литье под давлением

Каждый, кто работает в сфере литья под давлением, наверняка сталкивался с этой досадной проблемой: та же литьевая машина, та же форма, тот же материал — но в процессе производства размеры изделий то проходят контроль, то уходят в плюс (увеличиваются), то в минус (уменьшаются). Первая реакция большинства — переложить вину: изношенная машина, плохая партия сырья, недостаточная точность формы. Мало кто заглядывает внутрь и анализирует глубинную логику управления техпроцессом. Применение принципов формования обычных пластиковых деталей к высокоточным компонентам неизбежно приведет к браку целых партий и срыву сроков поставок.
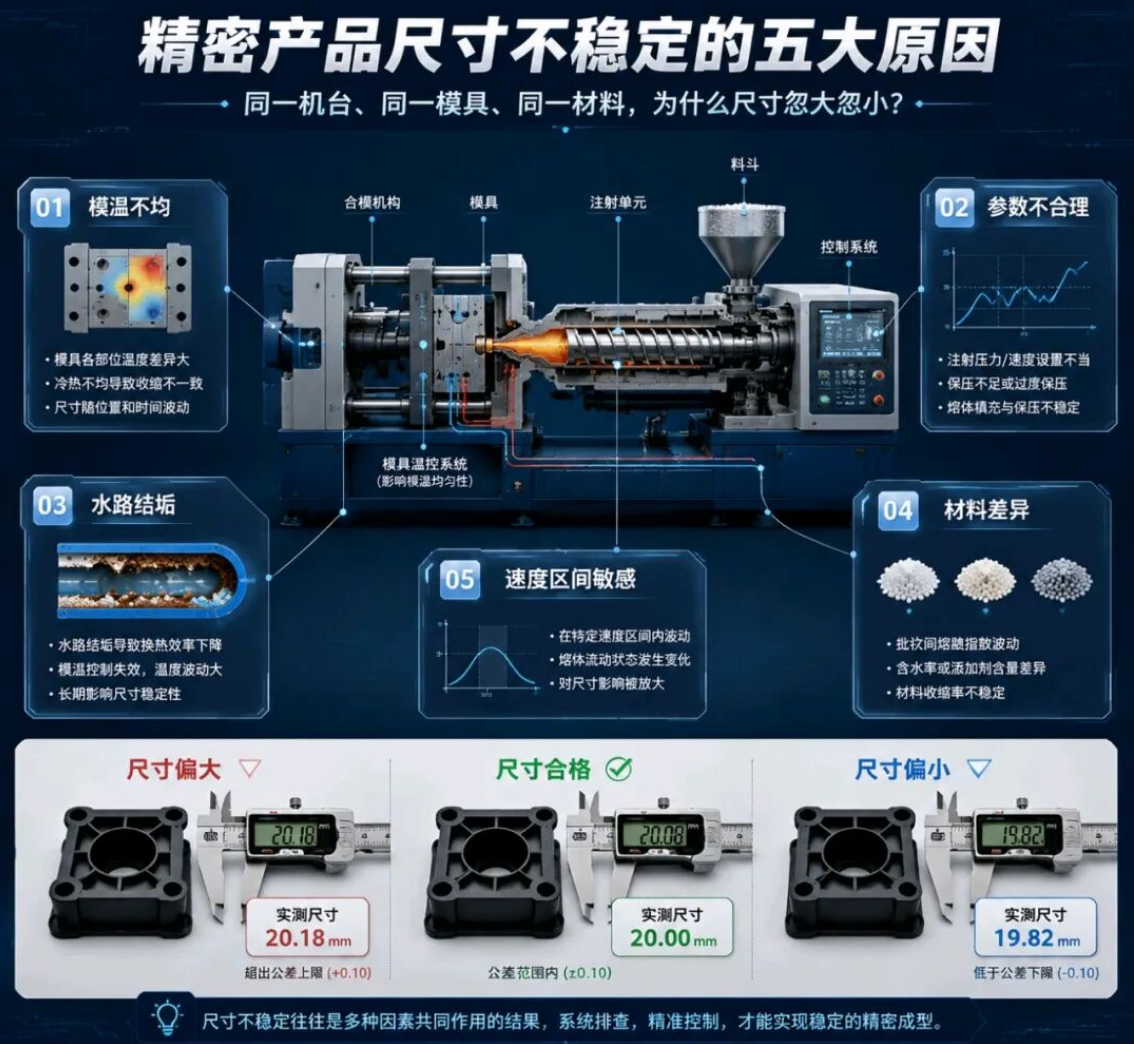
I. Неравномерное распределение температуры пресс-формы
На многих заводах каналы охлаждения спроектированы по последовательной (последовательно-кольцевой) схеме, когда вода проходит через полости 1, 2 и 3 друг за другом. Температура входящей воды низкая, а на выходе из последних гнезд она заметно возрастает, создавая существенный перепад температур между гнездами.
По мере продолжения работы разница температур воды продолжает увеличиваться: для качественного производства разброс температур в полостях должен удерживаться в пределах 3°C, тогда как последовательные контуры часто дают разницу в 5°C, 10°C и более. Из-за неодинаковой усадки пластика размеры закономерно начинают «плавать».
Кроме того, нерациональное расположение входов охлаждающих каналов и неодинаковое расстояние от каналов до формообразующих полостей также усугубляют температурный дисбаланс пресс-формы.
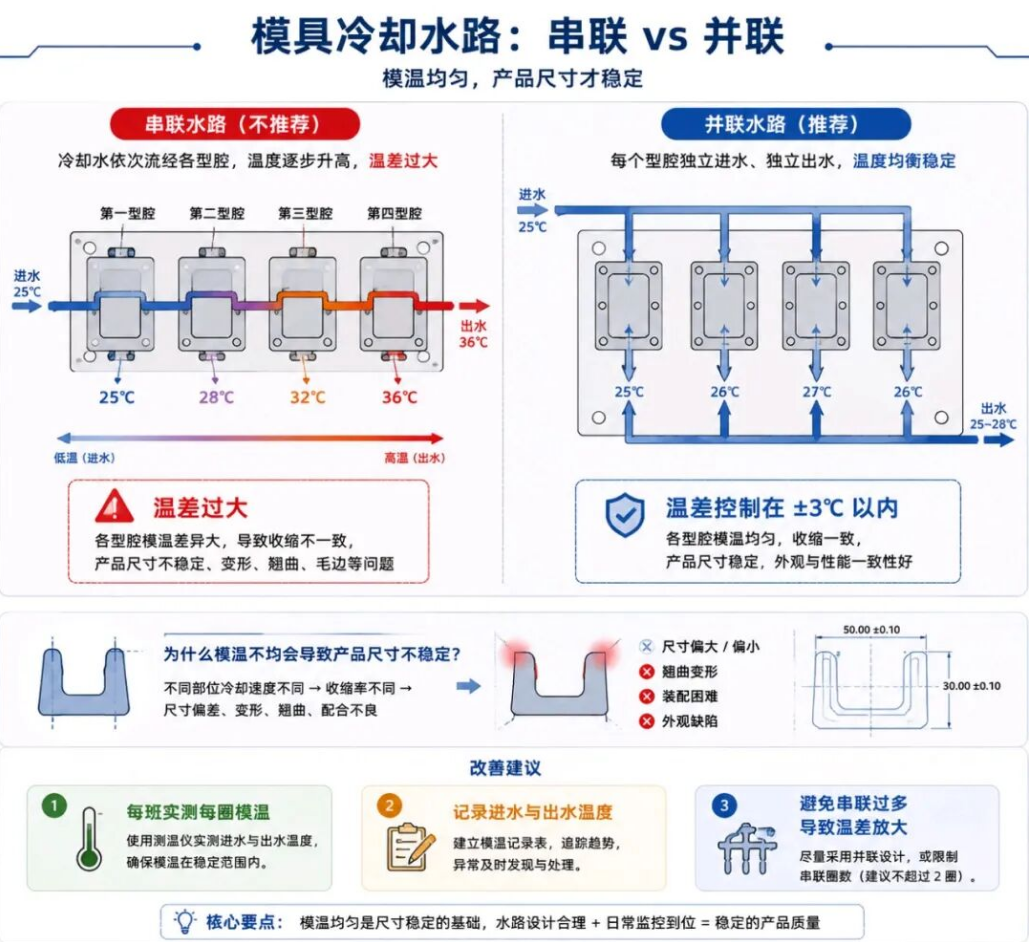
Используйте термометр для регулярного измерения температуры поверхности каждого охлаждающего контура и каждой полости в течение каждой смены, ведите учет данных и строго контролируйте разницу температур в пределах ±3°C; для многогнездных форм по возможности переходите на параллельную схему подачи воды, чтобы исключить длинные последовательные контуры охлаждения.
II. Неверная логика настройки параметров литья
Опытные операторы, изготавливающие обычные корпуса, привыкли полагаться на переключение на давление выдержки по времени, что имеет широкий допуск и не выявляет явных проблем.
Однако прецизионные пластиковые детали чрезвычайно чувствительны к давлению и заполнению расплавом. Опора исключительно на временной контроль переключения означает, что объем заполнения и степень сжатия расплава будут колебаться от цикла к циклу, а суммарное положительное/отрицательное отклонение размеров может достигать 0,1–0,2 мм.
Многие специалисты при обнаружении уменьшения размеров просто увеличивают давление выдержки — что лечит симптомы, а не корень проблемы: ведь проблема заключается в нестабильности размеров, а не просто в недоразмерности деталей. Слепое изменение давления выдержки лишь усилит колебания.
Для прецизионных деталей повсеместно применяйте научно обоснованную логику литья с переключением на давление выдержки по положению (ходе шнека), точно контролируйте конечную точку заполнения расплавом, стабилизируйте объем сжатия в полости формы и устраняйте колебания размеров в самом источнике.
III. Долгосрочное игнорирование обслуживания системы охлаждения
Система охлаждения — это критически важный узел оборудования, которым чаще всего пренебрегают. В градирнях и каналах пресс-форм, не проходивших очистку долгое время, на внутренних стенках труб откладываются накипь и шлам, что резко снижает теплообменную способность охлаждающей воды.
При неизменном времени охлаждения нестабильный отвод тепла приводит к плавающему изменению температуры формы, из-за чего скорость усадки пластика постоянно меняется, напрямую вызывая партийные отклонения размеров. Эта проблема повсеместно встречается на малых и средних литьевых производствах.
Заведите журнал технического обслуживания оборудования и регулярно очищайте градирни, фильтры и каналы пресс-форм; установите устройства для удаления накипи и фильтрации в циркуляционный контур воды для поддержания стабильной эффективности теплообмена.
IV. Различия текучести сырья от партии к партии
Полимер одной и той же марки, но от разных производителей, из разных партий или с различными сроками хранения изначально имеет колебания показателя текучести расплава (ПТР) и способности к течению.
Когда поступающее на производство сырье не проверяется на ПТР, старый и новый материал смешиваются произвольно или марки полимера меняются без перенастройки режимов, сопротивление заполнения расплавом от впрыска к впрыску отличается, масса впрыска становится нестабильной, что в конечном итоге приводит к постоянным размерным отклонениям.
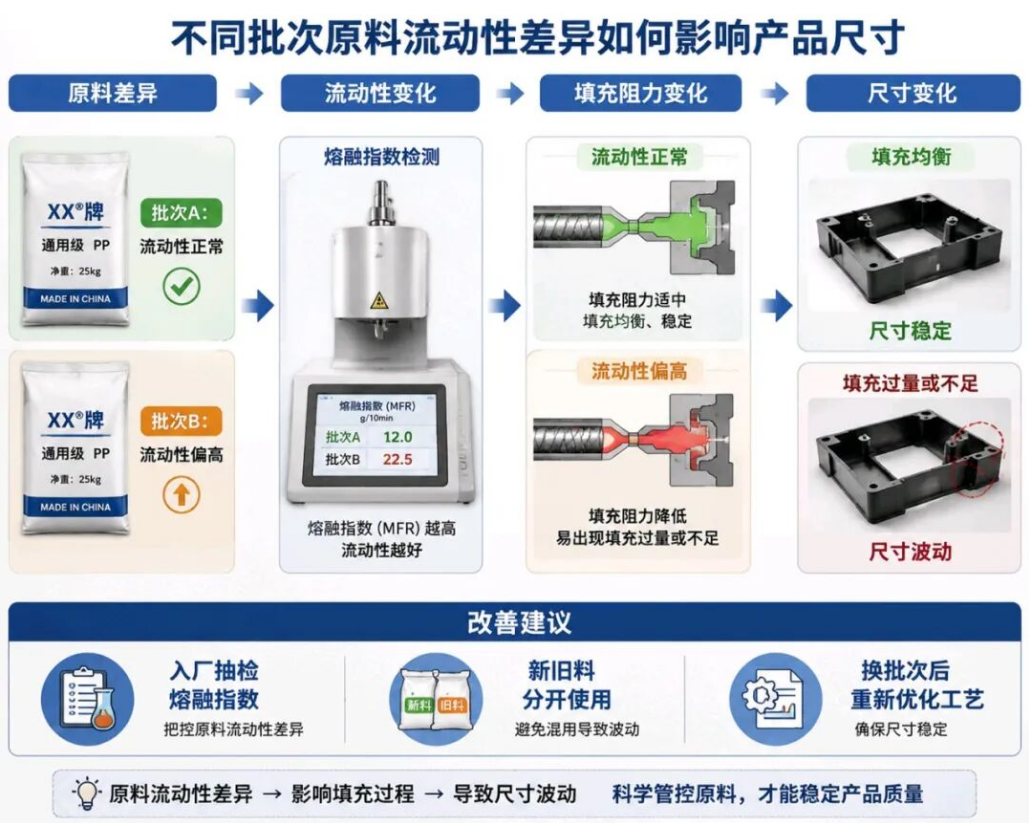
Проводите выборочный контроль показателя текучести расплава перед поступлением сырья на склад и используйте старый и новый материал раздельно; после смены материала или партии заново оптимизируйте весь комплекс технологических параметров литья — не продолжайте производство на старых режимах.
V. Выход скорости впрыска за пределы стабильного диапазона
Это важнейший нюанс, упускаемый из виду чаще всего: каждый вид пластика и каждая форма обладают своим стабильным диапазоном скорости впрыска.
1. Если скорость впрыска находится в стабильной зоне: незначительные колебания температуры окружающей среды и давления масла в гидросистеме практически не сказываются на размерах изделия;
2. Если скорость впрыска попадает в чувствительную зону материала: малейшие изменения температуры воздуха, давления в гидросистеме или небольшие колебания температуры пресс-формы изменят характер заполнения расплава, сразу же вызывая отклонения размеров.
Подбор скорости исключительно по интуиции и опыту легко заводит в чувствительную зону, из-за чего размеры изделий получаются то хорошими, то плохими.
Перед запуском производства проведите научное испытание кривой вязкости при литье, чтобы точно определить стабильный диапазон скорости впрыска, соответствующий данному материалу и форме, и фиксируйте скорость литья в пределах этой зоны, избегая чувствительных участков.
Проработайте каждый из пяти вышеперечисленных пунктов, и вы кардинально улучшите ситуацию с разбросом размеров.
Источник статьи: Injection Molding Memo
Отказ от ответственности: Содержимое и изображения, представленные здесь, взяты из общедоступных каналов, таких как интернет и официальные аккаунты WeChat. Мы придерживаемся нейтральной позиции по отношению к взглядам, выраженным в этой статье, которая публикуется исключительно в ознакомительных и обменных целях. Авторские права на перепечатываемые материалы принадлежат исходным авторам и организациям. В случае выявления нарушений просим связаться с нами для удаления материала.

Больше Новостей
- < Предыдущий : [Технологии]Шесть этапов литья под давлением в 7
- [Технологии]Настройка параметров литья под давле : Следующий >

- Код акций
838363

- +86 186 6517 1961
+86 186 6687 8722
-




- Чат
- Наверх