

IML 模內貼標與 IMD 模內裝飾完整解析|八大核心面向實務對比,選對工藝避開生產坑點

只要是從事射出成型或是產品外觀加工的業者都知道,IML(模內貼標)與IMD(模內裝飾)是外觀射出成型最常見,也最容易混淆的兩種工藝。
許多新手,甚至部分資深技術人員,都會把這兩項工藝搞混。兩者看似都是「模內裝飾、一體成型」,但從產品結構、模具設計、原料選用,到參數調校、生產成本與量產穩定性,兩者差異極大。
一旦選用錯誤、隨意調整參數或是模具設計不當,會直接引發一連串生產問題:批量不良、薄膜刮傷、油墨剝落、模具異常磨損,以及生產成本飆升。
本次不談空泛理論,完全以現場實務經驗為主,從八大核心面向完整拆解IML與IMD的真實差異,協助您精準選用工藝,避開所有生產陷阱!
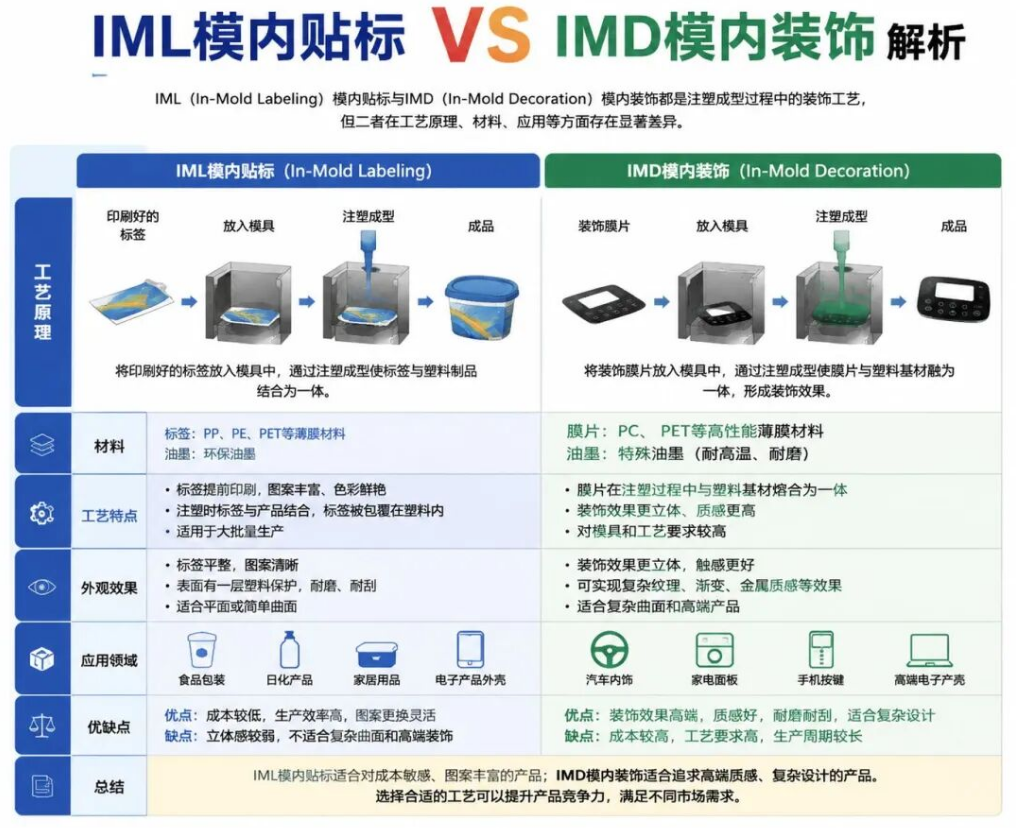
一、先看懂核心原理!一眼分辨IML與IMD
這是兩項工藝最根本的差異,看懂原理,就掌握一半的工藝邏輯。
IML模內貼標:薄膜永久留在產品上,不會脫落
簡單來說:先製作薄膜,置入模具,再一次射出一體成型。圖案與紋路預先印刷,並預成型為固定形狀的薄膜片,以人工或機械手臂放入模穴。射出時,高溫熔融塑膠會與薄膜緊密融合。
產品核心特性:薄膜永久保留在產品表面,油墨層被緊密封在薄膜與塑膠基材之間,等同於在外觀加一層內建保護殼,產品使用壽命內不會剝落、掉墨。
IMD模內裝飾:只有圖案轉移,載體薄膜會被帶走
可理解為模內轉印工藝,原理類似傳統底片轉印,屬全自動捲對捲連續生產模式。設備自動將整捲轉印薄膜送入模具分模面。在射出的高溫高壓下,薄膜上的油墨與裝飾層直接轉印附著在塑膠件表面。
產品核心特性:成型開模後,外層載體薄膜會自動剝離帶走,成品只留下圖案塗層,沒有整片薄膜。
二、八大核心面向實務對比|掌握各項工藝細節
面向一:產品結構適用性(避開設計坑點的關鍵)
IML模內貼標:適用性極高,是複雜外觀產品的首選。可處理深穴結構、大拉伸3D曲面、有角度階梯,以及全包覆不規則產品。拉伸深度幾乎無嚴格限制,僅靠薄膜預成型就能適應各式複雜形狀。
拔模角 ≥ 2°,防止脫模時刮傷薄膜或磨損圖案;分模線必須避開薄膜邊緣,消除合模壓夾薄膜問題,避免批量外觀不良。
IMD模內裝飾:結構限制極大,僅適合平面與淺弧度曲面。深穴、尖角或是高拉伸比結構絕對禁止使用,極易造成圖案拉伸變形、缺墨、薄膜撕裂。
模具分模面必須平整光滑、無毛邊尖角,確保捲膜送料穩定不刮破、不撕裂,保障連續量產穩定性。
面向二:原料選用(多數不良源自材料搭配錯誤)
IML材料系統:
• 薄膜:主流為PC、PET、PMMA以及內建硬塗層的複合薄膜,讓成品表面具備抗刮耐磨特性;
• 油墨:專用耐高溫射出油墨,必須與薄膜、塑膠基材預先匹配,避免分層、油墨剝落;
• 基材塑膠:常見ABS、PC/ABS、PP,核心要求為相容性合格,防止射出後產生氣泡、分層、薄膜脫離。
IMD材料系統:
• 薄膜:專用多層捲式轉印膜,整合硬塗層、油墨層、接著層與離型層,結構固定;
• 油墨:專用耐高溫高壓轉印油墨,確保轉印時完整離型、牢固附著,無殘墨或缺墨;
• 基材塑膠:以PC、ABS、PC/ABS為主,必須匹配轉印膜接著系統,避免轉印不完全、圖案脫落。
面向三:模具設計重點(模具錯誤,量產就會失敗)
IML模具核心設計:必須配置精準定位結構,消除薄膜偏移、對位偏差,確保每一模位置一致;標準真空吸附裝置,讓薄膜完整貼合模穴,消除皺褶、鼓包、懸空;澆口位置與射出方式必須精準設計,避免直接正面衝擊薄膜,防止熔料沖刷圖案或油墨;分模面處理需避開薄膜,合模不會壓損薄膜邊緣。
重點提醒:薄膜有固定厚度,會改變塑膠收縮率與尺寸。多穴模具必須確保所有模穴薄膜定位完全一致;否則各穴收縮不均會造成產品尺寸超差、批量報廢。
IMD模具核心設計:搭配全自動送料機的標準捲膜導引、張力與夾持機構,精準控制薄膜送料步距;分模面密封需達標,防止溢料同時避免夾斷捲膜;內建真空吸附結構,確保捲膜平整貼模,圖案不拉伸變形;額外設置分模面清潔結構,及時清除油墨殘渣與膠屑,避免污點不良;整個模穴不可有尖角稜邊,全程保護捲膜,適合高速連續生產。
面向四:射出成型參數調校(資深現場人員核心經驗)
IML調校邏輯(穩定、平緩、均勻):完整流程:放膜 → 合模 → 射出 → 冷卻 → 開模頂出。射出速度與壓力需適中平緩,嚴禁高速高壓直接衝擊,避免撞歪薄膜或損傷圖案;保壓壓力與保壓時間穩定均衡,解決塑膠翹曲、薄膜層皺褶、附著不良;充足冷卻定型,消除產品內應力,穩定尺寸精度與外觀品質。
IMD調校邏輯(精準、穩定、同步):完整流程:自動送膜 → 真空貼膜 → 合模轉印 → 射出成型 → 開模剝膜。溫度與壓力必須嚴格匹配轉印膜參數,確保油墨完整轉印、無缺點、不裸基材;射出速度精準控制:太快圖案模糊,太慢會產生冷料痕與轉印不均;開模與剝膜動作必須同步,避免粘模或撕裂表面裝飾層;成型週期固定,薄膜送料步距精準控制,確保每一模、每一穴圖案位置一致。
面向五:量產管控(批量生產效率差異極大)
IML生產特性(彈性適合中小批量):生產流程:薄膜印刷 → 熱壓預成型 → 裁切 → 模內射出。支援人工放料與機械手臂自動放料兩種模式,換線方便,適合多品項、小批量訂單。管控核心:薄膜定位精準、無皺褶、油墨不被沖掉,各工序銜接順暢,良率就能維持穩定。
IMD生產特性(專屬大批量量產):全程全自動捲對捲生產,流程簡單:捲膜印刷 → 自動送膜射出 → 自動剝膜。不需人工放料,自動化程度拉滿,生產效率極高,但不適合頻繁換線、小批量生產。管控核心:送料穩定、轉印完整、剝膜乾淨、設備穩定少停機,就能達到高產量與高良率。
面向六:生產成本分析(選對工藝,節省成本關鍵)
IML成本(進入門檻低,彈性批量生產):設備改裝門檻低,不需要昂貴專用送料機,一般射出機改裝即可生產,小批量也能開產,前期投入可控。單品大批量生產時,薄膜成本會持續攤銷下降,良率完全取決於工藝管控與作業標準化。
IMD成本(前期投入高,大量生產較經濟):前期投入大,需要客製專用模具加上全自動送膜設備。小批量生產成本效益極低,得不償失。但大批量規模生產優勢明顯:全自動化、人工成本極低、生產穩定、不良率低,單位綜合成本遠優於IML。
面向七:產品性能與可靠度
兩種工藝成品都必須執行全套可靠度測試:十字切割附著測試、冷熱循環、耐濕、抗UV老化、耐酒精與化學腐蝕、RCA紙帶耐磨、鉛筆硬度測試等。
IML性能:油墨被雙層包覆(塑膠+保護膜),隔絕空氣、摩擦與腐蝕。耐候性、耐磨性與使用壽命遠高於IMD,適合長期使用產品。
IMD性能:油墨塗層直接暴露在產品表面,所有耐磨、抗刮、耐老化能力完全取決於表面塗層品質,長期使用較容易磨損、掉漆。
面向八:外觀效果與功能實現
IML外觀與功能:工藝包容性極高,可模擬木紋、皮紋、金屬髮絲紋、霧面磨砂、柔觸等各式紋理,同時支援背光效果與隱藏式圖標設計。表面薄膜內建保護能力,抗刮耐用,產品耐用度拉滿。
IMD外觀與功能:印刷精度更高、圖案細緻度極佳,漸層、鏡面與超細紋路效果更出色。主打高階平面裝飾,適用觸控面板、智慧感測面板等功能性外觀件,兼顧美觀與功能。
三、終極選用口訣!再也不會選錯工藝
看完八大面向對比,只要記住這套實務選用原則,設計與生產可直接套用:
✔ 選用IML:產品為深穴、不規則3D曲面或複雜結構;需要高耐用度、長使用壽命;訂單批量彈性、需頻繁換線;
✔ 選用IMD:產品為平面或淺曲面結構;追求極致細緻外觀;訂單量大、標準化大量生產;需要高自動化、單位成本低。
最後提醒所有射出成型同業:IML與IMD絕對不能互換使用!產品結構、模具、原料與參數調校都是連動關係。唯有精準匹配工藝,才能穩定良率、減少報廢、控制生產成本。

- < 上一篇 : [前沿技術]射出成型參數怎麼調?速度、保壓、溫度的黃金配比
- [前沿技術]射出成型實務手冊:30 大常見問題與對策 : 下一篇 >




- 客服
- 頂部