

射出成型參數怎麼調?速度、保壓、溫度的黃金配比

射出成型參數怎麼調?速度、保壓、溫度的黃金配比
我看過太多現場人員一到機台就手忙腳亂,拚命調高射出壓力、拉高溫度,反覆嘗試半天,最後成品到處產生毛邊溢料,或是縮痕怎麼都解不掉。接著就歸咎於原料與模具,平白浪費原料與時間。
事實上,射出機調機從來不是盲目試誤,而是依據一套清晰的邏輯。今天就完整拆解這套實務調機邏輯圖,讓您徹底弄懂三大核心參數:射出速度、保壓與溫度,讓調機效率直接翻倍。
一、三大核心參數各自控制什麼?
很多調機人員調不好參數的根本原因,就是不了解各參數的作用,調整順序錯亂,越調越糟。先搞清楚這三位「關鍵角色」的分工。
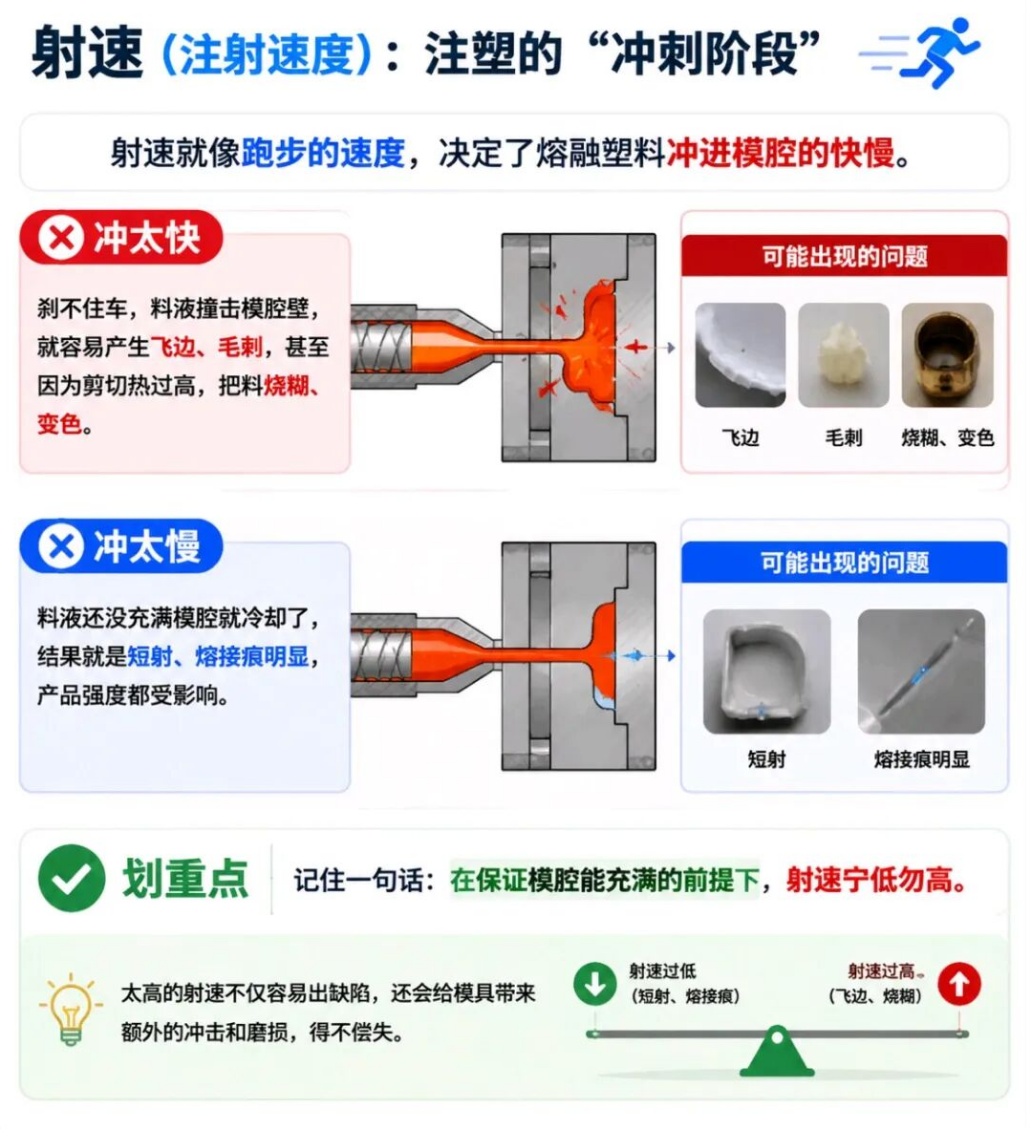
1. 射出速度:射出成型的「衝刺階段」
射出速度就如同跑步速度,決定熔融塑膠沖入模穴的快慢。
速度過快:來不及煞車,熔料猛烈撞擊模穴壁,容易產生毛邊溢料;甚至因剪切熱過高造成材料燒焦、變色。
速度過慢:熔料還沒填滿模穴就冷卻,造成缺料、明顯熔接線,甚至產品強度不足。
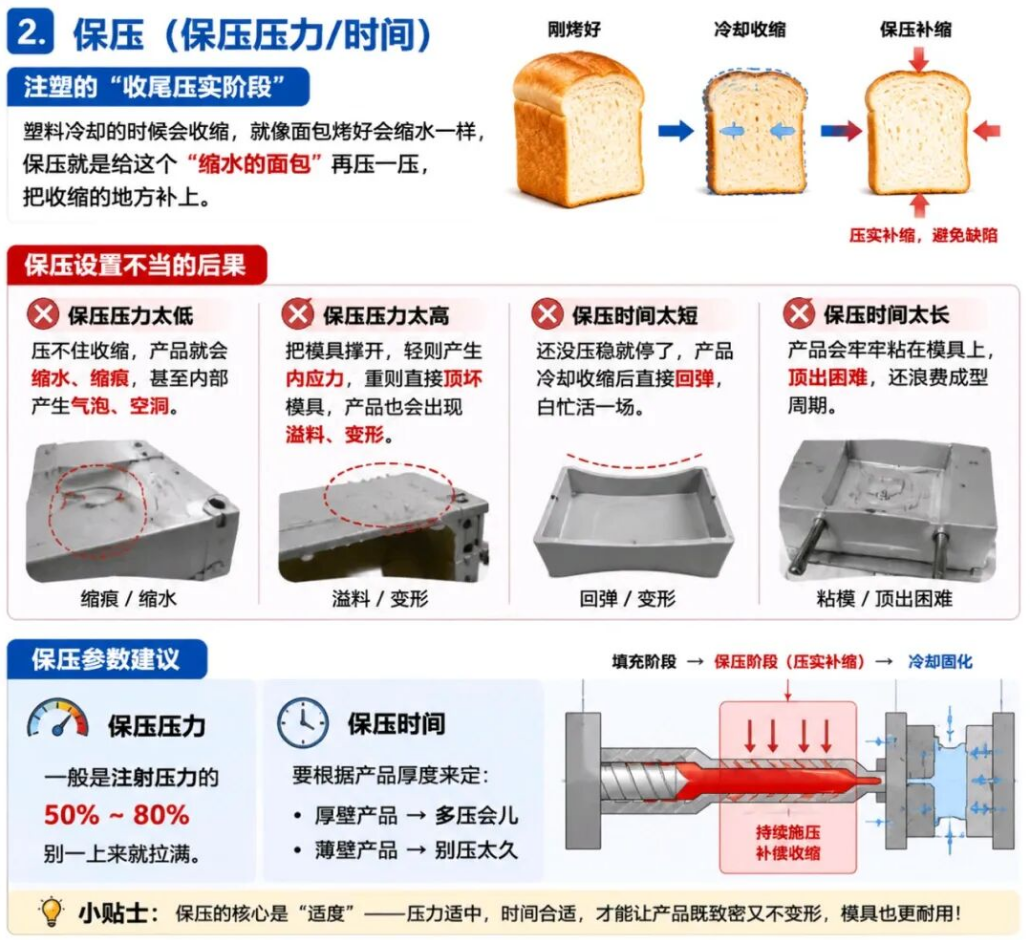
2. 保壓(壓力/時間):「最終壓實階段」
塑膠冷卻時會收縮,就像麵包烘烤後會縮小。保壓就如同壓住這塊「收縮的麵包」,補償材料的收縮量。
保壓壓力太低:無法抑制收縮,產品會產生縮痕,甚至形成內部氣泡、孔洞。
保壓壓力太高:會撐開模具,輕則產生內應力,重則直接損傷模具,同時產品出現溢料與變形。
保壓時間太短:產品尚未壓實就結束保壓,冷卻收縮後產品回縮,一切白費;時間太長,產品會緊黏模具,頂出困難,浪費成型週期。
3. 溫度(料管溫度/模具溫度):射出成型的「加熱與冷卻」
溫度就如同烹調時的火候,火候不對,再好的原料也做不出好產品。
料管溫度太低:材料無法完全熔融,流動性差,容易缺料,並產生冷料痕;溫度太高,材料會分解變色,性能直接劣化,甚至產生有毒氣體。
模具溫度太低:熔料一碰到模壁立刻冷卻,造成表面銀紋、氣痕,熔接線會非常明顯;模具溫度太高,產品冷卻緩慢,成型週期拉長,容易粘模、變形。
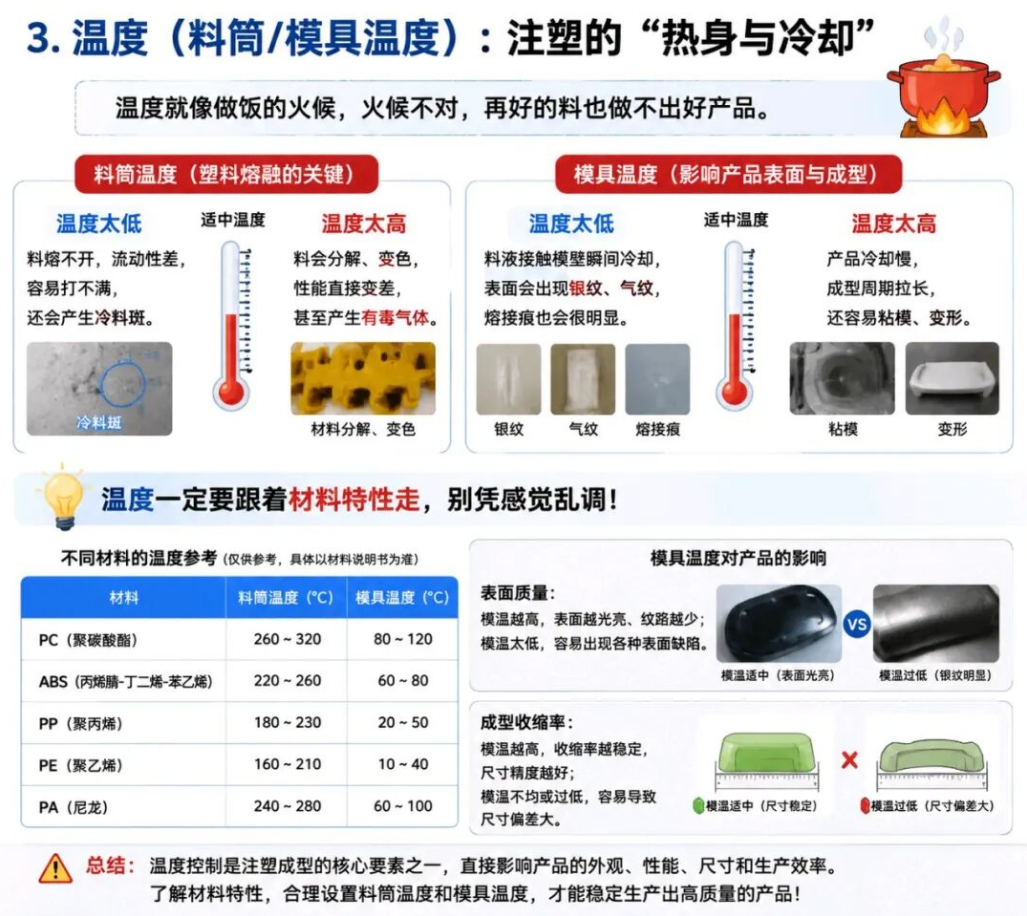
溫度必須依照材料特性設定,不可憑感覺調整。例如PC需要高溫,PP所需溫度較低。模具溫度直接影響產品外觀品質與成型收縮率,不可忽略。
二、可直接套用:常用材料「速度-壓力-溫度」黃金參考值
很多調機人員最頭痛的問題就是「參數要設定多少才合適?」我整理業界最常使用的四種材料:ABS、PP、PC、尼龍的通用參考範圍。新手可直接參考,資深人員可做為基準對照。
*備註:以上僅為通用參考範圍,實際參數必須搭配設備、模具結構、產品厚度與原料牌號調整,不可直接硬套,否則容易踩坑。
三、調機順序不能亂!按這個步驟一次就調對
調機不是想到什麼就調什麼,順序錯了再怎麼調都沒用。我整理一套調機流程,照著做,調機效率直接翻倍:
先設定料管溫度:先調中段,再調前後段。將原料充分乾燥與熔融,這是所有參數的基礎。溫度沒調好,後續任何參數調整都沒有意義。
接著設定模具溫度:模具溫度設定完成,成型環境才會穩定,後續參數調整才有意義。若模溫上下浮動,參數永遠無法穩定。
調整射出速度:先讓產品完整填滿,無明顯缺料、熔接線。一開始不用執著毛邊問題,先解決主要矛盾。
調整保壓壓力:產品填滿後,調整保壓解決縮痕,壓實產品。切勿一次大幅加壓,要逐步往上增加。
調整保壓時間:壓力設定好之後,再調整時間,確保產品密實且不會溢料,找到無縮痕又不粘模的平衡點。
記錄參數,展開量產:調好的參數務必完整記錄。下次換模可直接沿用,不用每次從頭嘗試,節省時間。
四、常見不良快速對策
調機遇到問題不用慌,以下是幾種最常見不良與對應解決方式:
文章來源:射出成型備忘錄
免責聲明:本文內文與圖片取自網路、微信公眾號等公開平台,對文中觀點保持中立,僅供參考交流。轉載文章版權歸原作者與機構所有,若有侵權,請聯繫我們移除。





- 客服
- 頂部