
Proceso de Moldeo por Inyección Bicolor

Autor:SWITEK
|
Fecha de Publicación:2026.08.25
|
Vistas:802

180.gif


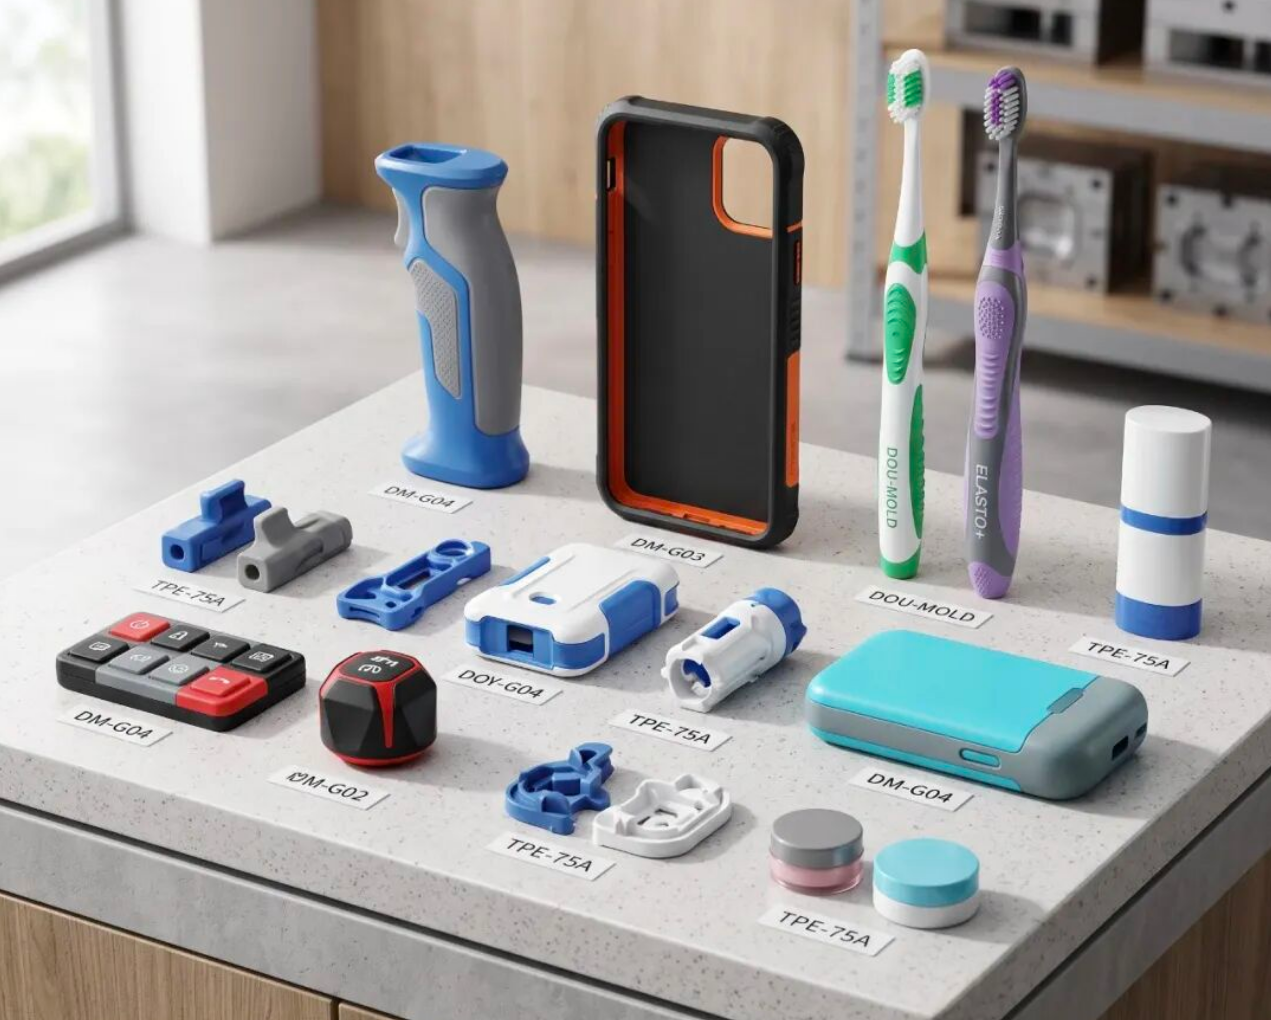
El moldeo por inyección bicolor también pertenece a la categoría amplia del moldeo por inyección multicomponente y, en muchas industrias, comúnmente se le conoce como moldeo por inyección sobrepuesto o en sándwich (stack injection molding). La lógica del proceso consiste en: primero inyectar un sustrato rígido duro y, luego, superponer un material elástico en la capa superficial del sustrato, más comúnmente un elastómero de poliuretano. Dos plásticos de diferentes materiales/colores completan la unión y fusión permanente dentro del molde.

El producto final no solo presenta un efecto bicolor en su apariencia, sino que sus estructuras interna y externa también poseen propiedades mecánicas diferenciadas. El sustrato duro garantiza la resistencia estructural general, mientras que la capa suave exterior proporciona características antideslizantes, de amortiguación y de resistencia a impactos. Los dos materiales se combinan firmemente en un solo cuerpo, eliminando la necesidad de pegado posterior e intermedios de ensamblaje.
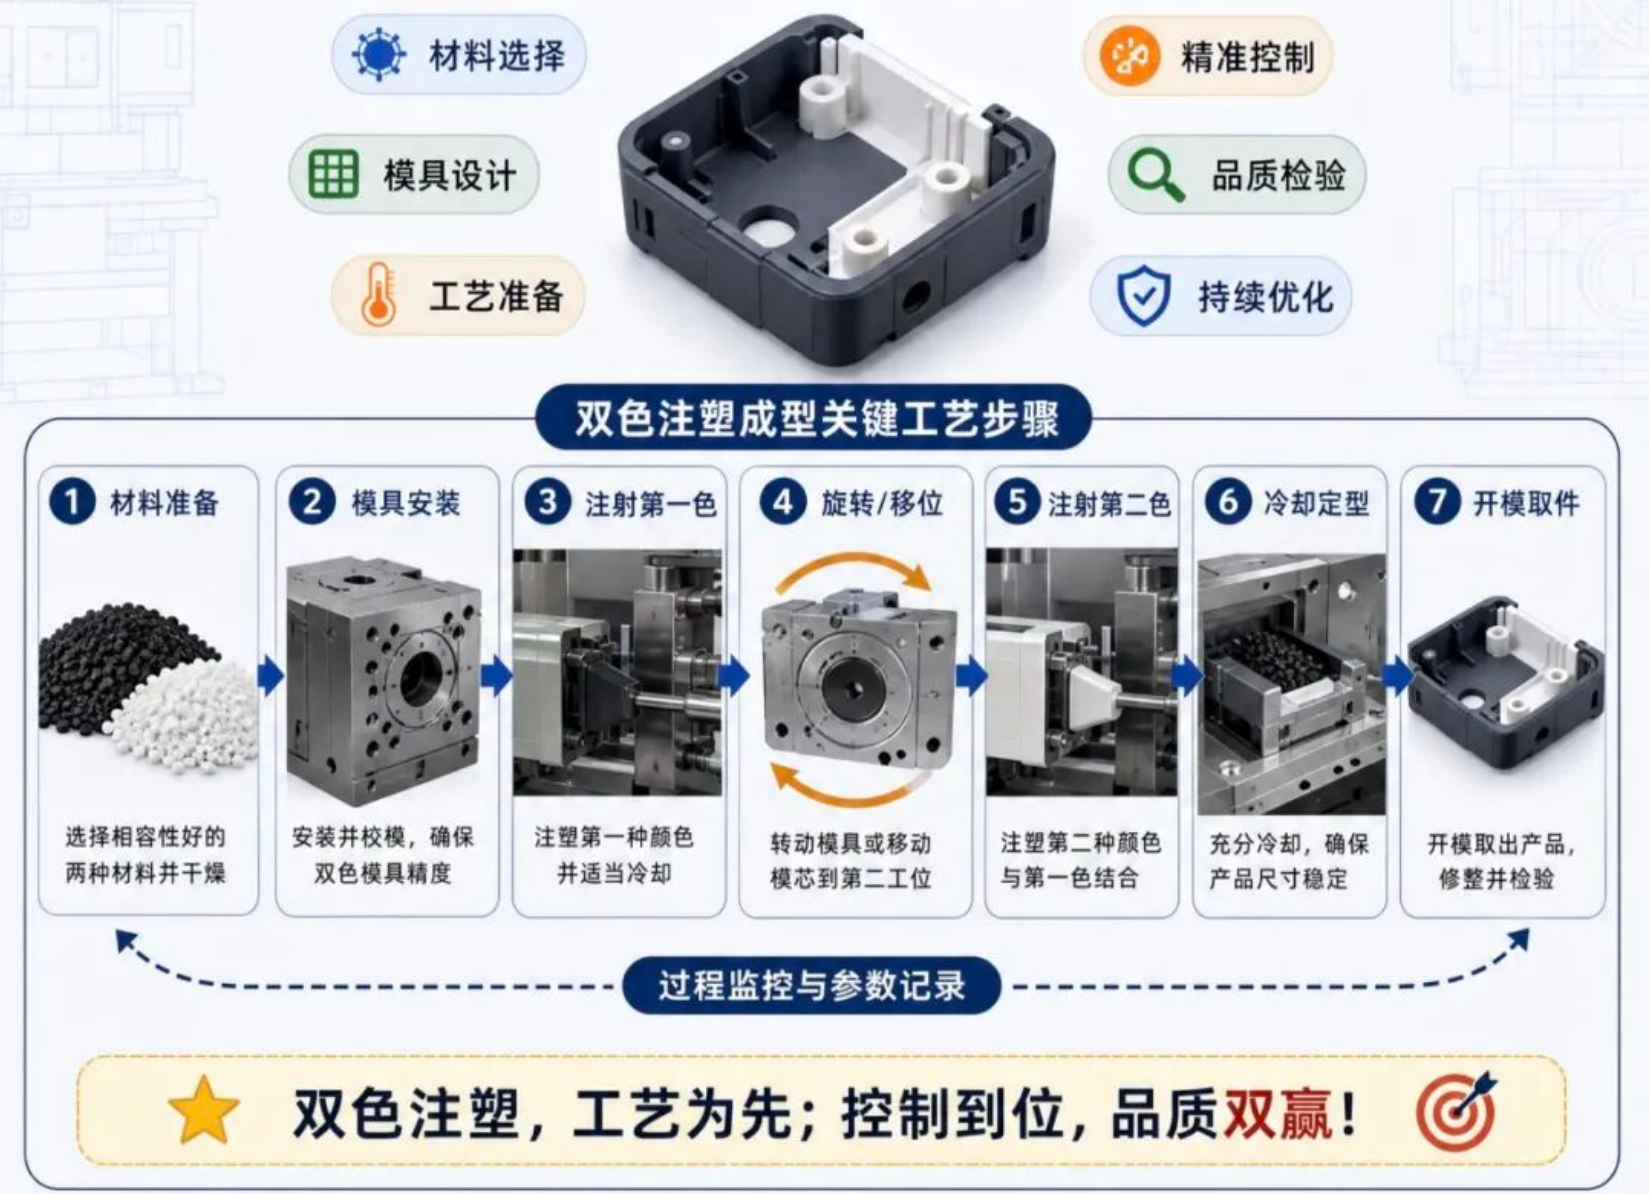
Esquema de moldeo por inyección bicolor
01

Moldeo por Inyección Bicolor ≠ Sobremoldeo Secundario Posterior

El sobremoldeo secundario significa que la pieza dura se fabrica primero por separado y luego se coloca manualmente en otro molde para inyectar el material suave, dependiendo del envolvimiento físico y el posicionamiento para su fijación, lo que genera brechas grandes y una tendencia a despegarse.

El moldeo por inyección bicolor utiliza un proceso de moldeo mediante mesa giratoria en el mismo molde durante todo el ciclo, donde la interfaz de los dos materiales se funde en un solo cuerpo con brechas extremadamente pequeñas. Su estabilidad estructural no tiene punto de comparación con el proceso de sobremoldeo tradicional.

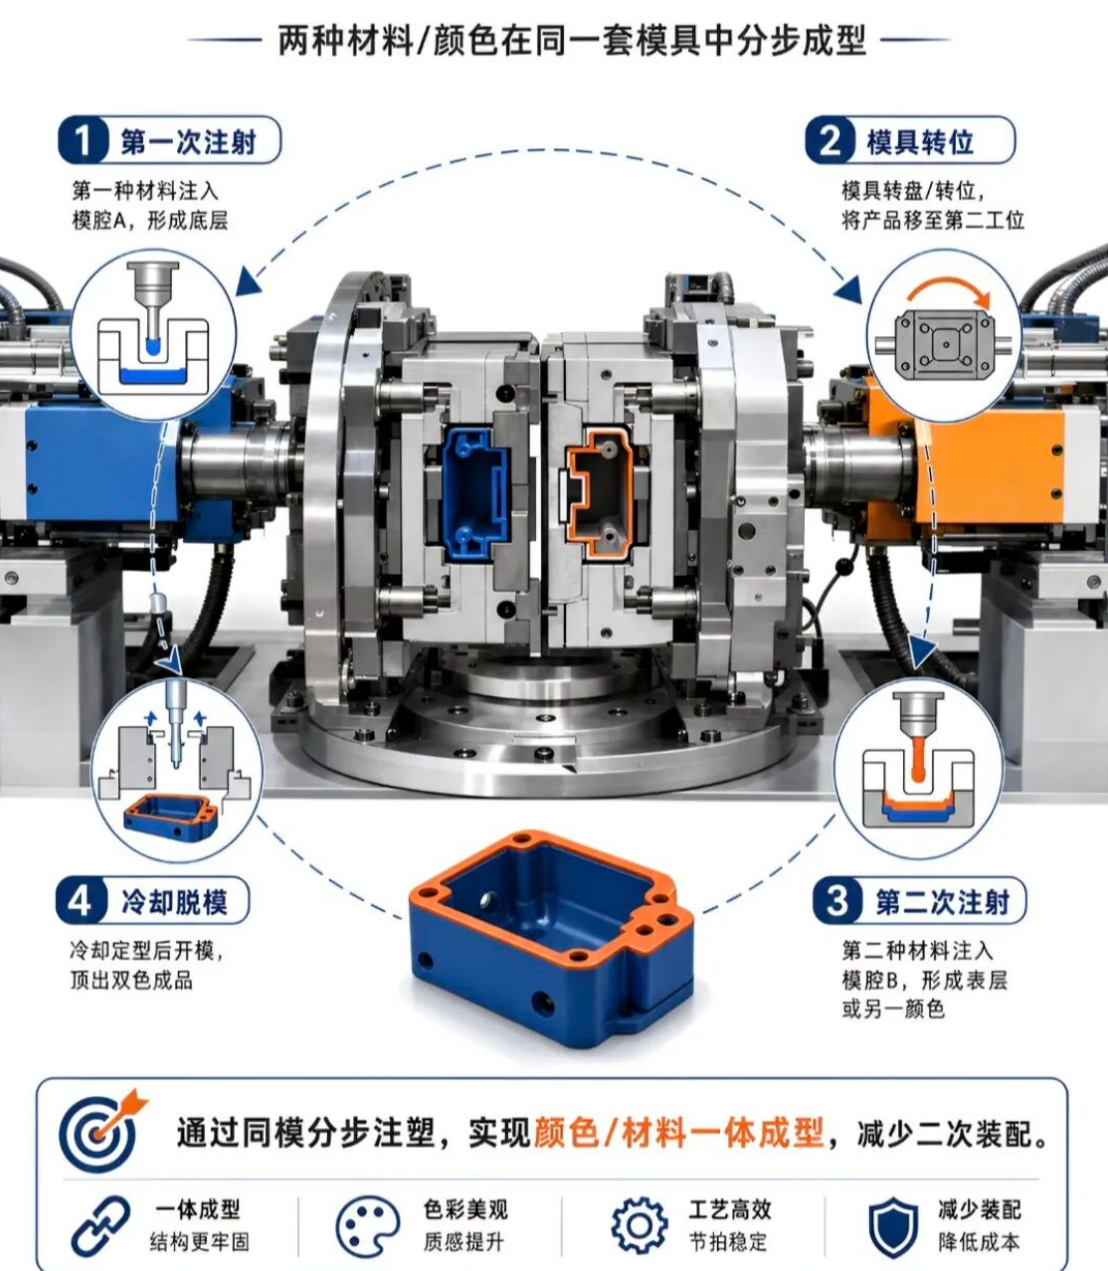
I. Primer Disparo: Sustrato Duro

Una vez que la máquina cierra el molde, el cilindro izquierdo inyecta primero el material principal en el primer juego de cavidades, creando la base de goma dura del producto —es decir, el sustrato semielaborado. Las estaciones izquierda y derecha trabajan simultáneamente: mientras el lado izquierdo inyecta el primer sustrato, la estación derecha inyecta al mismo tiempo el material de la capa exterior sobre el producto semielaborado de la ronda anterior. Los dos cilindros descargan material simultáneamente, por lo que la máquina de moldeo por inyección debe estar equipada con dos boquillas independientes: una para el material del sustrato y otra para el material de recubrimiento exterior.

II. Apertura del Molde e Indexación Rotativa de 180°

Una vez que el sustrato se enfría y fragua, el molde se abre. El juego completo de machos de molde móviles que transportan los productos semielaborados gira media vuelta a lo largo de la mesa giratoria de la máquina de moldeo por inyección. El semielaborado de goma dura recién fabricado en el lado izquierdo se transfiere a la segunda estación de molde fijo derecha; mientras tanto, el macho vacío del otro lado gira hacia la izquierda, listo para inyectar el siguiente sustrato nuevo.

III. Segundo Disparo: Inyección de Recubrimiento

Una vez que la mesa giratoria gira hasta su posición, el molde se vuelve a cerrar. La segunda boquilla inyecta la materia prima del segundo color/goma suave, envolviéndola alrededor de la parte exterior del sustrato duro para formar la capa superficial. Durante este proceso, el lado izquierdo continúa inyectando nuevos sustratos mientras que el lado derecho recubre los productos terminados —ambos procesos se ejecutan en paralelo sin tiempos de espera muertos.

IV. Desmoldeo Final y Expulsión de la Pieza

El molde se abre de nuevo y el producto terminado que ha completado dos disparos de inyección permanece en el molde móvil. Los pasadores expulsores empujan directamente la pieza bicolor completa para su descarga.

02

Principio Básico de Funcionamiento del Moldeo por Inyección Bicolor

El proceso de moldeo por inyección bicolor / de doble material funciona inyectando paso a paso el primer material en la cavidad A para formar la capa base en el mismo molde, girando la mesa del molde hacia la segunda estación, inyectando luego el segundo material para formar la capa superficial y, finalmente, enfriando, abriendo el molde y expulsando el producto terminado. Su ventaja principal reside en lograr un moldeo integrado de color y material, reduciendo significativamente el ensamblaje secundario, mejorando la firmeza estructural, la eficiencia de producción y la calidad estética, al tiempo que reduce eficazmente los costos de producción.

Diagrama 1 del principio de funcionamiento                Diagrama 2 del principio de funcionamiento
03

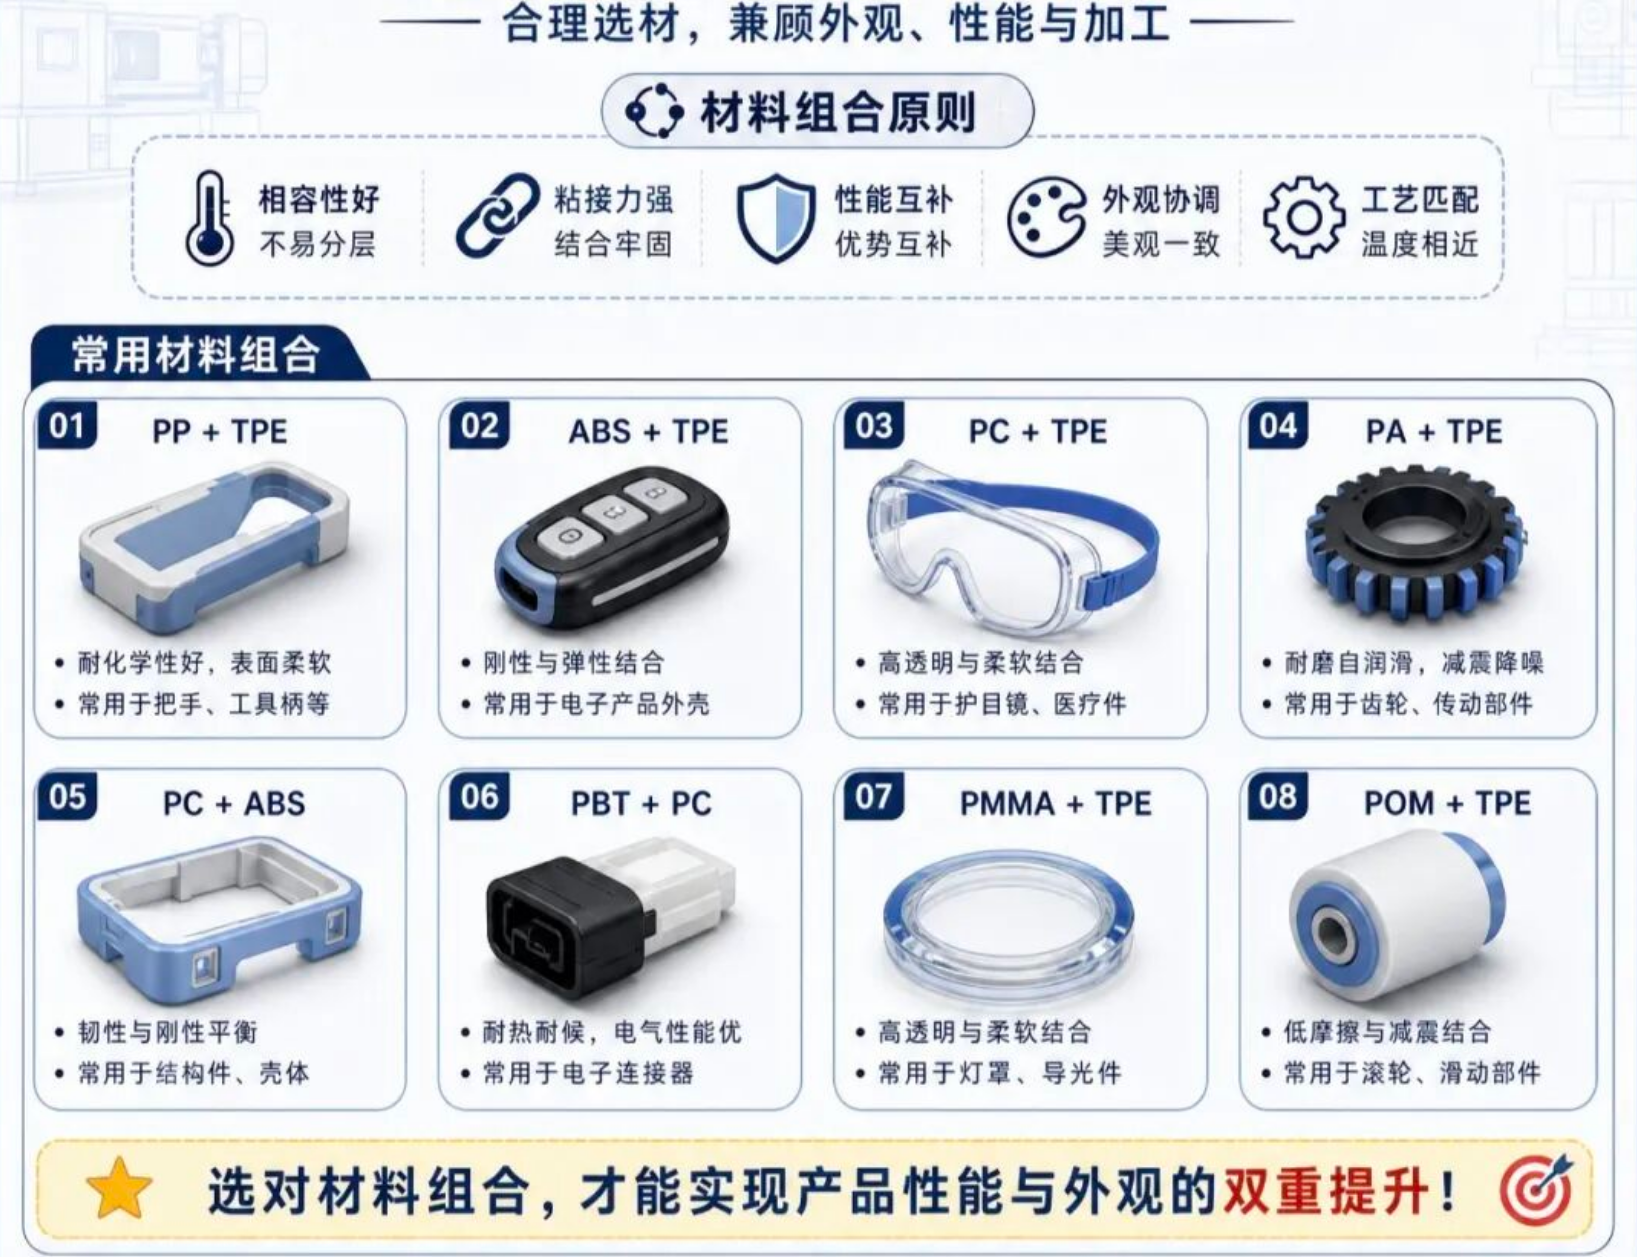
Combinaciones Comunes de Materiales para el Moldeo por Inyección Bicolor

Selección de materiales de sustrato y recubrimiento con buena compatibilidad:

Tabla de combinaciones comunes de materiales de moldeo por inyección bicolor
04

Defectos Comunes en el Moldeo por Inyección Bicolor

Los 15 defectos de moldeo por inyección bicolor mencionados anteriormente se han reorganizado e integrado en explicaciones en formato de párrafo a través de tres dimensiones clave: apariencia y moldeo, estructura y desmoldeo, y defectos específicos del proceso bicolor:

I. Defectos de Apariencia (Acabado Superficial, Color y Manchas Superficiales)

Marcas Superficiales y Decoloración (Puntos Negros, Ráfagas Plateadas, Líneas de Flujo, Quemaduras): Originadas principalmente por la contaminación de la materia prima, humedad residual o descomposición por sobrecalentamiento. La materia prima mezclada con impurezas o la permanencia prolongada a alta temperatura en el cilindro tiende a formar puntos negros; la humedad no secada y los volátiles en la materia prima o el aire atrapado por el flujo producen fácilmente ráfagas plateadas; una baja velocidad de flujo del fundido o una temperatura de molde demasiado baja suelen provocar líneas de flujo; mientras que una purga de aire deficiente, una velocidad de inyección demasiado rápida o una temperatura de material muy elevada hacen que el gas se comprima y se queme localmente. Controlar la filtración de polvo, secar adecuadamente las materias primas, optimizar la temperatura del molde y la purga de aire, y reducir de forma apropiada la temperatura y velocidad del material puede corregir estos problemas con eficacia.

Color de Apariencia Desigual (Diferencia de Color, Fuga de Luz): Las diferencias de color se deben principalmente a diferentes lotes de materia prima, dispersión desequilibrada del concentrado de color (masterbatch) y fluctuaciones de temperatura del material, lo que debe resolverse unificando lotes, mejorando la mezcla y fijando los parámetros del proceso; la fuga de luz ocurre sobre todo en piezas transmisoras o protectoras de luz, causada principalmente por un grosor de pared de carcasa desigual, distribución no uniforme de materiales transmisores de luz o brechas excesivas en el ajuste bicolor, requiriendo la optimización del diseño del grosor de pared y la mejora de la precisión del molde para reforzar el sellado.

II. Defectos Estructurales y Físicos (Dimensión, Llenado y Desmoldeo)

Defectos de Dimensión de Llenado y Moldeo (Rebabas, Llenado Incompleto, Líneas de Soldadura): Una fuerza de cierre insuficiente, una presión de mantenimiento demasiado alta o superficies de cierre desgastadas hacen que el material rebose y forme rebabas (requiere aumentar la fuerza de cierre y reparar la superficie de partición); por el contrario, un volumen o presión de inyección insuficientes o canales de colada subdimensionados provocan un llenado incompleto (requiere aumentar el volumen y la presión de inyección). Cuando la temperatura en la confluencia de dos flujos de fundido es baja, el llenado es lento o la purga de aire es deficiente, aparecerán líneas de soldadura evidentes, las cuales se eliminan aumentando la temperatura del material y del molde, elevando la velocidad de inyección y mejorando la purga de aire.

Desmoldeo y Daño por Tensión Interna (Marcas de Expulsores, Grietas, Bordes Blancos): Las marcas de expulsores se deben principalmente a una fuerza de expulsión excesiva, un ángulo de desmoldeo insuficiente o paredes de molde rugosas, lo que requiere pulir las superficies del molde, aumentar los ángulos de desmoldeo y reducir la velocidad de expulsión; el agrietamiento se origina por una mala tenacidad del material o una presión de inyección excesiva que conduce a la concentración de tensiones internas, debiendo seleccionarse materiales de alta tenacidad y optimizarse la presión de mantenimiento y el enfriamiento; los bordes blancos son comunes en el desbordamiento del borde de sobremoldeo o un cierre de molde deficiente, requiriendo la inspección del desgaste del molde, el ajuste de dimensiones y la reducción de la presión de mantenimiento.

III. Defectos Específicos del Proceso Bicolor/Multimaterial (Adhesión y Compatibilidad)

Deficiente Adhesión entre Dos Materiales (Delaminación, Mezcla de Colores/Bleeding): La delaminación se debe habitualmente a una mala compatibilidad entre ambos materiales, una temperatura de fusión baja o un cizallamiento por contrapresión insuficiente, lo que impide que la interfaz se una con firmeza —es necesario confirmar la compatibilidad de los materiales y aumentar la temperatura de fusión y la contrapresión; la mezcla indeseada de colores es causada por una diferencia excesiva de viscosidad entre los dos materiales o una velocidad de inyección demasiado rápida que desestabiliza el frente de flujo y altera la línea límite —se deben reajustar las proporciones de material y optimizar la velocidad de inyección y la temperatura del material para asegurar una transición suave en la interfaz.


Fuente del artículo: Nota de Moldeo por Inyección

Aviso de exención de responsabilidad: El contenido y las imágenes incluidos en este artículo proceden de canales públicos de Internet. Mantenemos una postura neutral respecto a las opiniones expresadas en este artículo, el cual se ofrece únicamente con fines de referencia e intercambio. Los derechos de autor corresponden a los autores e instituciones originales. Si existe alguna infracción, póngase en contacto con nosotros para su eliminación.


Me Gusta
Comentar
Compartir
×
Contact Us
Contact QR Code
Scan WhatsApp QR to Contact Us
    • Código Bursátil
      838363
    • +86 186 6517 1961

      +86 186 6687 8722

Sobre
Productos y Soluciones
Soporte
Noticias
Contacto
Código Bursátil
838363

WhatsAPP

+86 186 6517 1961
Chat
Arriba