雙色射出成型屬於廣義多材質射出成型的範疇,在許多產業也常稱為堆疊射出成型。其製程邏輯為:先射出成型剛性硬質基材,接著在基材表層覆蓋彈性材料,最常使用聚氨酯彈性體。兩種不同材質/顏色的塑膠,於模具內完成永久結合與融合。
成品除了外觀呈現雙色效果,內外結構也具備差異化的機械性質。硬質基材保障整體結構強度,外層軟質材料則提供防滑、吸震、抗衝擊特性。兩種材料緊密結合為一體,無需後續上膠貼合與組裝作業。
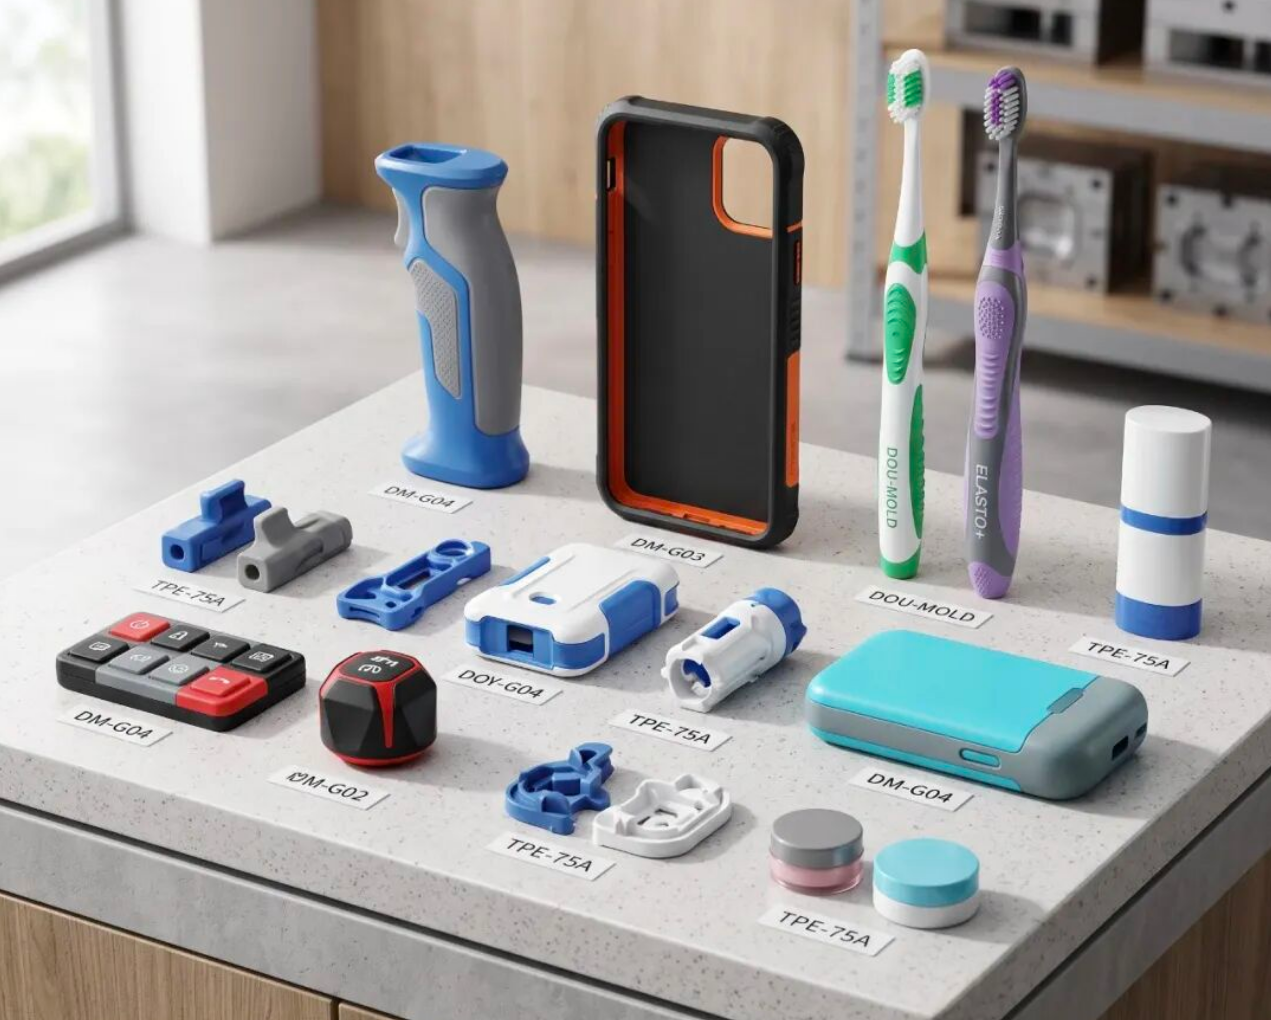



雙色射出成型屬於廣義多材質射出成型的範疇,在許多產業也常稱為堆疊射出成型。其製程邏輯為:先射出成型剛性硬質基材,接著在基材表層覆蓋彈性材料,最常使用聚氨酯彈性體。兩種不同材質/顏色的塑膠,於模具內完成永久結合與融合。
成品除了外觀呈現雙色效果,內外結構也具備差異化的機械性質。硬質基材保障整體結構強度,外層軟質材料則提供防滑、吸震、抗衝擊特性。兩種材料緊密結合為一體,無需後續上膠貼合與組裝作業。
二次埋入成型是先單獨製作出硬質件,再人工放入另一套模具內射出軟質材料,依靠物理包覆與定位固定,材料介面縫隙大,容易剝離脫膠。
雙色射出成型全程採用同模具旋轉盤成型,兩種材料的介面融合為一體,縫隙極小,其結構穩定性是埋入成型無法比擬的。
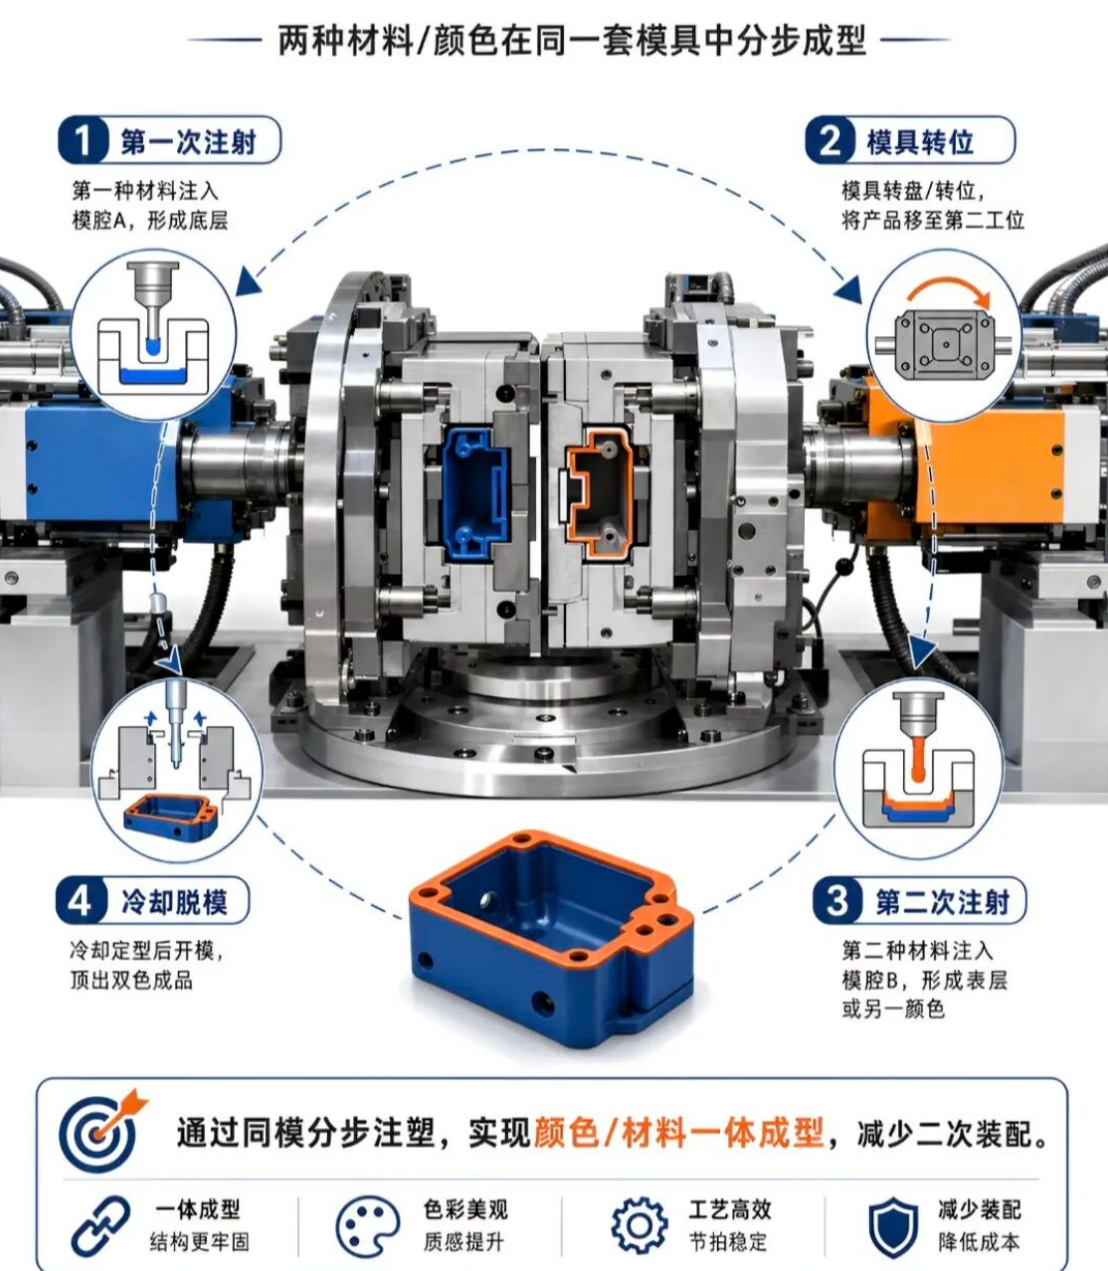
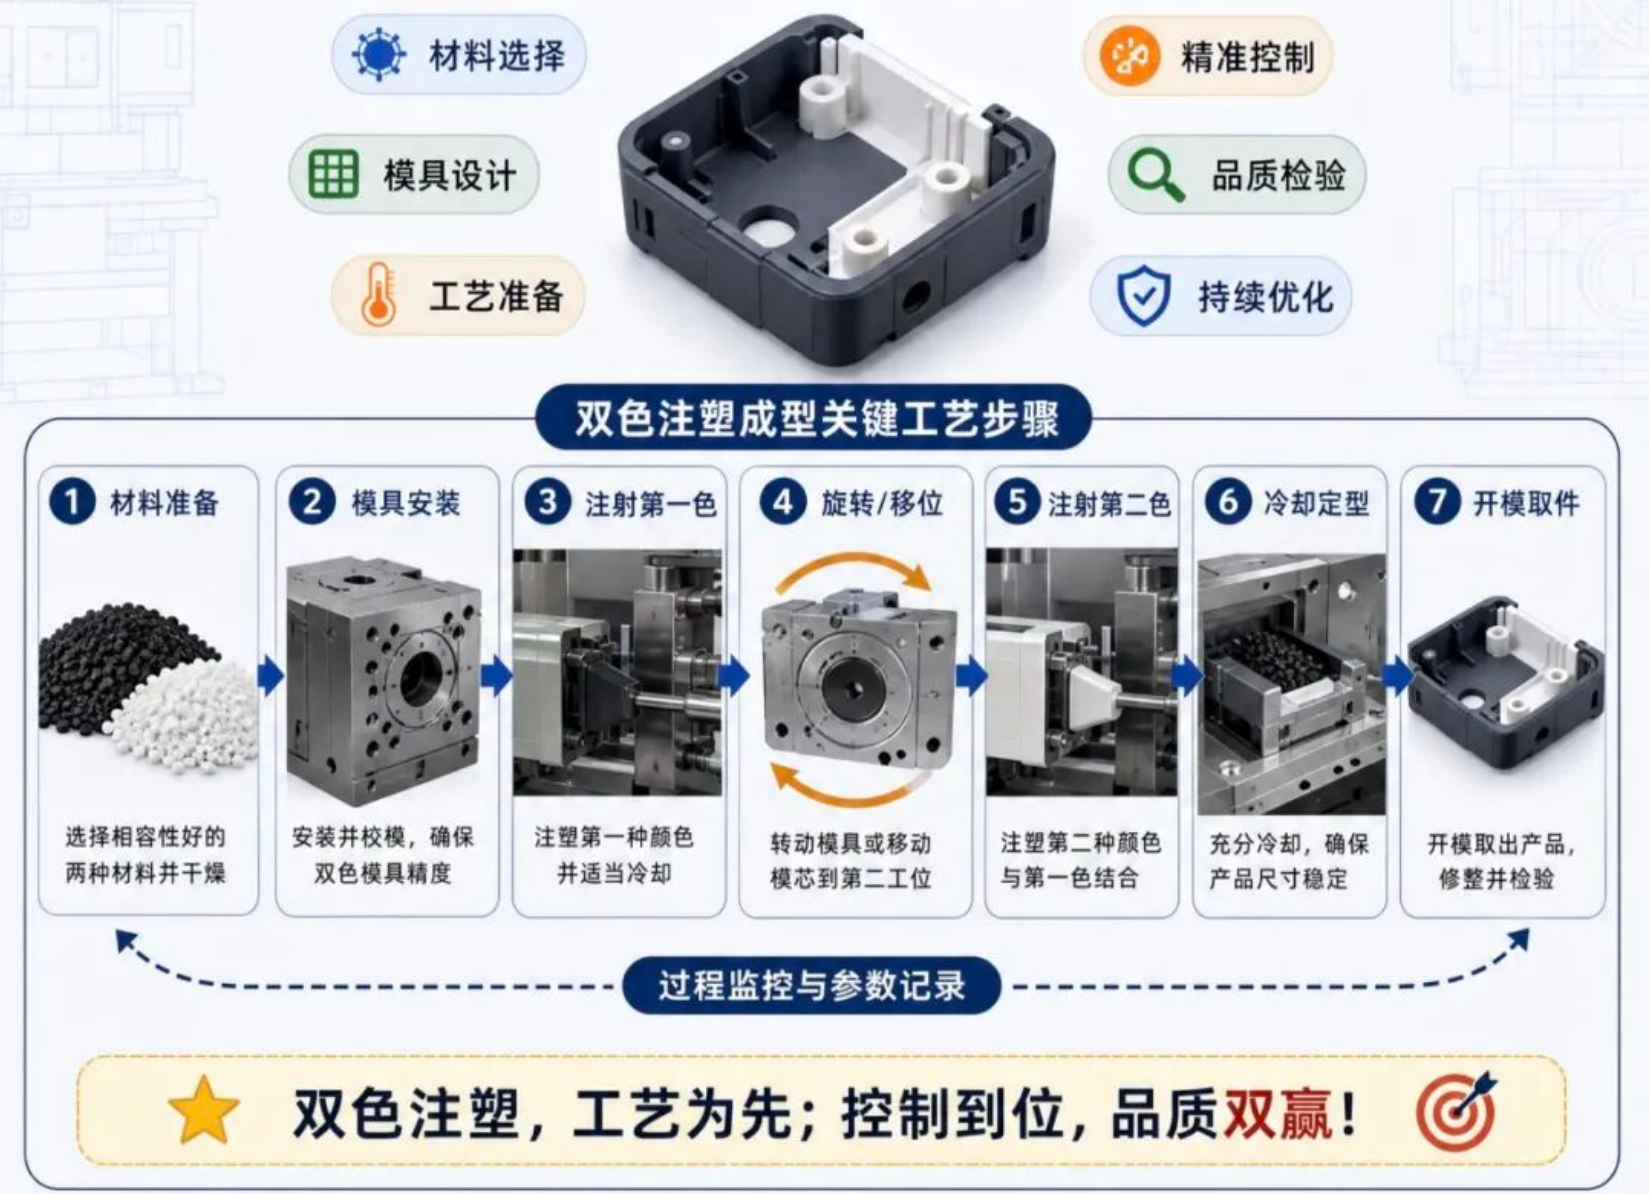
機台閉模後,左側料筒先將主料射入第一組模穴,成型產品的硬膠基底,也就是半成品基材。左右工位同步作業:左邊射出第一片基材的同時,右側工位同步在前一輪半成品上射出外層材料。兩支料筒同時出料,因此射出機必須配備兩組獨立噴嘴,分別負責基材料與外覆材料。
基材冷卻定型後進行開模,承載半成品的整組動模模仁隨射出機旋轉盤旋轉半圈。左側剛成型的硬膠半成品轉移到右側第二組固定模工位;同時另一側空模仁旋轉至左側,準備射出下一組全新基材。
旋轉盤定位完成後再次閉模,第二支噴嘴射出第二色/軟膠原料,包覆在硬質基材外側形成表層。此過程左側持續射出新基材,右側進行產品包覆,兩個製程平行執行,沒有空閒等待時間。
模具再次開模,完成兩次射出的成品留在動模上,頂針直接將完整雙色件頂出下料。
雙色/雙材質射出成型製程,是在同一套模具內依序將第一種材料射入A模穴形成底層,透過模具旋轉盤轉至第二工位,再射入第二種材料形成表層,最後經冷卻、開模、頂出得到成品。其核心優勢在於達成顏色與材料一體成型,大幅減少二次組裝,提升結構強度、生產效率與外觀品質,同時有效降低生產成本。
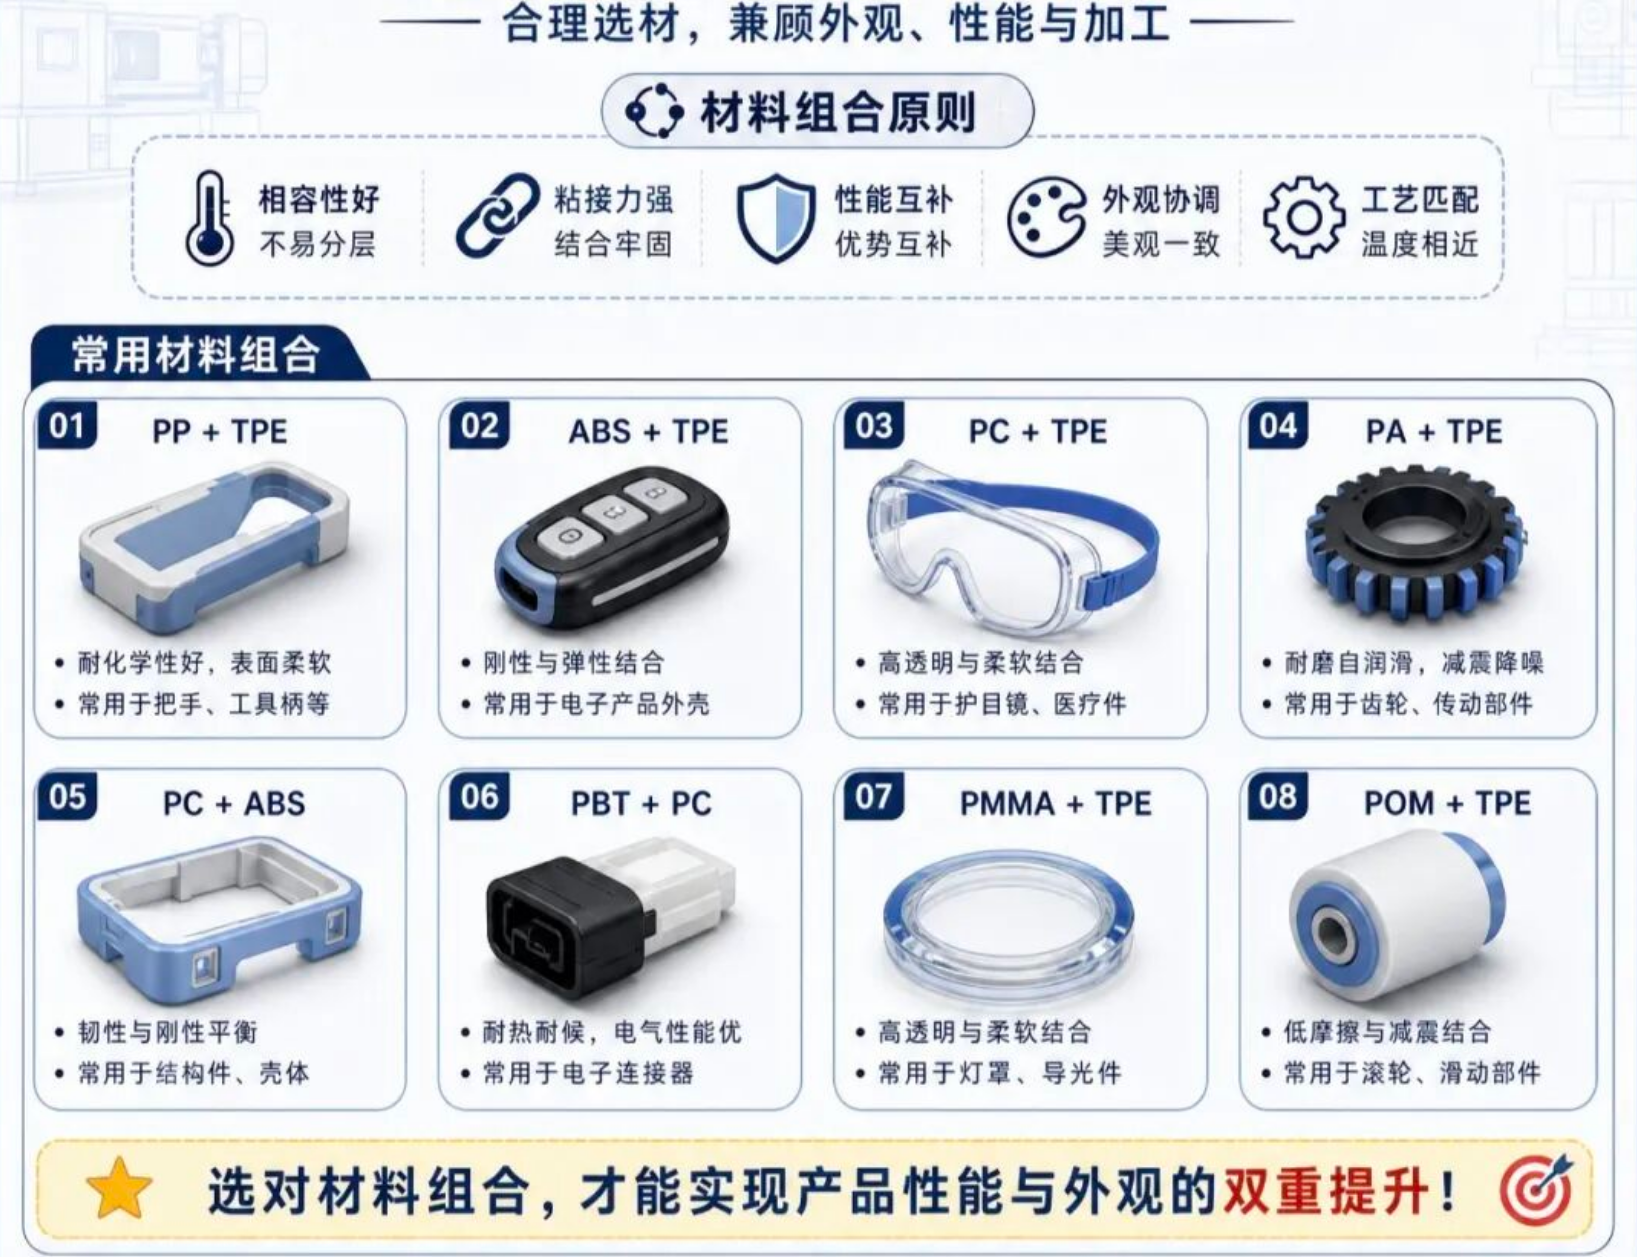
選用相容性佳的基材與包覆材料:
以下15項雙色射出缺陷,整合歸納為段落式說明,分為三大核心面向:外觀與成型、結構與脫模、雙色製程專屬問題。
表面痕跡與變色(黑點、銀紋、流紋、燒焦):主要來自原料汙染、殘留水分或是過熱分解。原料摻雜雜質、原料在料筒高溫滯留過久容易產生黑點;原料未烘乾的水分與揮發物、流動捲入空氣容易形成銀紋;熔膠流動速度過慢或是模溫太低會造成流紋;排氣不良、射出速度過快或是料溫過高,會使氣體被壓縮造成局部燒焦。透過控製粉塵過濾、原料充分烘乾、優化模溫與排氣,適度降低料溫與射速,可有效改善這類問題。
外觀顏色不均(色差、漏光):色差大多來自原料批次差異、色母分散不均、料溫波動,需統一原料批次、強化混料、固定製程參數來解決;漏光多發生於透光或遮光件,主因是殼件壁厚不均、透光材料分佈不均或是雙色配合縫隙過大,需要優化壁厚設計、提升模具精度以增強密合度。
充填與尺寸缺陷(毛邊、短射、熔合線):鎖模力不足、保壓壓力過高或是鎖模面磨損,會造成膠料溢出產生毛邊(需提高鎖模力、修補分模面);反之,射出量或壓力不足、流道尺寸偏小,會發生短射(需提高射出量與壓力)。兩股熔膠交匯處溫度低、充填緩慢或排氣不良時,會產生明顯熔合線,可透過提高料溫與模溫、提升射出速度、加強排氣改善。
脫模與內應力損傷(頂痕、破裂、白邊):頂痕主要是頂出力過大、拔模角不足或是模具壁面粗糙,需拋光模具表面、加大拔模角、降低頂出速度;破裂源自材料韌性不足或是射出壓力過大造成內應力集中,應選用高韌性材料並優化保壓與冷卻參數;白邊常出現在埋入成型邊緣溢料或是鎖模不良處,需檢查模具磨損狀況、調整配合尺寸並降低保壓壓力。
兩種材料結合不良(分層、滲色):分層通常是兩種材料相容性差、熔融溫度偏低或是背壓剪切不足,造成介面無法牢固貼合,必須確認材料搭配並提高熔融溫度與背壓;滲色是兩種材料黏度差異過大或射出速度過快,造成熔膠前緣流動不穩,破壞邊界線,需要重新調配材料比例、優化射出速度與料溫,確保介面平順過渡。
文章來源:射出成型備忘錄
免責聲明:本文內文與圖片取自網路、微信公眾號等公開平台,對文中觀點保持中立,僅供參考交流。轉載文章版權歸原作者與機構所有,若有侵權,請聯繫我們移除。




