

射出成型七大核心製程解析|熱塑性材料相變控制原理

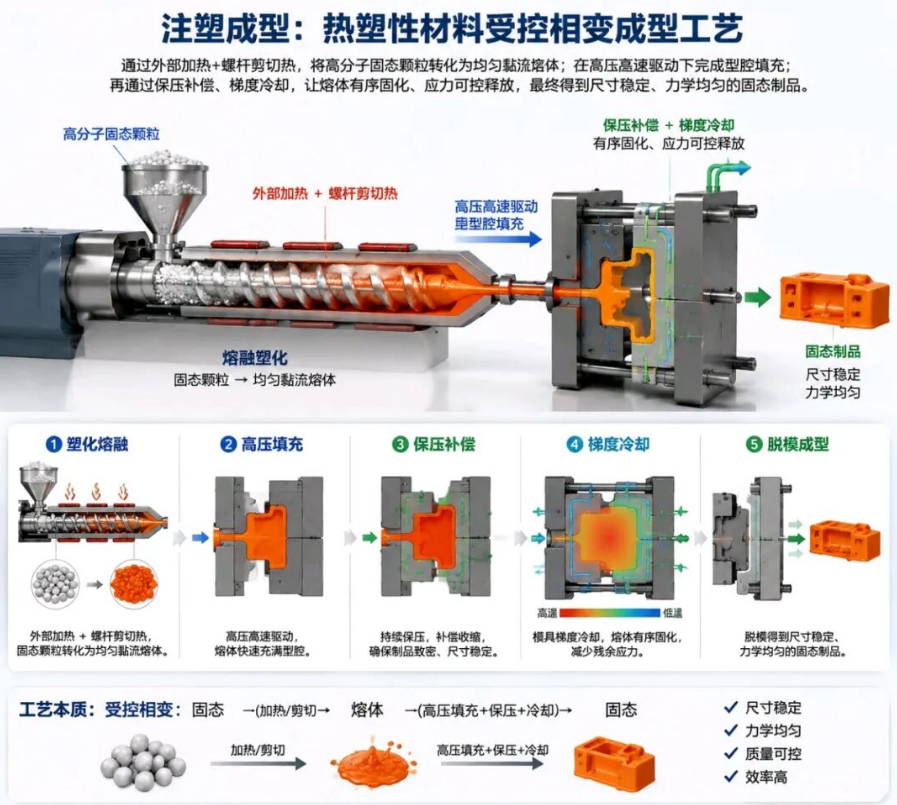
一、射出成型:熱塑性材料的受控相變過程
射出成型本質上是熱塑性塑膠「固態→熔融→固態」的受控相變程序。完整流程包含五大核心步驟:塑化熔融、高壓充填、保壓補償、梯度冷卻、脫模。透過外部加熱與螺桿剪切,高分子粒子轉變為均勻熔膠,接著在高壓高速驅動下填入模具,隨後執行保壓以補償收縮,並進行梯度冷卻,最終生產出尺寸穩定、機械性質均勻、品質可控的高品質固態產品。
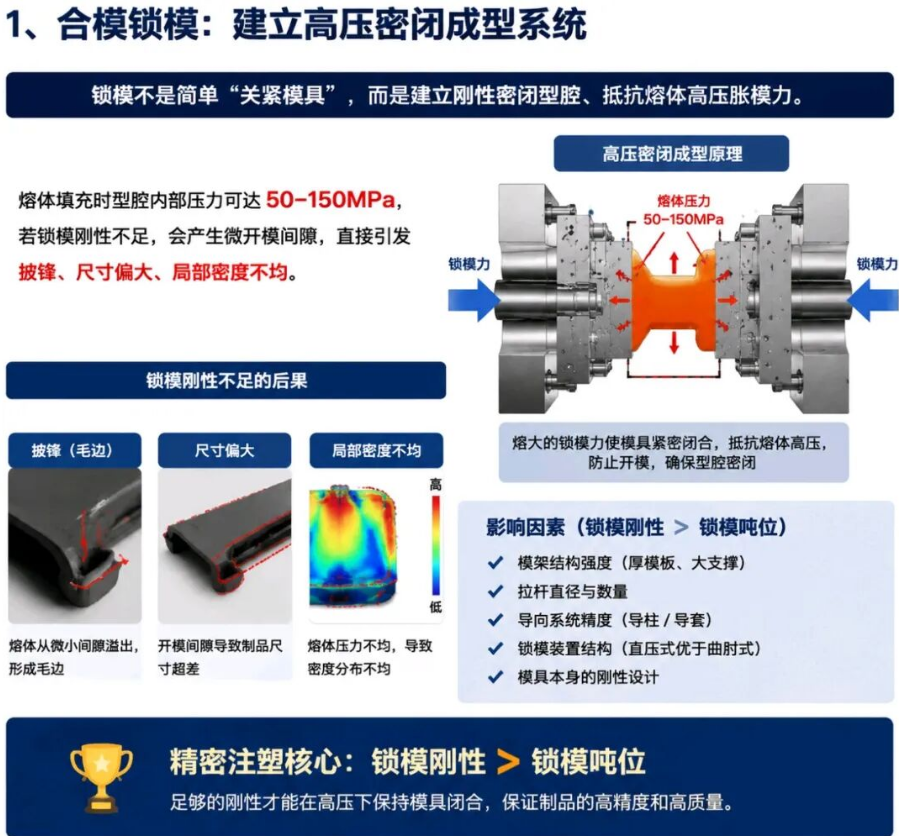
二、閉模與鎖模:建構高壓密封成型系統
鎖模並非單純「把模具鎖緊」,而是建立一套剛性密封模穴系統,用以抵抗50–150 MPa熔膠高壓產生的脹模力。精密射出成型的核心在於「鎖模剛性」優先於「鎖模噸數」;若剛性不足產生微小開模縫隙,會造成熔膠溢出形成毛邊、產品尺寸偏大與內部密度不均。因此必須依靠強化模座結構、哥林柱設計與高精度導引系統,確保模具在高壓下維持完全密封。
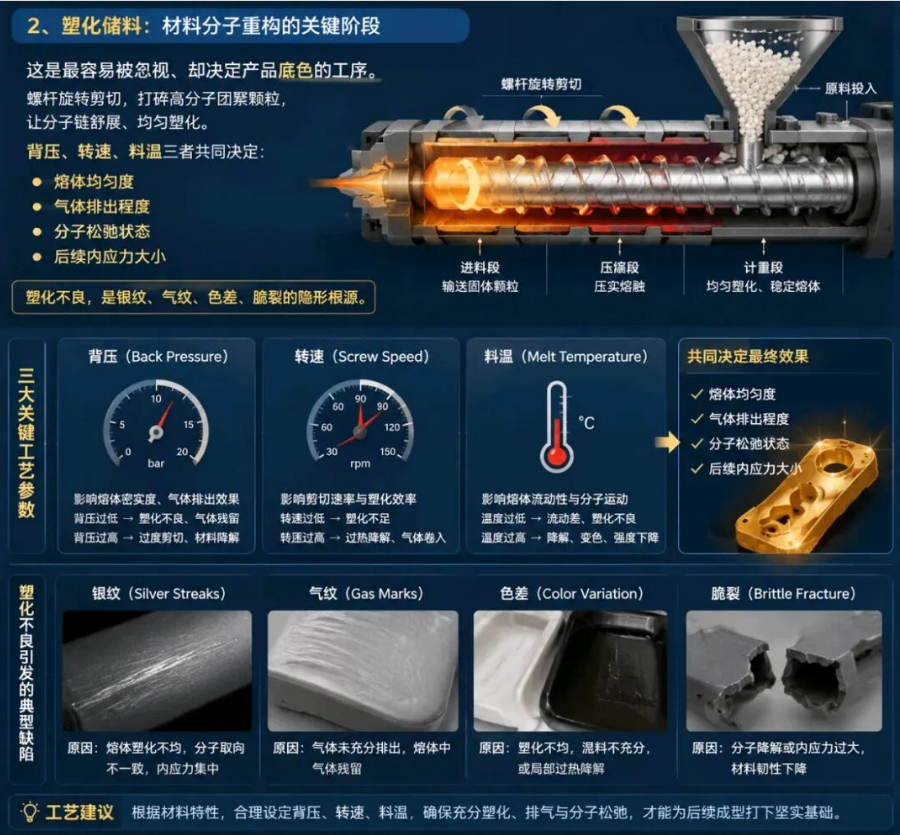
三、塑化與儲料:材料分子重組的關鍵階段
塑化儲料是材料分子重組的核心程序,直接決定產品底層品質。背壓、轉速、料溫三大核心參數共同影響熔膠均勻性、排氣效果與分子鬆弛狀態。塑化控制不當,容易產生銀紋(分子配向不均)、氣痕(排氣不完全)、色差(塑化/料溫不均)、脆裂(分子降解、內應力過大)等典型缺陷。合理的參數設定是後續充填成型品質的先決條件。
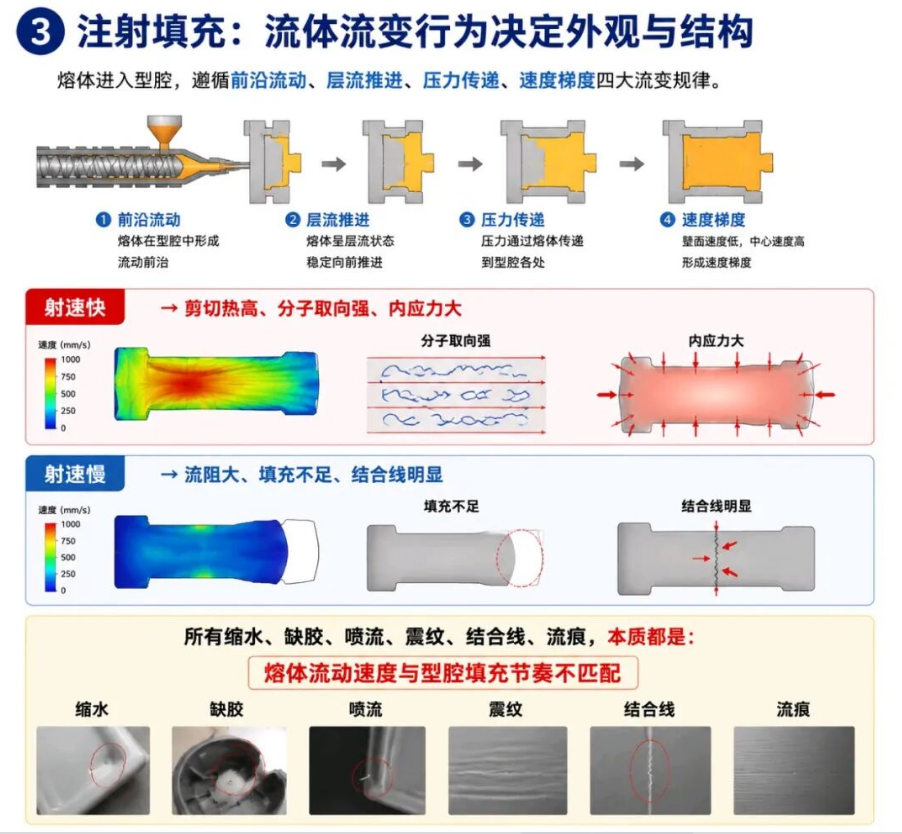
四、射出充填:流體流變行為決定外觀與結構
熔膠填入模穴時,遵循四項流變法則:噴泉流、層流推進、壓力傳遞、速度梯度。射出速度過快會產生高剪切熱、強分子配向與大內應力;射出速度過慢則易造成流動阻力高、短射與明顯熔合線。凹陷、短射、噴流、震紋、熔合線、流紋等常見外觀與結構缺陷,本質上都是熔膠流動速度與模穴充填節奏不匹配所造成。
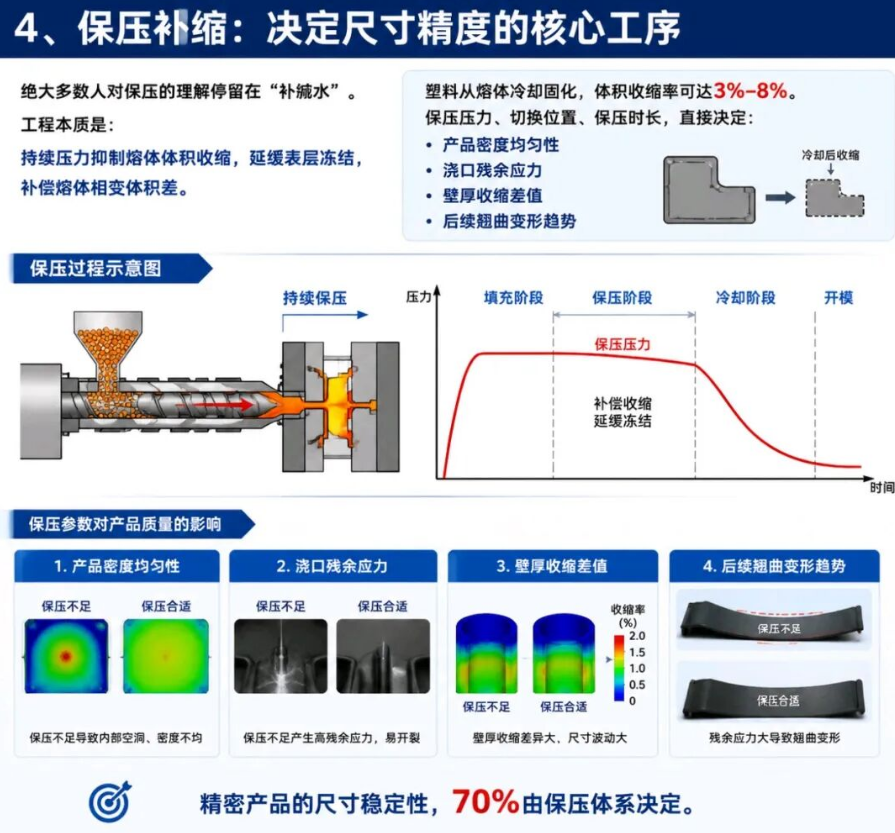
五、保壓與收縮補償:決定尺寸精度的核心製程
保壓程序負責補償塑膠3%–8%的冷卻收縮率,精密產品70%的尺寸穩定性取決於保壓系統。保壓壓力、切換位置、保壓時間直接影響產品密度均勻性、澆口殘留應力、壁厚收縮差異以及後續翹曲變形趨勢;適當的保壓可有效抑制內部孔洞、降低殘留應力、最小化尺寸波動,確保產品維持完整外型。
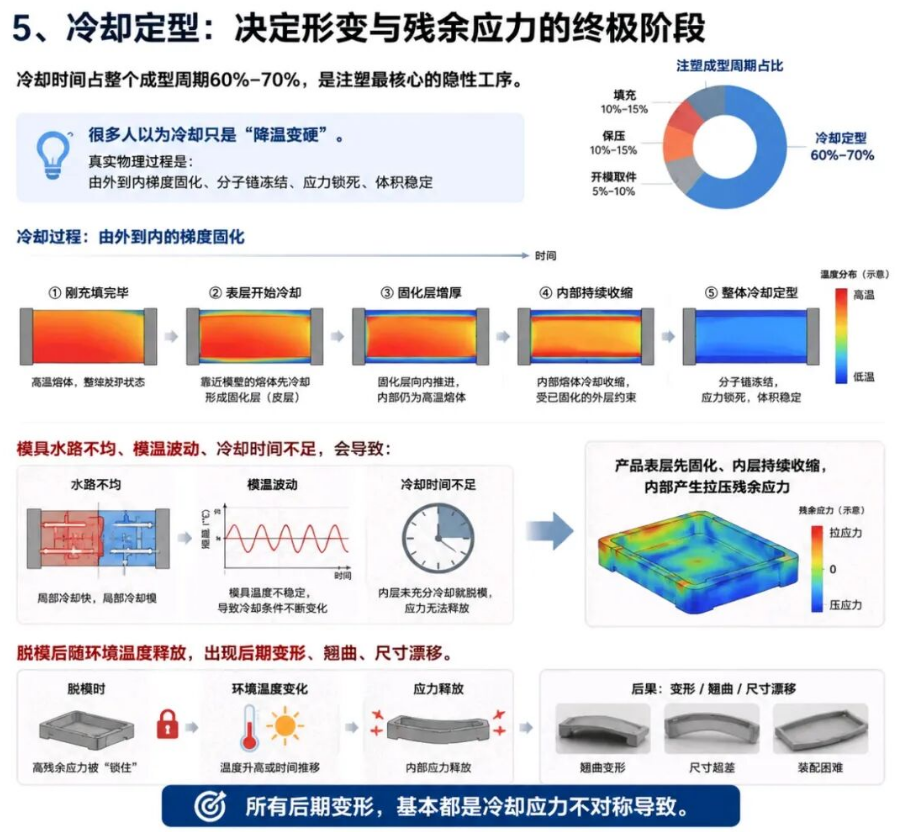
六、冷卻定型:決定變形與殘留應力的最後階段
冷卻定型佔整個成型週期的60%–70%,其物理過程是由外而內的梯度固化、分子鏈凍結與應力鎖定。冷卻過程若發生水路不均、模溫波動或冷卻時間不足,內部會產生複雜的拉壓殘留應力;這些應力會在脫模後隨環境溫度或時間逐步釋放,是造成後續翹曲變形、尺寸偏差、組裝困難等缺陷的根本原因。
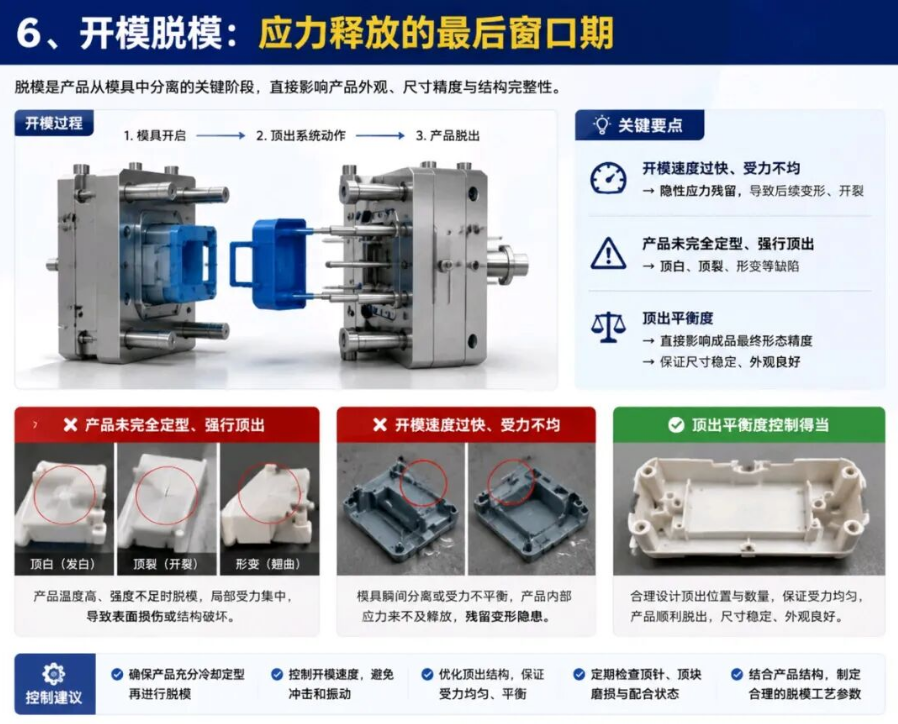
七、開模脫模:應力釋放的最後窗口
開模脫模是產品與模具分離的關鍵階段,直接影響外觀、尺寸精度與結構完整性。若產品尚未完全定型就強行頂出,或是開模速度過快、受力不均,容易產生頂痕、頂破、翹曲變形等表面或結構損傷。因此必須控制開模速度、優化頂出結構與頂出數量以確保受力平衡,待產品充分冷卻定型後再執行脫模,保障最終成品品質。
文章來源:射出成型備忘錄
免責聲明:本文內文與圖片取自網路、微信公眾號等公開平台,對文中觀點保持中立,僅供參考交流。轉載文章版權歸原作者與機構所有,若有侵權,請聯繫我們移除。

- < 上一篇 : [前沿技術]雙色射出成型完整解析|原理、製程、材料搭配與常見缺陷
- [前沿技術]射出成型產品尺寸飄忽不穩?五大根本原因與改善方案 : 下一篇 >




- 客服
- 頂部