

射出成型產品尺寸飄忽不穩?五大根本原因與改善方案

只要做過射出成型的人,一定遇過這個頭痛問題:同一台射出機、同一套模具、同一批原料,生產出來的產品尺寸卻時好時壞,有時偏大、有時偏小。多數人的第一反應就是歸咎於設備老舊、原料批次不良、模具精度不足。很少人會回頭檢討製程控制的底層邏輯。若拿一般塑膠件的成型邏輯去生產高精密零件,只會造成批量不良與交期延誤。
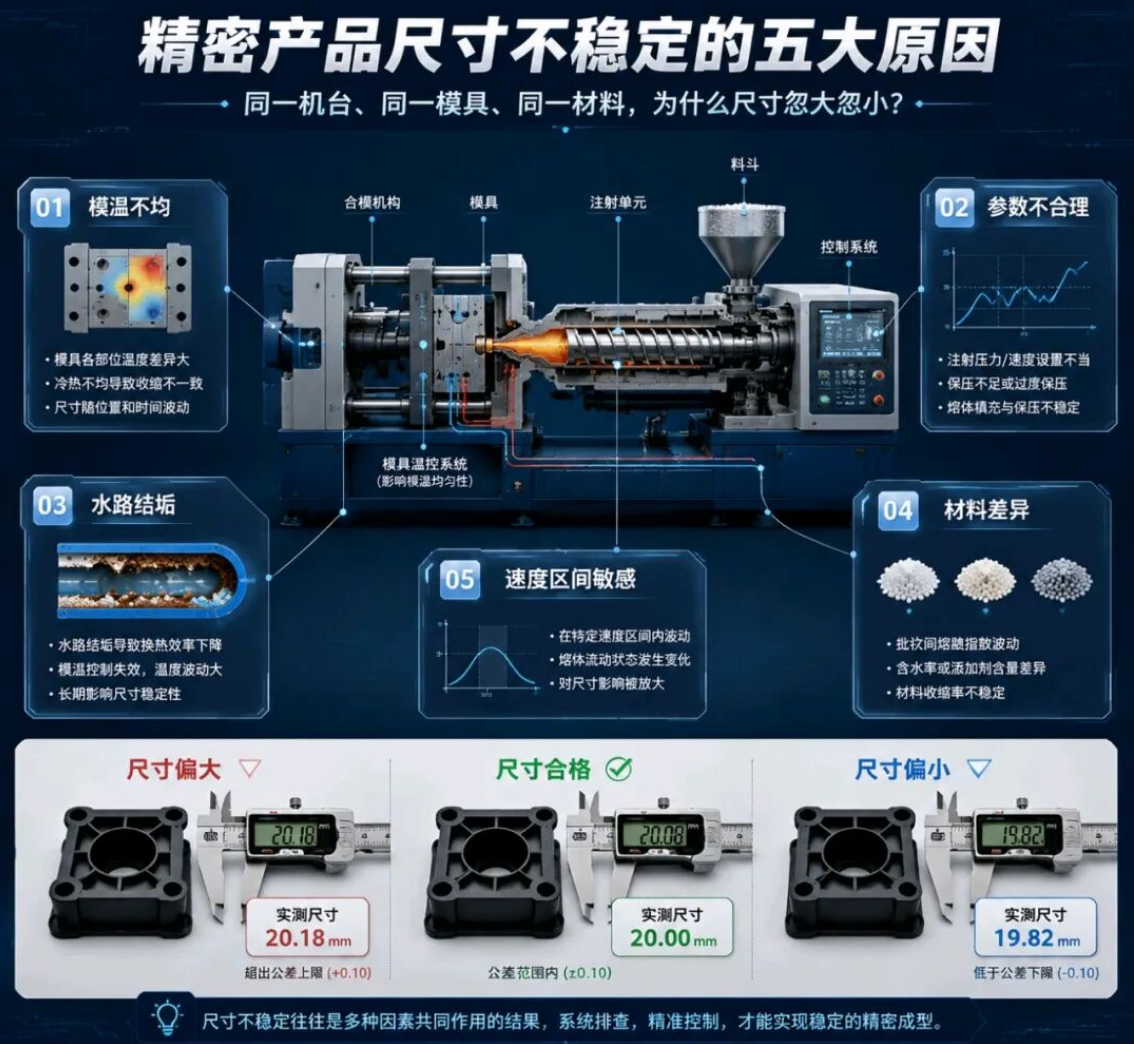
一、模具溫度分佈不均
許多工廠冷卻水路採用串聯設計,冷卻水依序流經1號、2號、3號模穴。進水溫度低,末端出水溫度明顯上升,造成各模穴天生存在溫差。
隨著生產持續進行,水溫差會越來越大;合格生產要求模穴溫差控制在3°C以內,但串聯水路常常出現5°C、10°C甚至更大的溫差。塑膠冷卻收縮不一致,尺寸自然上下飄動。
除此之外,模具水路開孔配置不合理、水路與模穴距離不一致,也會加劇模溫不平衡的狀況。
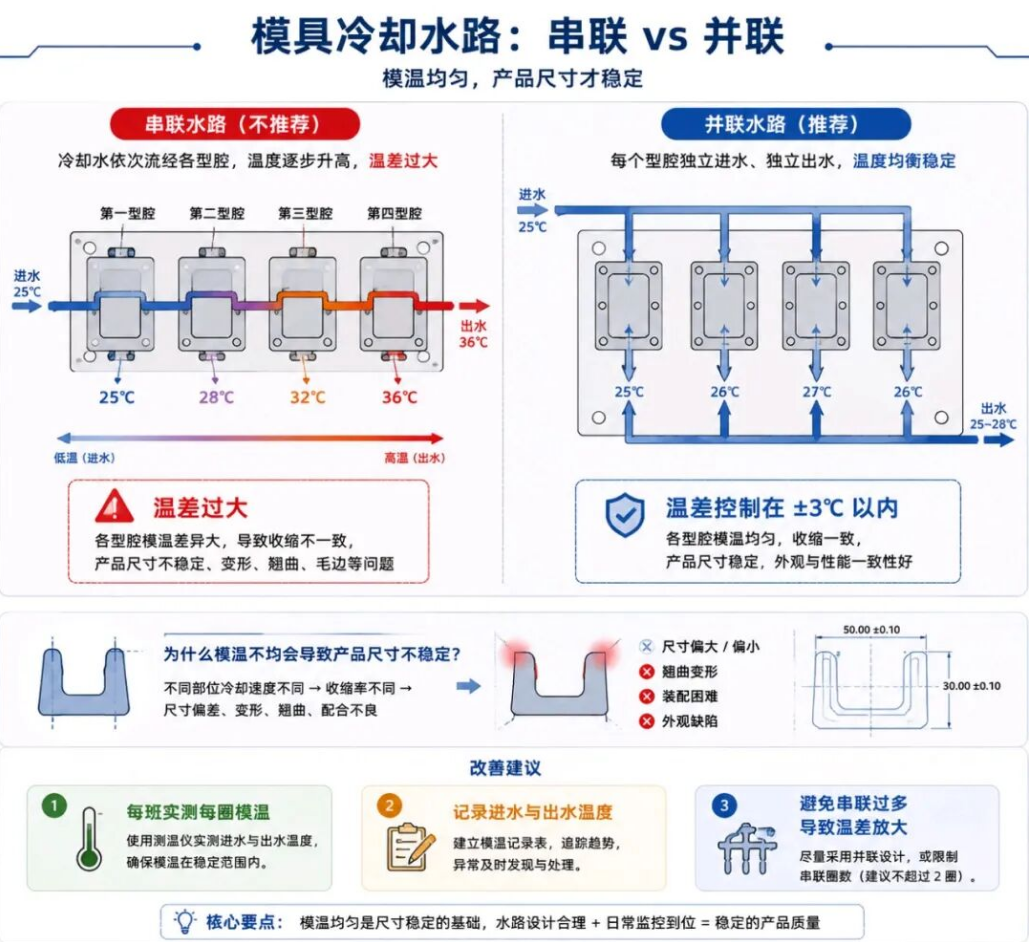
每班使用測溫儀定期量測每一條水路與各模穴表面溫度,留存數據記錄,嚴格將溫差控制在±3°C以內;多模穴模具盡量改為並聯水路,取消長串聯冷卻配置。
二、成型參數設定邏輯錯誤
資深機台人員做一般外殼件時,習慣採用時間切換保壓,這種方式容錯率高,不會有明顯問題。
但精密塑膠件對壓力與熔膠充填極度敏感,單純依靠時間切換保壓,每一射的熔膠充填量與壓縮量都會波動,累計下來尺寸正負偏差可達0.1–0.2 mm。
很多人發現尺寸偏小,就直接拉高保壓,這屬於治標不治本:問題根源是尺寸不穩,並非單純尺寸偏小。盲目調整保壓只會讓波動更加惡化。
精密塑膠件統一採用科學射出成型的位置切換保壓邏輯,精準控制熔膠充填終點,穩定模穴內壓縮量,從源頭降低尺寸波動。
三、冷卻系統長期疏於維護
冷卻系統是極容易被忽略的設備重點。冷卻水塔與模具水路長期未清洗,管壁累積水垢與淤泥,會大幅降低冷卻水的熱交換能力。
在相同冷卻時間下,模具散熱不穩造成模溫上下起伏,塑膠收縮率持續變化,直接導致批量尺寸偏差。這是中小型射出廠普遍存在的問題。
建立設備維護記錄,定期清洗冷卻水塔、過濾器與模具水路;循環水加裝除垢與過濾裝置,確保冷卻熱交換效率穩定。
四、原料批次流動性差異
同牌號塑膠,不同批次、不同廠商、不同存放時間,熔融指數與熔膠流動性本來就存在差異。
現場進料未做熔融指數抽檢、新舊原料隨意混料,或是更換原料品牌卻不調整參數,每一射熔膠充填阻力都不同,充填重量不穩定,最後產品尺寸持續波動。
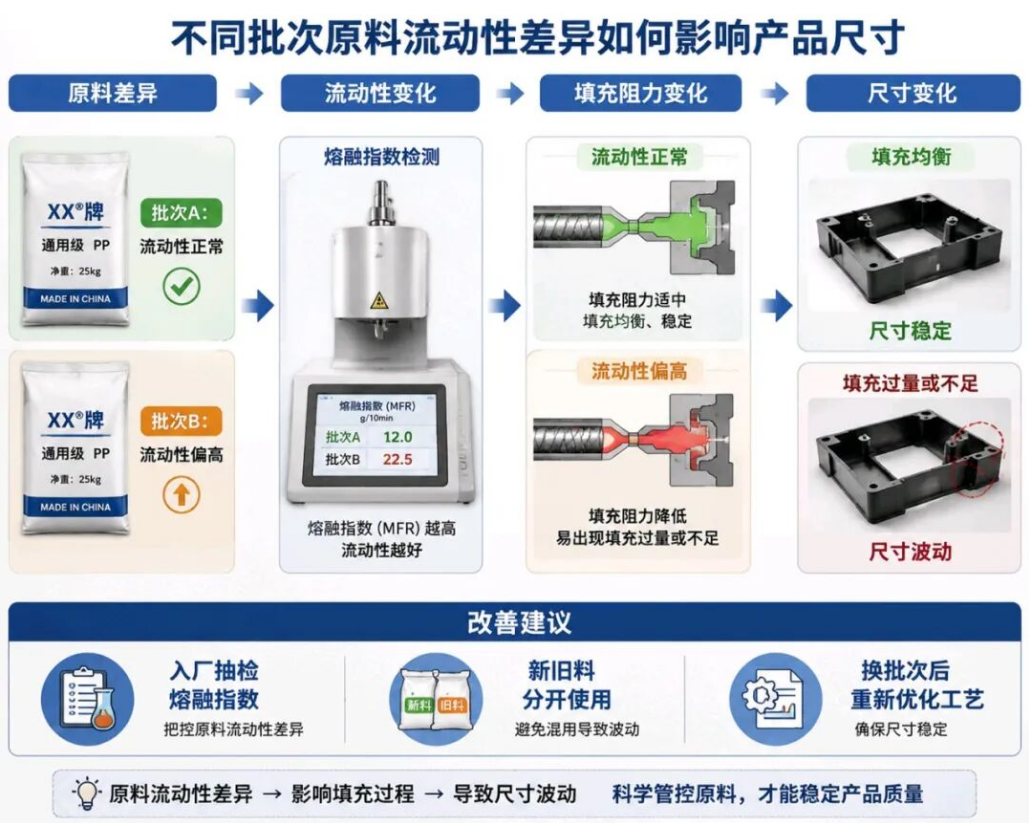
原料入庫前抽檢熔融指數,新舊原料分開使用;換料或更換批次後,必須重新優化整套成型製程參數,不可直接沿用舊參數繼續生產。
五、射出速度超出穩定區間
這是最容易被忽略的核心重點:每一種塑膠、每一套模具,都有專屬的速度穩定區間。
1. 若射出速度落在穩定區間:環境溫度、液壓輕微波動,幾乎不會影響產品尺寸;
2. 若射出速度落在材料敏感區間:環境溫度、液壓微小變化,或是模溫輕微起伏,都會改變熔膠充填狀態,立刻造成尺寸偏差。
純靠經驗調速很容易落入敏感區間,造成產品尺寸時好時壞。
生產前執行科學射出成型黏度曲線測試,精準鎖定該材料與模具對應的射出速度穩定區間;生產時將成型速度固定在穩定區,避開速度敏感段。
逐一排查以上五個重點,就能大幅改善尺寸波動問題。
文章來源:射出成型備忘錄
免責聲明:本文內文與圖片取自網路、微信公眾號等公開平台,對文中觀點保持中立,僅供參考交流。轉載文章版權歸原作者與機構所有,若有侵權,請聯繫我們移除。

- < 上一篇 : [前沿技術]射出成型七大核心製程解析|熱塑性材料相變控制原理
- [前沿技術]射出成型參數怎麼調?速度、保壓、溫度的黃金配比 : 下一篇 >




- 客服
- 頂部